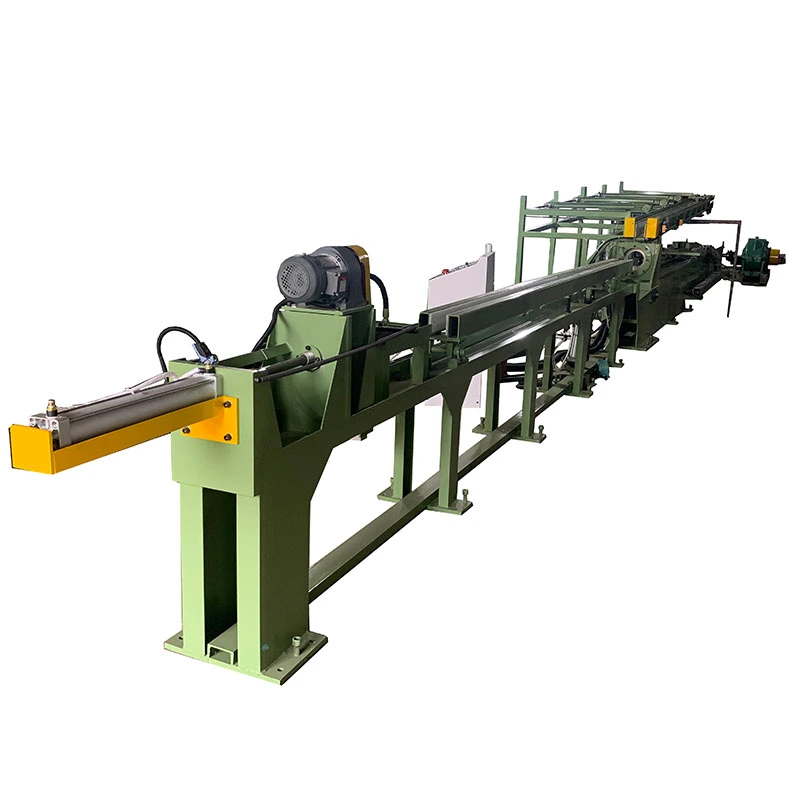
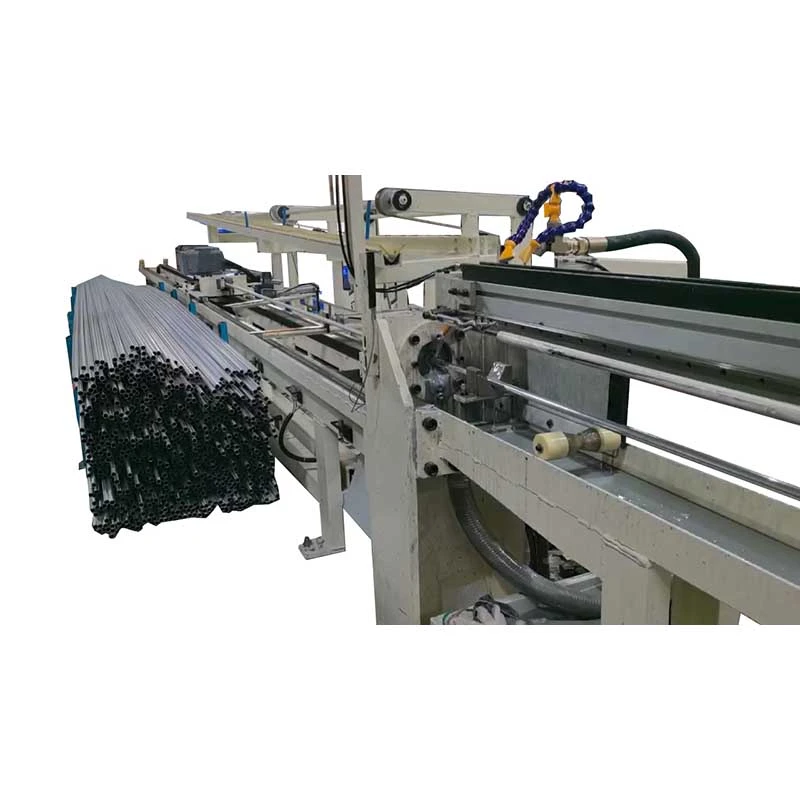
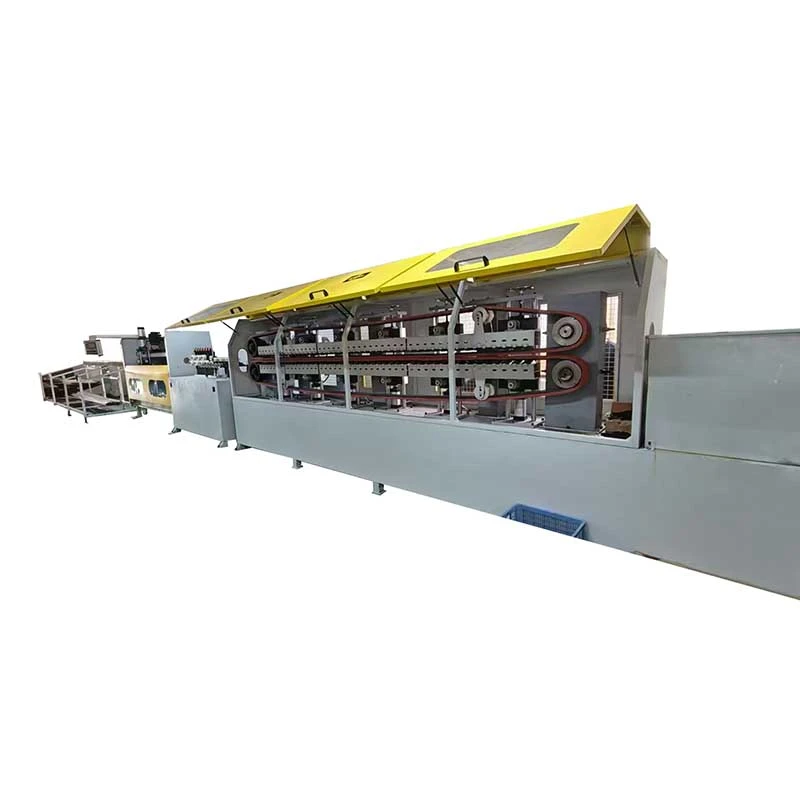
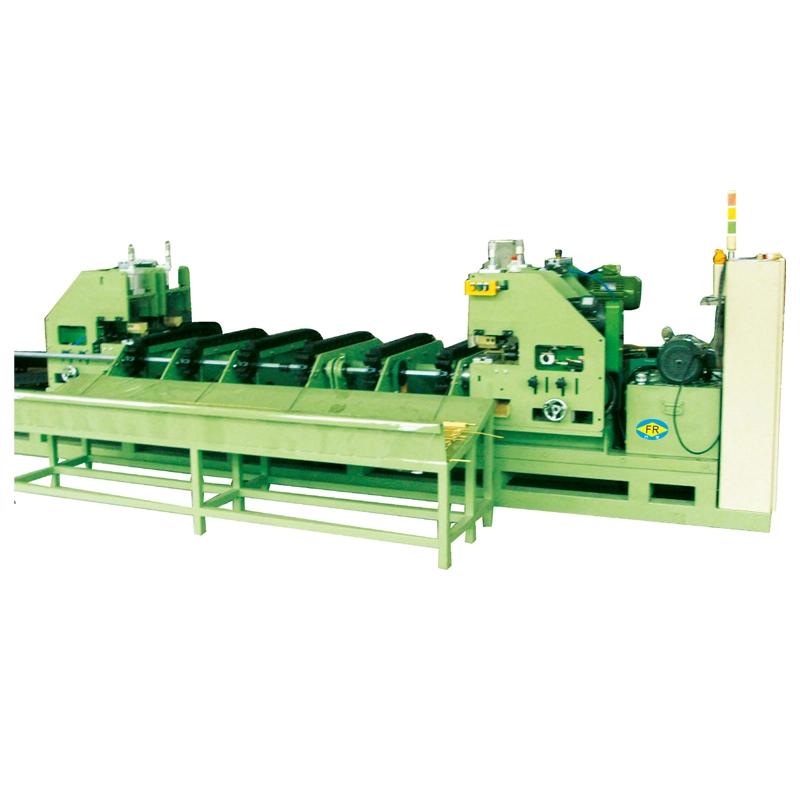
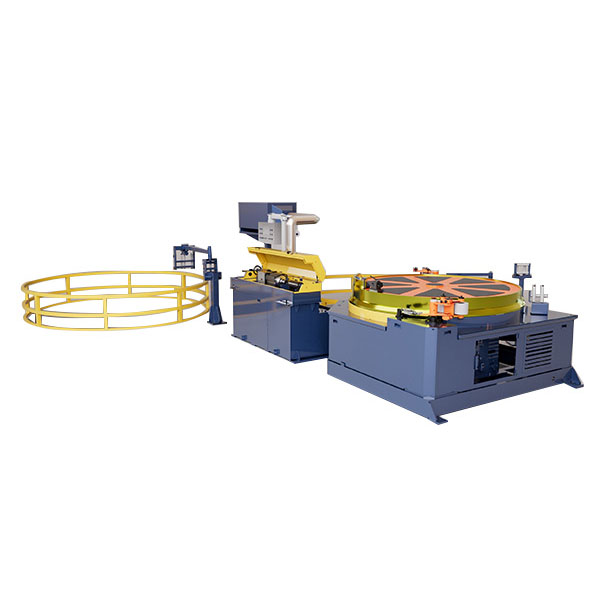
ФангРонгМашина для рисования шинпредназначен для холодной волочения медных и алюминиевых шин в аккуратные прямоугольные сечения. Процесс волочения может улучшить размерную стабильность, состояние и прямолинейность поверхности, одновременно обеспечивая ширину и толщину, необходимые для электрических применений. Доступны конфигурации как цепного, так и гидравлического типа, охватывающие силы тяги отот 10Т до 100Т.
Прямоугольные профили требуют большего, чем просто усилие волочения
Чертеж шинопровода отличается от чертежа круглого стержня. Готовая ширина, толщина, состояние углов и плоскостность должны оставаться в пределах требуемого диапазона, в то время как медь и алюминий могут вести себя по-разному при одном и том же обжатии. Чрезмерная деформация или нестабильная подача могут привести к провисанию, скручиванию или изменению размеров стержня.
FangRong настраивает систему вытяжки в соответствии с начальным сечением, целевой шириной и толщиной, маркой материала, обжатием за проход и длиной прутка. Доступное оборудование охватывает ширину до400 мм, толщиной от 2 до 30 мм, эффективной длиной волочения 6–12 м и скоростью волочения до 25 м/мин.
Цепной или гидравлический: два способа построения линии
Машины цепного типа подходят для применений, где предпочтительным является механический волочильный стан с прямым непрерывным вытягиванием. FR-10T обрабатывает шины шириной примерно до 40 мм и толщиной 2–5 мм с главным двигателем мощностью 30 кВт. Что касается большего размера, FR-100T покрывает ширину примерно 150–400 мм и толщину 2–30 мм, используя главный двигатель мощностью 200 кВт.
Гидравлические модели от FR-10T до FR-100T обеспечивают различный рабочий диапазон: диаметр главного цилиндра от 125 мм до 280 мм, штоки поршня от 70 мм до 140 мм и скорость волочения примерно 2–12 м/мин. Скорость возврата варьируется от 5–20 м/мин, давление в гидравлической системе составляет 140–250 кгс/см², а конфигурация главного двигателя — от 22 до 75 кВт × 2.
При планировании производства выбор стоит не просто между «цепным» и «гидравлическим». Нагрузка на волочение, требуемая скорость, размеры шин и производственный цикл должны определять, какое расположение привода является более подходящим. Высокопроизводительная машина не становится автоматически лучше, если фактический ассортимент продукции относительно невелик.
Контролируйте развал и поворот после кубика
Шина может соответствовать заданным параметрам по ширине и толщине, но при этом создавать проблемы, если она выходит из волочильного штампа с чрезмерной кривизной или скручиванием. Это особенно важно для сборки распределительных устройств и шин, где готовая секция может нуждаться в точном прилегании к изолятору, разъему или монтажной поверхности.
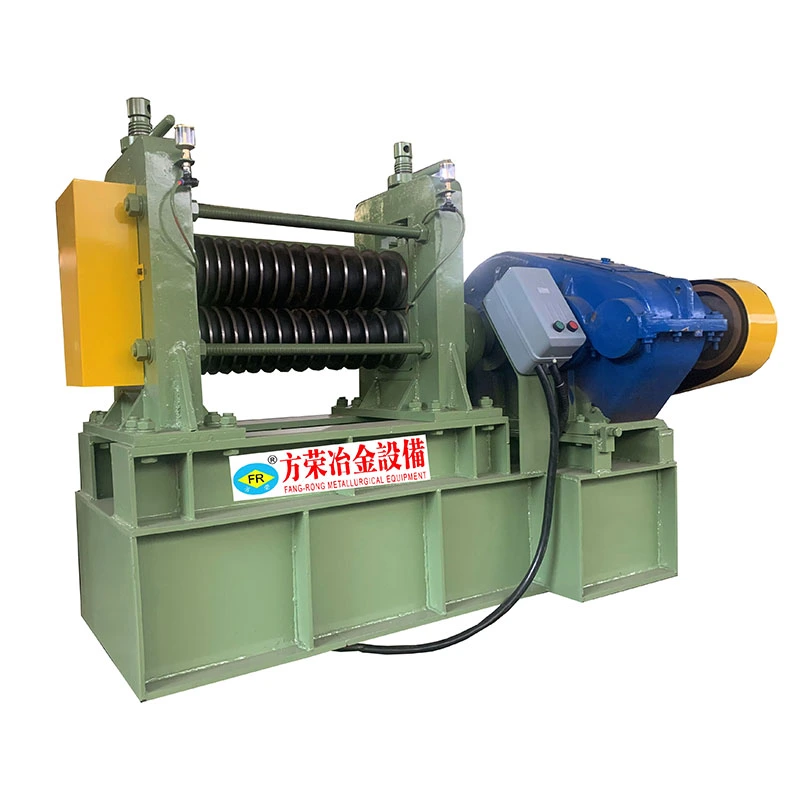
FangRong интегрируетвыпрямляющие ролики после волочильной матрицыдля коррекции остаточной деформации, пока материал находится в пределах того же маршрута обработки. Регулировка роликов соответствует сечению шинопровода, поэтому выпрямление не приводит к ненужному искажению прямоугольного профиля.
Для производства электрических шин
Машины используются для обработки медных и алюминиевых шин в таких областях, какэлектрические распределительные устройства, трансформаторы, шинопроводы и оборудование для возобновляемых источников энергии. Если готовое изделие требует фиксированной длины и подготовленных концов, волочильную машину можно комбинировать сАвтомат для резкииМашина для снятия фаски.
Такое расположение полезно, когда шина переходит непосредственно от чертежа к резке и подготовке концов. Это уменьшает необходимость хранения и ручного перемещения длиннотянутых секций между операциями, сохраняя при этом коррекцию размеров и чистовую обработку в пределах одного производственного маршрута.
Почему FangRong для рисования шин
Преимущество FangRong не ограничивается поставкой волочильного стана определенного тоннажа. Мы работаем с полным маршрутом обработки шин, включая волочение, выпрямление, резку и снятие фасок, поэтому конфигурация станка может быть основана нафактическая готовая секция шинопровода и требования к последующей схеме.
Для покупателей, имеющих дело с различными медными или алюминиевыми профилями, FangRong может оценить начальные размеры, график обжатия, длину волочения и требуемую скорость производства, прежде чем определять мощность станка и расположение инструментов. Это важно для производства шин, поскольку простое увеличение тягового усилия не решает проблем, вызванных неподходящими матрицами, чрезмерным обжатием или плохими настройками выпрямления.


 Whatsapp