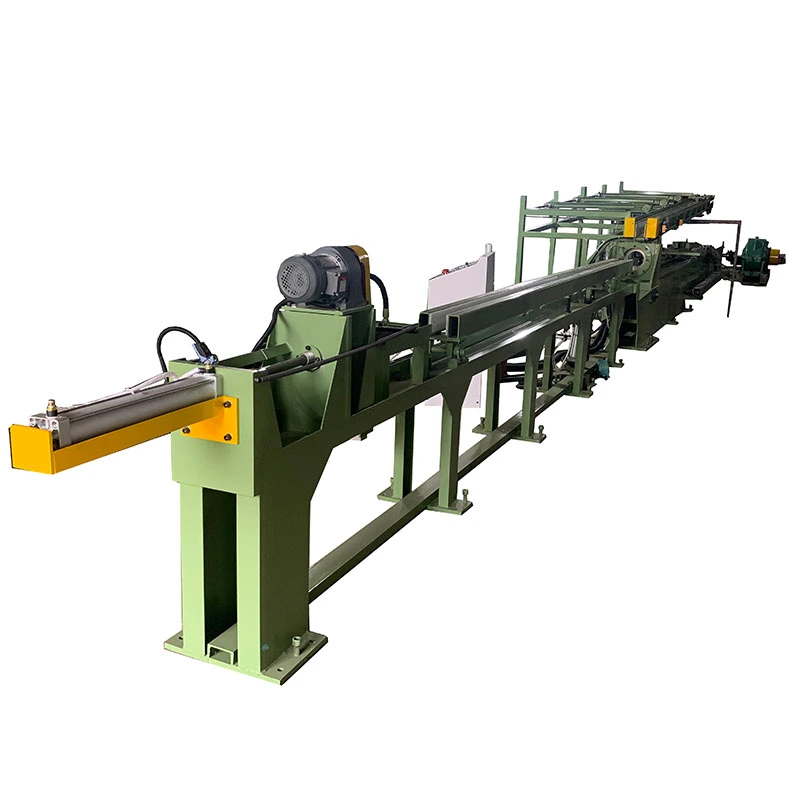
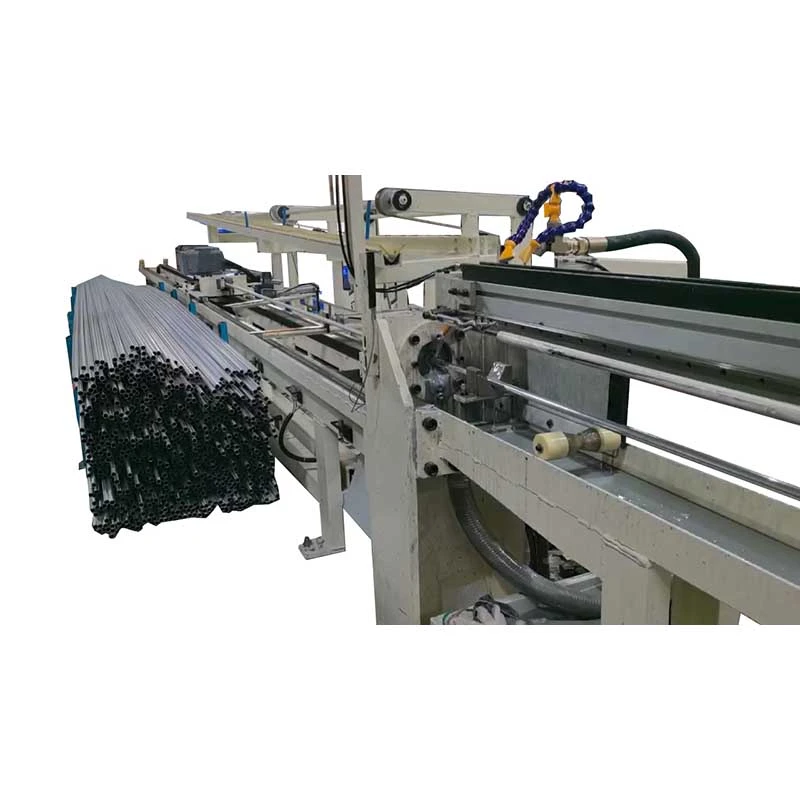
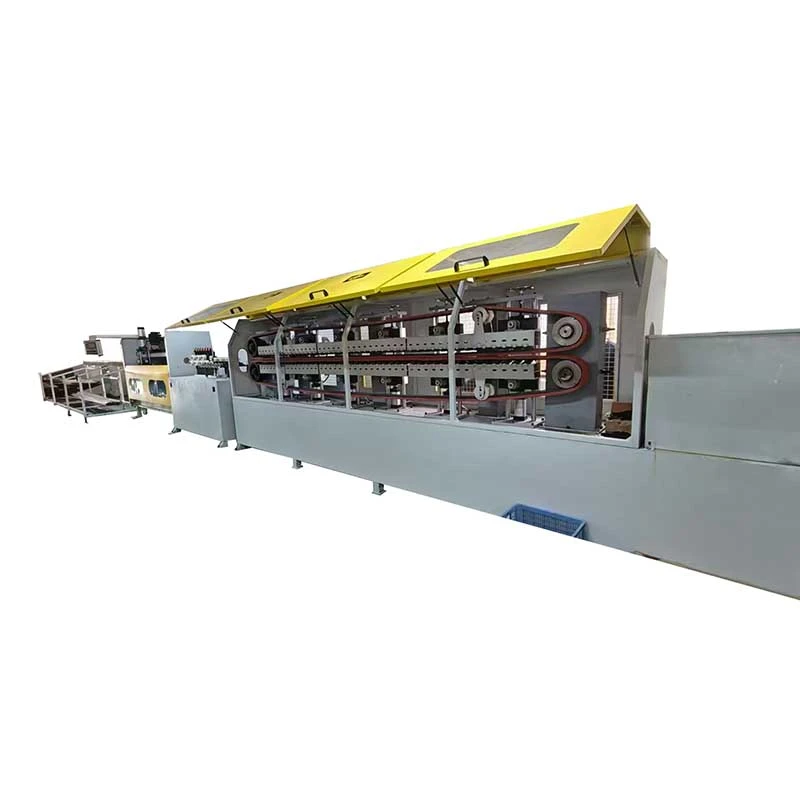
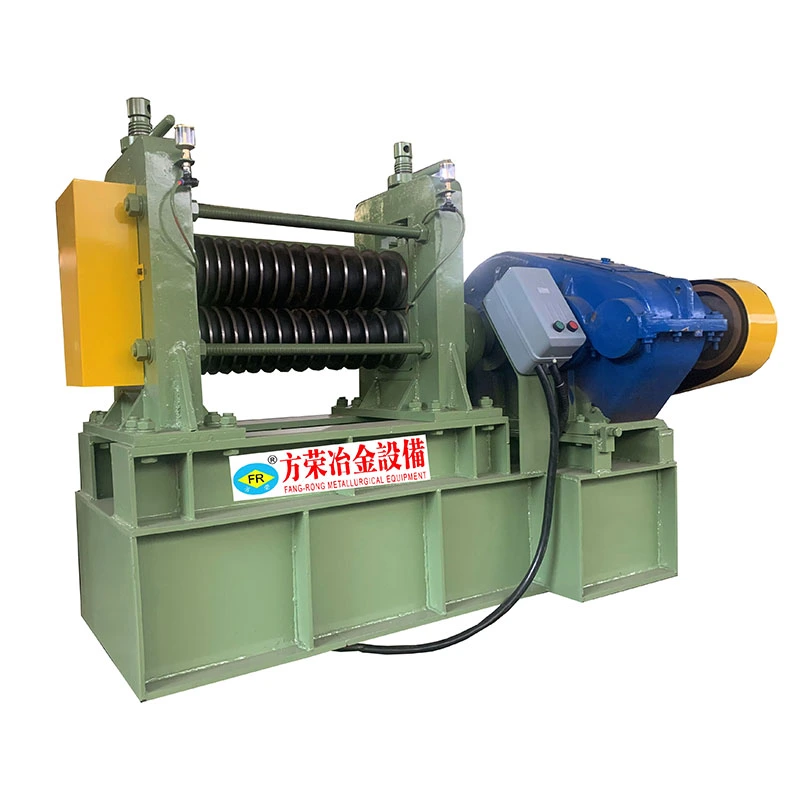
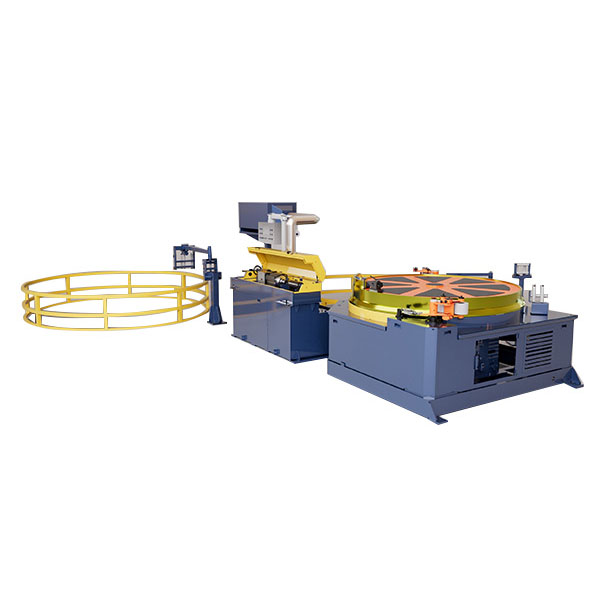
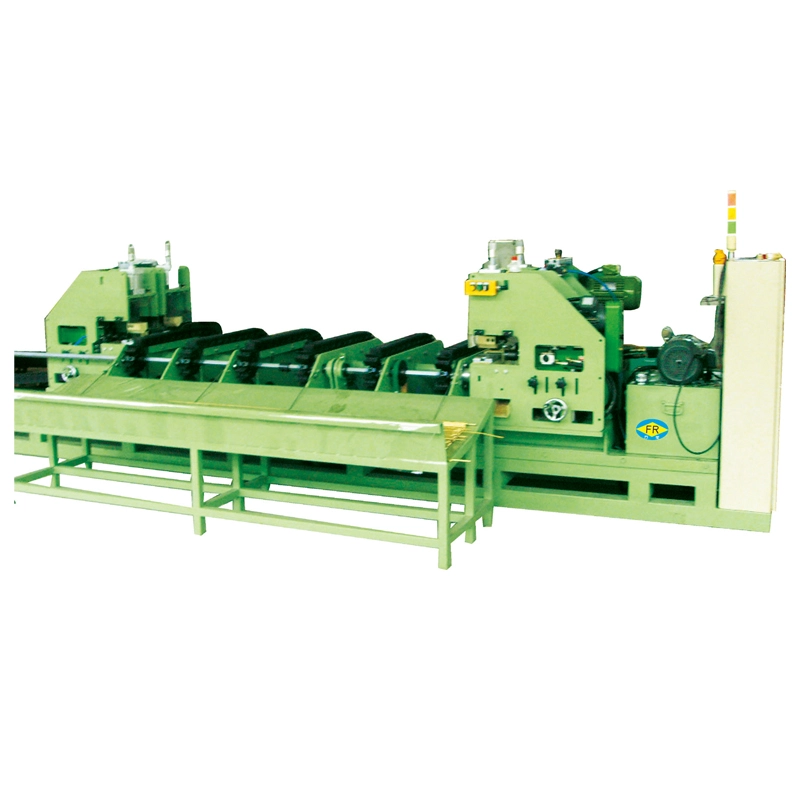
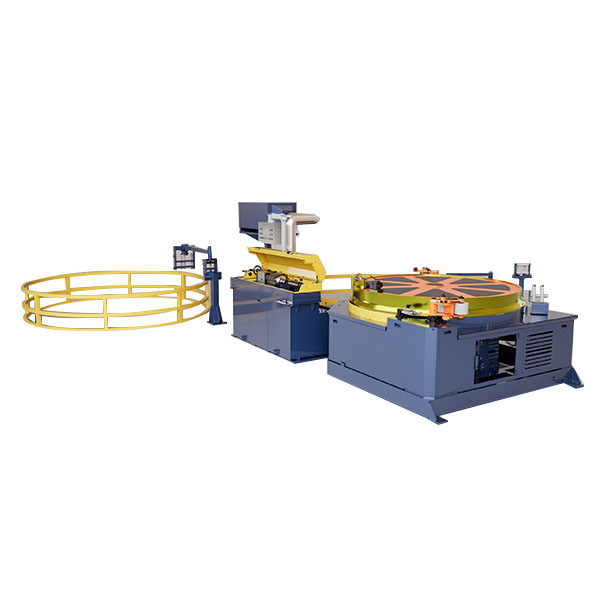
ФангРонгГусеничная машина холодной вытяжкииспользует бесконечную гусеницу для непрерывного захвата и вытягивания материала. В отличие от обычного цепного волочильного стана, в котором каретка движется вперед и назад, гусеничная система поддерживает контакт с заготовкой по всей зоне тяги. Это делает его особенно подходящим длядлинные рулоны, непрерывный материал и более высокие скорости волочения.
Непрерывный захват для длинных материалов
Гусеничному ходу не нужно освобождать материал и возвращать каретку после каждого хода волочения. Несколько пар цилиндров прижимают к заготовке износостойкие резиновые накладки, создавая большую площадь контакта для вытягивания. Гидравлическое натяжение гусениц сохраняет относительно стабильное давление захвата при прохождении материала через машину, помогая уменьшить проскальзывание и неравномерную подачу.
Такое расположение полезно, когда производство включает в себя проволоку, трубку или полосу большой длины, а остановка обычного волочильного стана с возвратно-поступательным движением может ограничить производительность. Это особенно актуально дляэлектрический провод, сварочная проволока и защитные трубки для кабелей, где непрерывная подача более ценна, чем гибкость обработки отдельных коротких стержней.
Непрерывное рисование является основным преимуществом.Гусеничная система наиболее полезна, когда поступающий материал может подаваться непрерывно, а последующие процессы также могут идти в ногу со скоростью вытяжки. Для коротких прутков или частой смены размеров более практичным может оказаться использование обычного цепного или гидравлического волочильного стана.
ФР-16, ФР-25 и ФР-38
Три модели гусеничного хода охватывают материалы диаметром примерно от φ5 до φ40 мм с тяговым усилием10–50 кНи максимальная скорость волочения около 80–100 м/мин. Мощность главного двигателя варьируется от 15 кВт до 37 кВт.
ФР-16Материал φ5–16 мм
тяговое усилие 10 кН
двигатель 15 кВт
ФР-25Материал диаметром 10–25 мм
30кН тяговое усилие
двигатель 22 кВт
ФР-38Материал φ10–40 мм
50кН тяговое усилие
двигатель 37кВт
The ФР-16использует 8 пар цилиндров, ширину гусеницы 80 мм и длину контакта 1800 мм.ФР-25использует 10 пар цилиндров, ширину гусеницы 100 мм и длину контакта 2500 мм. Для более крупного материалаФР-38использует 12 пар цилиндров, ширину гусеницы 120 мм и длину контакта 3500 мм.
| Модель |
Диаметр материала |
Тянущая сила |
Главный двигатель |
Пары цилиндров |
Длина контакта |
| ФР-16 |
φ5–16 мм |
10кН |
15кВт |
8 пар |
1800 мм |
| ФР-25 |
φ10–25 мм |
30кН |
22кВт |
10 пар |
2500 мм |
| ФР-38 |
φ10–40 мм |
50кН |
37кВт |
12 пар |
3500 мм |
Гусеничный робот против рисования цепочки
| Элемент |
Чертеж гусеничного типа |
Цепная тягач |
| Подача материала |
Непрерывный |
прерывистый |
| Метод вытягивания |
Непрерывное сцепление с гусеницей |
Передвижная каретка и цепь |
| Подходящий материал |
Длинные бухты, проволока, непрерывная трубка |
Прутки, трубы и отрезки длины |
| Скорость рисования |
Примерно до 80–100 м/мин |
Зависит от машины и процесса |
| Производственный персонаж |
Высокоскоростное непрерывное производство |
Гибкое серийное производство |
| Лучше всего использовать, когда |
Требуется непрерывная подача и высокая производительность. |
Применяются разные размеры, короткие стержни или более высокие силы волочения. |
Гусеничный ход не является автоматической заменой цепного волочильного стана. Если продукт поставляется в виде коротких отдельных стержней или требует очень высокой тяговой силы, более практичным выбором может быть цепной или гидравлический волочильный стан. Гусеничное оборудование имеет явное преимущество, когданепрерывный материал и скорость циклаявляются основными ограничениями производства.
Давление в хвате должно оставаться постоянным
На высоких скоростях линии проскальзывание между гусеницей и материалом может быстро повлиять на качество поверхности и постоянство размеров. ФангРонг используетгидравлическая система натяжениядля поддержания давления на гусеницу и износостойкие резиновые накладки для обеспечения распределенного контакта. Длинная секция захвата также снижает необходимость полагаться на чрезмерное локальное давление в одной точке.
Поверхность материала и силу захвата необходимо рассматривать вместе.Состояние колодок, гидравлическое давление и состояние поступающего материала влияют на тягу. При работе с более мягкой медью или алюминием силу захвата необходимо тщательно контролировать, чтобы обеспечить достаточную тягу, не оставляя следов на материале.
Для непрерывной обработки проволоки и труб
Чертеж гусеничного двигателя обычно рассматривается какволочение электропроводки, производство сварочной проволоки и защитных трубок для кабелей. Если собранный материал необходимо собирать непрерывно,Перематывающая машинаможет быть размещен после волочильного блока, чтобы сформировать полный процесс волочения и намотки.
Для заводов, переходящих от периодического волочения к непрерывному производству, главный вопрос заключается не просто в том, какую тяговую силу обеспечивает машина. Более важным вопросом является возможность непрерывной работы поступающего материала, требуемого обжатия, заданной скорости и последующего процесса намотки. Именно здесь линия гусеничного типа может предложить практическое преимущество перед обычным волочильным станом с возвратно-поступательным движением.


 Whatsapp