Продукты
Продукты

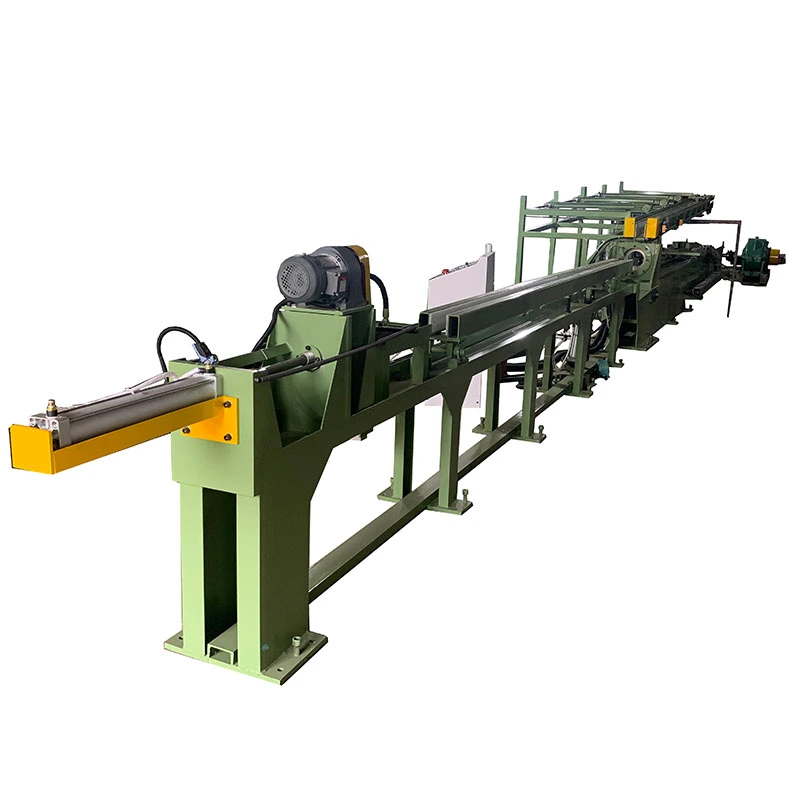
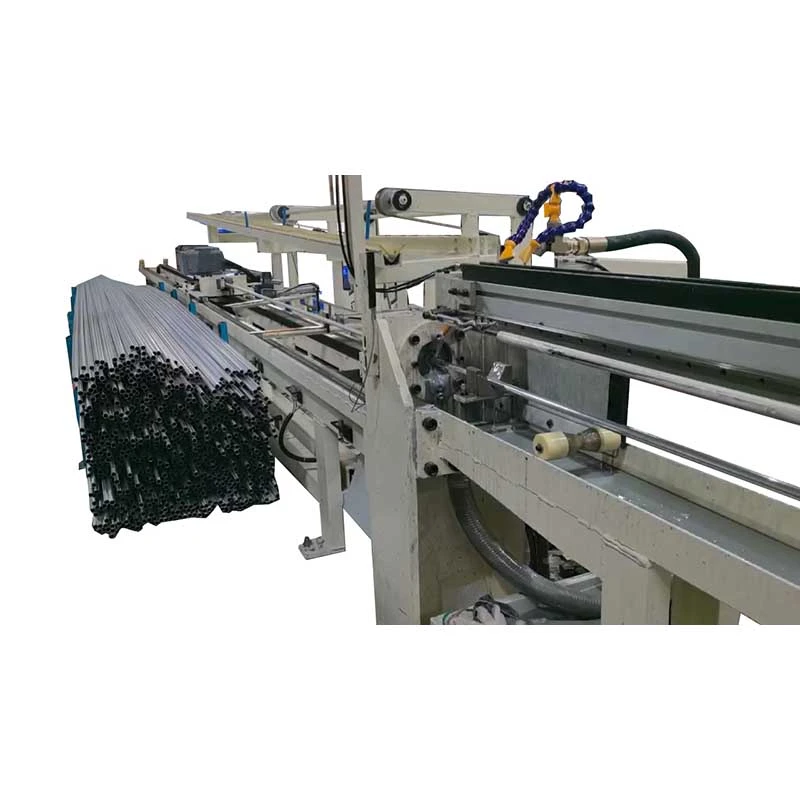
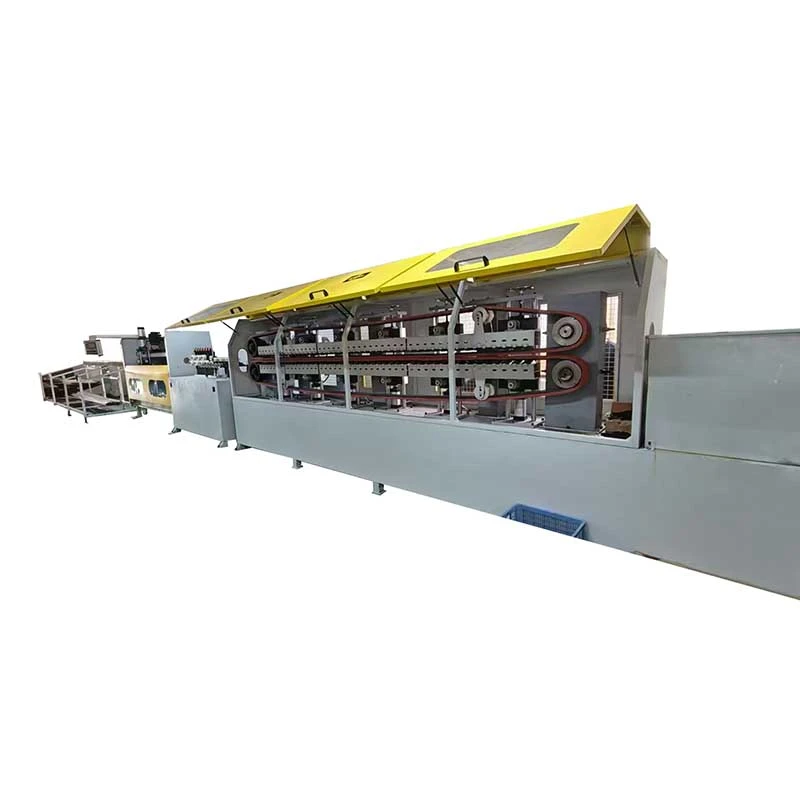
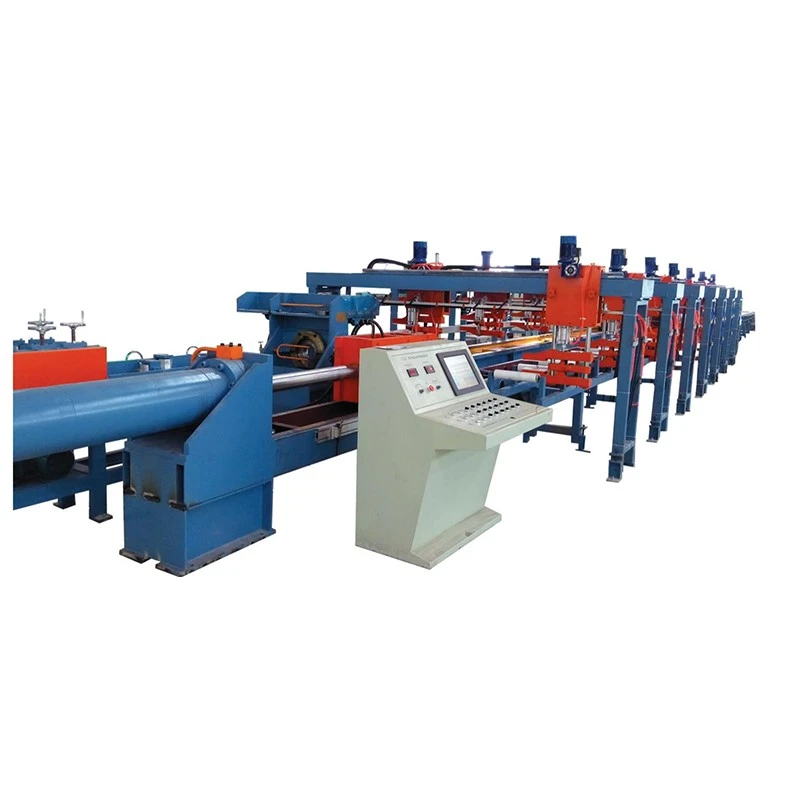
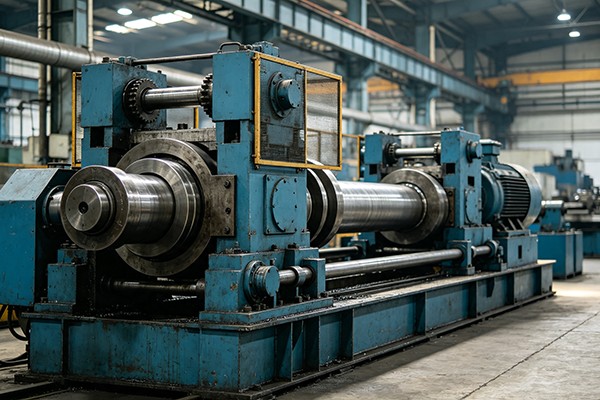
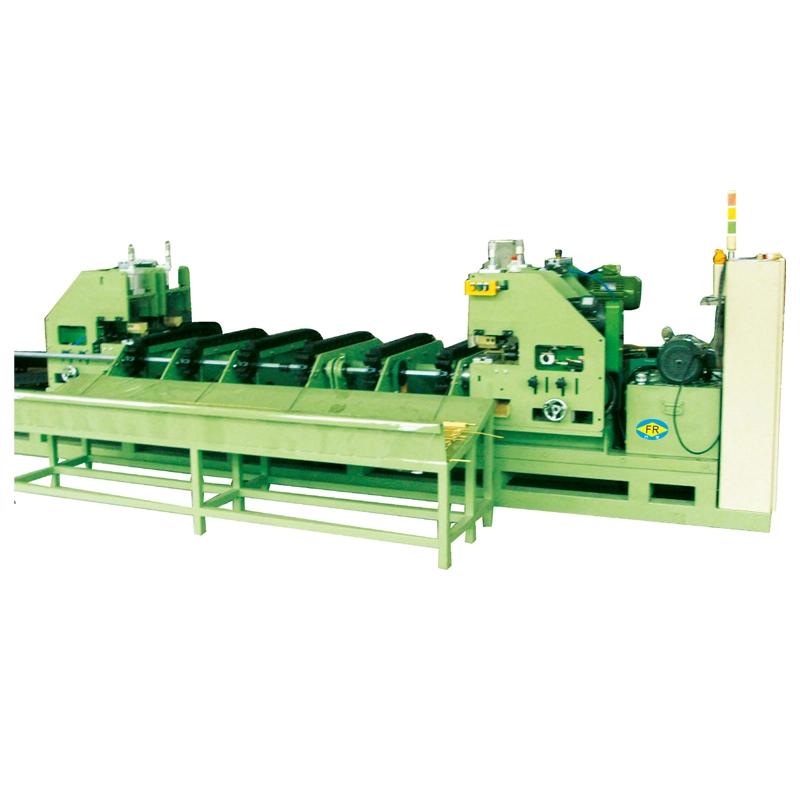
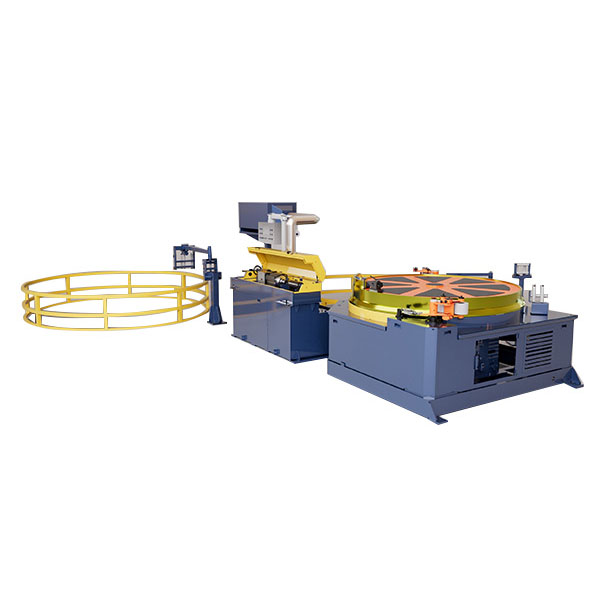
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.

Продукты
Гидравлический волочильный станок для сборных шин
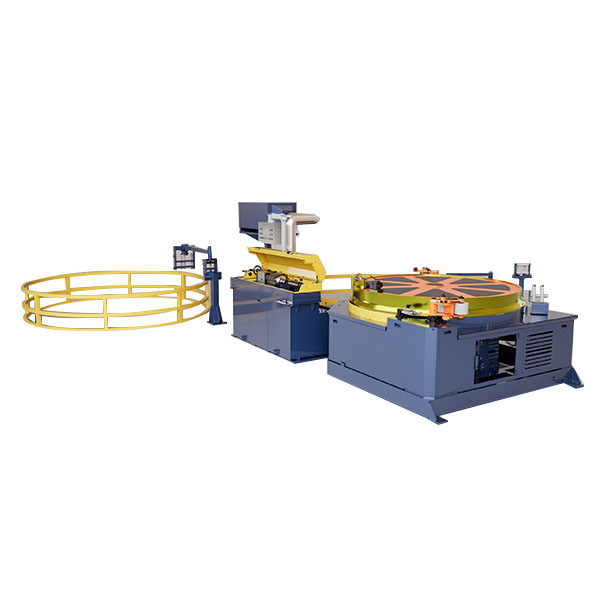
  • Гидравлический волочильный станок для сборных шинГидравлический волочильный станок для сборных шин
  • Гидравлический волочильный станок для сборных шинГидравлический волочильный станок для сборных шин

Гидравлический волочильный станок для сборных шин

The Гидравлический волочильный станок для сборных шинпредназначен для холодного волочениямедные и алюминиевые шины, улучшая точность размеров, качество поверхности и твердость. Силы вытягивания варьируются от10–100 тонн, с длинами вытяжки6–12 ми скорости2–12 м/мин. Он работает с медными шинами отОт 40×2 мм до 400×30 мм. Гидравлический контроль силы и переменная скорость обеспечивают стабильную вытяжку с меньшим количеством дефектов поверхности. Подходит дляраспределение электроэнергии, трансформаторы, распределительные устройства и электрооборудование.

Рейтинг: 5.0
(Рейтинг: 1)

The Гидравлический волочильный станок для сборных шин, также называемый станком для волочения медных шин или гидравлическим волочильным станком для шин, предназначен для холодной волочения медных и алюминиевых плоских стержней после экструзии или литья. Гидравлический цилиндр протягивает заготовку через прецизионную матрицу, чтобы уменьшить ширину и толщину, улучшить размерную стабильность, улучшить поверхность и повысить прочность за счет холодной обработки.

Серия FR компании FangRong включает в себяФР-10Т, ФР-20Т, ФР-30Т, ФР-50Т и ФР-100Т, охватывающий тяговое усилие от 10 до 100 тонн. В зависимости от модели машина обрабатывает шины изШирина от 15 до 400 мм, толщина от 2 до 30 мм и эффективная длина вытяжки от 6 до 12 м.. В основном он используется для изготовления медных и алюминиевых шин для распределительных устройств, распределительного оборудования, трансформаторов, электрических разъемов и других силовых устройств.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Как работает процесс рисования шин

Гидравлический волочильный станок для шин использует процесс гидравлического протягивания. Фактическая конструкция штампа, уменьшение за проход и усилие волочения должны определяться на основе начального сечения, целевого сечения, состояния материала и требуемых свойств, а не только на основе размера шины.

1. Загрузка заготовки
Экструдированная или литая медная или алюминиевая шина устанавливается на подающую стойку. Передний конец заострен или уменьшен так, чтобы он мог войти в матрицу.

2. Вход в штамп
Подготовленный конец проходит через матрицу, рассчитанную на необходимое конечное сечение. Для нестандартных профилей шин держатель штампа и оснастка могут быть сконфигурированы в соответствии с профилем.

3. Гидравлический чертеж
Гидравлический цилиндр протягивает шину через матрицу с контролируемой силой. Размеры отверстий цилиндров серии FR варьируются отот 125 до 280 мм, с диаметром штока отот 70 до 140 мм.

4. Контроль скорости рисования
Скорость рисования регулируется отот 2 до 12 м/мин. Более низкая скорость может быть предпочтительна для больших обжатий, сложных участков или условий процесса, требующих более тщательного контроля, в то время как стабильные производственные линии могут использовать более высокие настройки, если это позволяют инструменты и система смазки.

5. Обратный ход
После хода рисования каретка возвращается для следующего цикла со скоростью до 20 м/мин на моделях меньшего размера и до 15 м/мин на FR-100T.

6. Выпрямление при необходимости
Если последующий процесс требует более жесткого контроля изгиба или скручивания, можно добавить дополнительный выпрямляющий блок.

ПЛК может управлять последовательностями рисования и возврата, а HMI позволяет операторам устанавливать и контролировать рабочие параметры, такие как скорость рисования и длина хода.

Какие проблемы он решает?

Свободный размерный допуск после экструзии
Сама по себе экструзия не может обеспечить допуск по ширине и толщине, необходимый для прецизионных электрических компонентов. Протяжка через калиброванную матрицу обеспечивает контролируемое уменьшение поперечного сечения и улучшает однородность размеров прутка.

Дефекты поверхности от предыдущего процесса
Выдавленные поверхности могут содержать следы или неровности, которые неприемлемы для открытых шин или прецизионных контактных компонентов. Правильно выбранные инструменты для волочения и смазка могут улучшить качество готовой поверхности.

Низкая твердость или недостаточная прочность
Холодное волочение приводит к наклепу. Это может повысить твердость и прочность на разрыв, а также помочь шине сохранить свою форму во время последующего изгиба, сборки или намотки. Точное изменение механических свойств зависит от степени обжатия и состояния материала.

Изменение поперечного сечения
Прецизионный штамп для вытяжки контролирует готовую секцию более последовательно, чем полагаться только на экструзию, что важно, когда шины должны соответствовать фиксированным зазорам, клеммам, изоляторам или электрическим сборкам.

Повторяющиеся операции рисования вручную
Гидравлический привод обеспечивает программируемые циклы вытягивания и возврата, сокращая ручное вмешательство по сравнению с оборудованием с ручным или механическим приводом.

Ключевые особенности и где они важны

Точный контроль поперечного сечения
Основная ценность процесса рисования — коррекция размеров, а не просто увеличение силы натяжения. Это наиболее полезно, когда вытянутая секция близка к требуемому окончательному размеру, но не всегда соответствует допуску, необходимому для сборки или электрических компонентов.

Регулируемая скорость волочения 2-12 м/мин.
Переменная скорость позволяет оператору адаптировать процесс к материалу, геометрии сечения, обжатию и состоянию инструмента. Максимальная скорость не является автоматически лучшим производственным параметром; качество поверхности, температура штампа и смазка также влияют на полезную скорость.

Усилие тяги 10-100 тонн
Требуемый тоннаж зависит от прочности материала, степени сжатия, условий контакта и геометрии сечения. Более широкая шина не обязательно требует той же силы, что и более узкая шина равной площади поперечного сечения, поэтому выбор модели должен основываться на фактическом расчете силы тяги.

Эффективная длина вытяжки 6-12 м
Этот ассортимент охватывает множество применений в производстве прямых шин. Можно рассмотреть возможность использования более длинных ходов, если этого требует длина готового изделия или схема производства.

Гидравлический контроль силы
Гидравлическая система обеспечивает контролируемое тяговое усилие на протяжении всего хода. Это особенно полезно для больших медных профилей и процессов, где резкие изменения силы тяги могут повлиять на качество поверхности или срок службы инструмента.

Управление ПЛК и ЧМИ
Программируемое управление может управлять ходом рисования, обратным ходом и последовательностью циклов. Это полезно для повторного производства, поскольку операторы могут работать с заданными настройками процесса, а не вручную контролировать каждый ход.

Опциональное выпрямление и интеграция линий
На предприятиях, обрабатывающих шины с помощью нескольких последующих операций, волочильная машина может быть оснащена подающим, выпрямляющим или другим погрузочно-разгрузочным оборудованием, чтобы сократить промежуточную обработку.

Технические характеристики

Выбор модели следует начинать сначальная ширина и толщина, целевая ширина и толщина, марка меди или алюминия, обжатие за проход, требуемая длина волочения и ожидаемая производительность.. Затем номинальный тоннаж следует сверить с расчетным усилием тяги.

Модель ФР-10Т ФР-20Т ФР-30Т ФР-50Т ФР-100Т
Сила вытягивания (тонны) 10 20 30 50 100
Ширина шины (мм) 40 15-60 20-120 30-180 30-400
Толщина шины (мм) 2-5 2-10 2-20 2-30 3-30
Эффективная длина вытяжки (м) 6-12 6-12 6-12 6-12 6-12
Диаметр цилиндра (мм) 125 150 180 200 280
Диаметр штока поршня (мм) 70 80 90 100 140
Скорость рисования (м/мин) 2-12 2-12 2-12 2-12 2-12
Скорость возврата (м/мин) 5-20 5-20 5-20 5-20 5-15
Мощность главного двигателя (кВт) 22 45 55 75 75 × 2
Давление в системе (кгс/см²) 140 170 230 210 250

Все модели серии FR предназначены в первую очередь для медных и алюминиевых шин. В зависимости от производственной линии можно рассмотреть возможность использования нестандартных держателей штампов, более длинных ходов волочения, специальных диапазонов ширины/толщины, систем подачи и правильного оборудования.

Как выбрать силу рисования

Не выбирайте гидравлический тягач только по максимальным размерам шин, указанным в каталоге. Для получения инженерной рекомендации предоставьтемарка материала, начальный участок, готовый участок, длина вытяжки, количество проходов и целевая производительность. Эти параметры позволяют оценить необходимое усилие волочения и подходящий график обжатия до того, как будет выбрана машина.

Гидравлическая волочильная машина для сборных шин с избыточным тоннажем может увеличить стоимость оборудования без улучшения процесса, если требуемое усилие волочения намного ниже. И наоборот, непрерывная работа на пределе усилий машины оставляет меньше возможностей для изменений в состоянии материала, смазки или инструмента. Поэтому соответствующий рабочий диапазон следует определять на основе фактического процесса, а не только на основании тоннажа.

Приложения

Распределительные устройства и распределение электроэнергии

Медные шины для распределительных устройств, распределительных панелей и шинопроводов требуют одинаковой ширины и толщины, поскольку готовая секция должна соответствовать системам изоляции, клеммам и механическим опорам. После расчета усилий для обработки средних сечений можно рассмотреть машину класса от FR-30T до FR-50T.

Типичная производственная проблема:экструдированный стержень по размерам близок к целевому, но требует дополнительной обработки перед сборкой. Рисование может приблизить сечение к заданным размерам, одновременно улучшая однородность поверхности.

Производство Трансформаторов

Плоские медные проводники, используемые в трансформаторных сборках, могут требовать контролируемых размеров и подходящих механических свойств для формирования или намотки. Холодное волочение может обеспечить не только уменьшение размеров, но и упрочнение.

Типичная производственная проблема:слишком мягкий или несоответствующий размерам проводник может деформироваться при намотке. График вытяжки может быть выбран для достижения требуемого конечного сечения и состояния материала перед операцией намотки.

Электрические разъемы и клеммы

Небольшие медные секции, используемые для клемм, разъемов и заземляющих компонентов, выигрывают от одинаковых размеров поперечного сечения, поскольку отклонения могут повлиять на посадку сборки и электрический контакт.

Типичная производственная проблема:Изменение толщины прутка приводит к неравномерному припуску на обработку или посадке сборки. Калиброванный волочильный штамп обеспечивает повторяемость конечного сечения.

Электролизное и сильноточное оборудование

Большие медные проводники и электродные шины, используемые в электролизе и других сильноточных системах, требуют значительной мощности поперечного сечения.ФР-100Тобеспечивает номинальное усилие тяги до 100 тонн и поддерживает шины шириной до 400 мм и толщиной до 30 мм в заявленном модельном ряду.

Оборудование для возобновляемых источников энергии

Медные шины используются в шкафах солнечных инверторов, системах хранения энергии и оборудовании для преобразования энергии. Чертеж полезен, когда проводник должен соответствовать контролируемым размерам перед штамповкой, изгибом, нанесением покрытия или окончательной сборкой.

Электрические системы автомобилей и электромобилей

Плоские медные проводники используются в аккумуляторных системах, сильноточных разъемах и узлах распределения электроэнергии. Для этих применений важна постоянство размеров, поскольку шины часто подвергаются изгибу, изоляции, штамповке или клеммной сборке после рисования.

Инженерный и производственный опыт

FangRong Hydraulic Drawing Machine Manufacturing

Гидравлическое волочильное производство с 1998 года.
FangRong занимается производством оборудования для холодной волочения с 1998 года. Ее инженерный опыт охватывает гидравлические волочильные станы, проектирование штампов, расчет силы волочения, графики обжатия и автоматизацию процессов для изделий из цветных металлов и других металлов.

Два производственных объекта
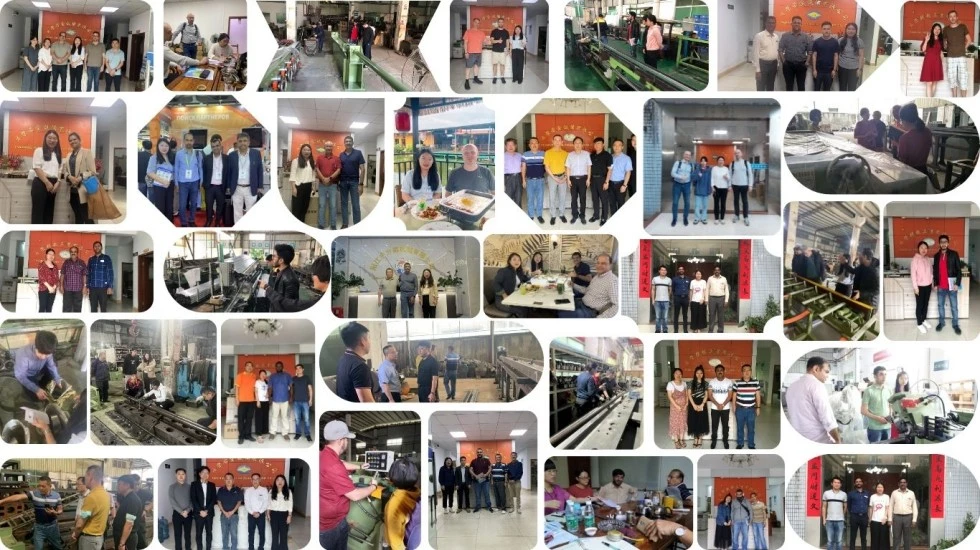
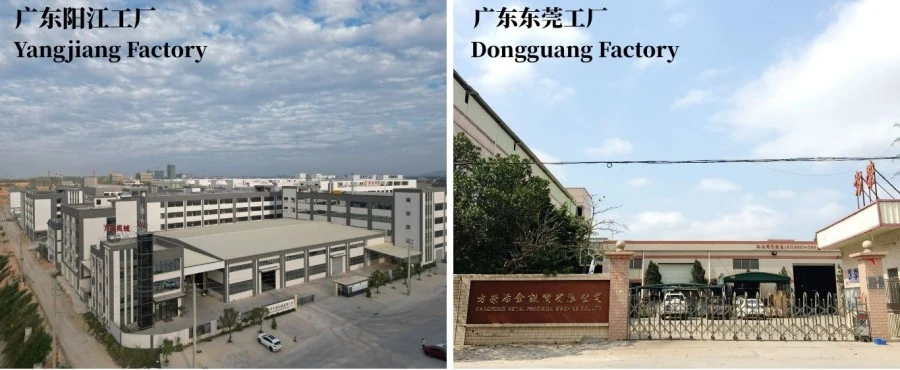
FangRong управляет производственными мощностями в Дунгуане и Янцзяне. Организация производства на двух площадках обеспечивает дополнительные производственные мощности для стандартного и индивидуального волочильного оборудования.

Международные инсталляции
Оборудование FangRong было поставлено клиентам в более чем 70 странах и использовалось при обработке меди, алюминия, стали, нержавеющей стали и других металлообрабатывающих предприятиях.

Специализированное проектирование
В проекте шинопровода важная инженерная работа не ограничивается выбором гидроцилиндра. FangRong может помочь с расчетами силы тяги, конфигурацией штампа, графиками сокращения, гидравлическими параметрами, компоновочными чертежами и дополнительной автоматизацией на основе фактических размеров шинопровода клиента.

Заводские приемочные испытания
Перед отправкой машины могут пройти эксплуатацию на холостом ходу с последующим испытанием при номинальной нагрузке. Если доступны образцы клиента, реальный материал можно использовать для проверки работы чертежа, гидравлической устойчивости, движения машины и требований к готовой продукции перед поставкой.

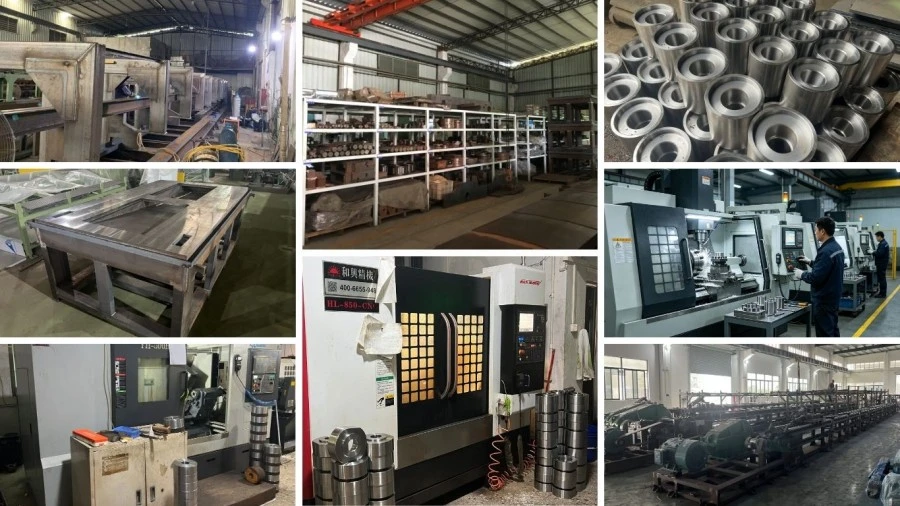
Мастерская и контроль качества

Hydraulic Drawing Machine Workshop

Производственный процесс

Hydraulic Drawing Machine Production Process

1. Заказать инжиниринг— Размеры шин, материал, сила тяги, конфигурация матрицы, гидравлические параметры и требования к автоматизации проверяются перед производством.

2. Проверка компонентов— Ключевые компоненты, включая трубки цилиндров, поршневые штоки, уплотнения и конструкционную сталь, проверяются перед сборкой.

3. Прецизионная обработка— Отверстия цилиндров, поршневые штоки и направляющие детали обработаны и обработаны в соответствии с необходимыми размерными допусками.

4. Гидравлический узел— Гидравлические силовые агрегаты, клапаны, трубопроводы и элементы управления собираются и проверяются на стабильность давления и герметичность.

5. Механическое выравнивание— Главный цилиндр, вытяжная каретка и направляющая система собраны и выровнены для обеспечения стабильного движения во время вытяжки.

6. Электрическая интеграция и ПЛК.— Система управления программируется в соответствии с конфигурацией станка и требуемым циклом вытяжки.

7. Нагрузочное тестирование— Работа машины проверяется при определенных условиях нагрузки, при этом заказчиком проводятся испытания материалов, при этом предоставляются образцы.

8. Окончательная проверка— Перед отправкой проверяются гидравлическое давление, движение, электрические функции, устройства безопасности, размеры и общее состояние машины.

9. Экспортная упаковка— Перед погрузкой компоненты защищены от влаги, коррозии и повреждений при транспортировке.

Сертификаты и соответствие

Hydraulic Drawing Machine Certifications

ИСО 9001:2015— Система менеджмента качества, охватывающая соответствующую деятельность по проектированию, производству, монтажу и обслуживанию. Сертификат №.UQ231211R1.

CE— Стандартные конфигурации машин могут поставляться с документацией о соответствии CE применимым требованиям безопасности машин. Точную декларацию и конфигурацию безопасности необходимо подтвердить для заказанной машины и рынка назначения.

СГС инспекция— Для клиентов, которым требуется независимая проверка перед отправкой, может быть организована проверка третьей стороной.

Патенты— FangRong сообщает о 32 патентах на изобретения и более 100 патентах на полезные модели, включая патенты, связанные с компонентами оборудования и инструментальными системами.

Пакеты и доставка

Hydraulic Drawing Machine Packaging and Shipping

Машина подготовлена ​​к экспортной транспортировке с защитой от коррозии, влагозащиты и подходящей деревянной упаковкой для основных компонентов. Большие гидравлические и механические узлы могут транспортироваться отдельно в зависимости от загрузки контейнера и требований к установке на площадке.

Для предложения необходимо подтвердить окончательный способ доставки, конфигурацию упаковки, порт отправления и Инкотермс в соответствии с пунктом назначения, размерами машины и конфигурацией заказа.

Часто задаваемые вопросы

В1: Какие материалы может обрабатывать машина для гидравлического волочения шин?

Стандартное приложение естьмедные и алюминиевые шины. Медные сплавы, алюминиевые сплавы и другие материалы из цветных металлов также могут быть рассмотрены, если состояние материала, сила волочения и инструмент подходят. Марку материала необходимо указать до выбора модели.

В2: Какие размеры шин можно обрабатывать с помощью серии FR?

Заявленный модельный ряд охватывает ширину отот 15 до 400 мми толщины отот 2 до 30 мм, точный диапазон зависит от модели. FR-100T покрывает ширину 30-400 мм и толщину 3-30 мм.

В3: Какого сокращения можно добиться за один проход волочения?

Не существует единого значения уменьшения, применимого к каждой медной или алюминиевой шине. Практическое уменьшение зависит от марки и состояния материала, начального и конечного сечения, геометрии штампа, смазки и требуемых механических свойств. Для большего общего обжатия может потребоваться несколько проходов волочения и промежуточный отжиг.

Вопрос 4: Увеличивает ли холодная волочение твердость медных шин?

Да. Холодная деформация обычно увеличивает твердость и прочность за счет наклепа. Степень изменения зависит от степени восстановления и состояния исходного материала. Если требуется определенная прочность на разрыв, твердость или удлинение, график вытяжки должен быть составлен с учетом целевых механических свойств.

В5: Будет ли рисунок автоматически делать поверхность шины яркой?

Рисование может значительно улучшить состояние поверхности, но конечный результат также зависит от входной поверхности, качества штампа, геометрии штампа и смазки. Чертежная машина не может удалить глубокие дефекты, которые уже существуют под исходной поверхностью.

В6: Как мне выбрать между FR-30T, FR-50T и FR-100T?

Сравните требуемое усилие тяги, а не выбирайте только по ширине готовой шины. Укажите начальные и целевые размеры, марку материала и график обжатия. FangRong может рассчитать расчетную силу тяги и порекомендовать подходящую модель.

Вопрос 7: Всегда ли установлена ​​скорость волочения 12 м/мин?

Нет.2-12 м/минДиапазон — это регулируемый рабочий диапазон, а не обязательная производственная скорость. Подходящая настройка зависит от геометрии профиля, обжатия, материала, смазки, состояния штампа и требуемого качества поверхности. Более высокая скорость полезна только тогда, когда весь процесс может поддерживать стабильные условия вытяжки.

В8: Можно ли подключить волочильную машину к правильной машине?

Да. Если готовая шина требует дополнительного контроля изгиба или скручивания, можно установить дополнительный выпрямляющий блок. Подающее и другое последующее погрузочно-разгрузочное оборудование также можно учитывать в соответствии с производственной схемой.

В9: Что обычно входит в комплект поставки машины?

Стандартная конфигурация машины включает в себя гидравлическую систему волочения, главный цилиндр, тяговую тележку, держатель матрицы, гидравлический силовой агрегат и систему управления ПЛК/ЧМИ. Оснастка для конкретного размера шины должна быть подтверждена отдельно, поскольку размеры матрицы зависят от начального и конечного сечения заказчика.

В10: Какая информация требуется для предложения?

Предоставьтемарка материала, начальная ширина и толщина, конечная ширина и толщина, требуемая длина волочения, количество проходов, целевая производительность и доступный заводской источник питания.. Чертеж или схема сечения пригодится и для нестандартных профилей.

В11: Какова стандартная эффективная длина вытяжки?

В серии FR используется эффективная длина вытяжки6-12 метров. Более длинные или специфичные для конкретного применения длины чертежей можно оценить во время инженерного проектирования.

В12: Каково типичное время выполнения заказа?

Стандартные модели обычно требуют примерно30-60 дней, хотя для более крупных или специализированных машин может потребоваться60-90 дней. Подтвержденное время выполнения заказа должно быть указано в предложении, поскольку оснащение, автоматизация, размер машины и загруженность завода могут повлиять на время производства. Ускоренная доставка должна подтверждаться в каждом конкретном случае, а не предполагаться.

В13: Каковы стандартные условия оплаты?

Стандартное коммерческое соглашение30% депозит при подтверждении заказа и 70% перед отправкой после заводских приемочных испытаний. Альтернативные условия могут обсуждаться под конкретные проекты.

В14: Какая гарантия предоставляется?

Стандартный гарантийный срок составляет12 месяцев с момента ввода в эксплуатацию. Гарантийное покрытие и исключения должны быть подтверждены в окончательном договоре купли-продажи.

В15: Предоставляете ли вы обучение установке и оператору?

Да. FangRong обеспечивает шеф-монтаж, поддержку при вводе в эксплуатацию и обучение операторов. Обучение на месте обычно охватывает эксплуатацию станка, замену матрицы, текущее обслуживание и диагностику основных неисправностей. Чертежи фундамента и схемы расположения анкерных болтов могут быть предоставлены перед установкой.

В16: Можете ли вы проверить нашу медную или алюминиевую шину перед покупкой?

Да. Там, где это практически возможно, для заводских испытаний можно использовать образцы клиентов. Это особенно полезно, когда секция сборной шины большая, нестандартная или когда у заказчика есть особые требования к размерам, поверхности или механическим свойствам.

В17: Доступна ли сертификация CE?

CE documentation can be supplied for applicable standard machine configurations. Поскольку соответствие оборудования зависит от фактической конфигурации машины и рынка назначения, перед заказом необходимо подтвердить действующую декларацию, устройства безопасности и документацию.

Вопрос 18: Может ли компания FangRong рассчитать необходимое усилие тяги для нашей шины?

Да. Укажите марку меди или алюминия, начальную секцию, целевую секцию и требуемый процесс. FangRong может использовать эти параметры для оценки силы волочения, выбора подходящей модели серии FR и рекомендации подходящей конфигурации редукции и инструмента.

Отправить запрос
Контакты
  • Адрес

    NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай

  • Электронная почта

    frsale@dgfangrong.com

Расскажите нам о вашем материале, характеристиках продукции, производственном процессе и требованиях к оборудованию. FangRong может обсудить подходящие машины холодной вытяжки, волочильные матрицы, правильные машины и индивидуальные решения для вашего применения.
Рейтинг:
5.0
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать