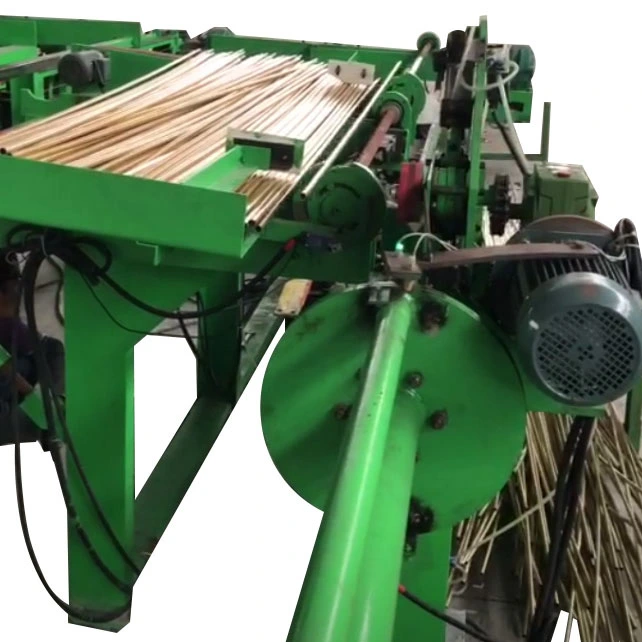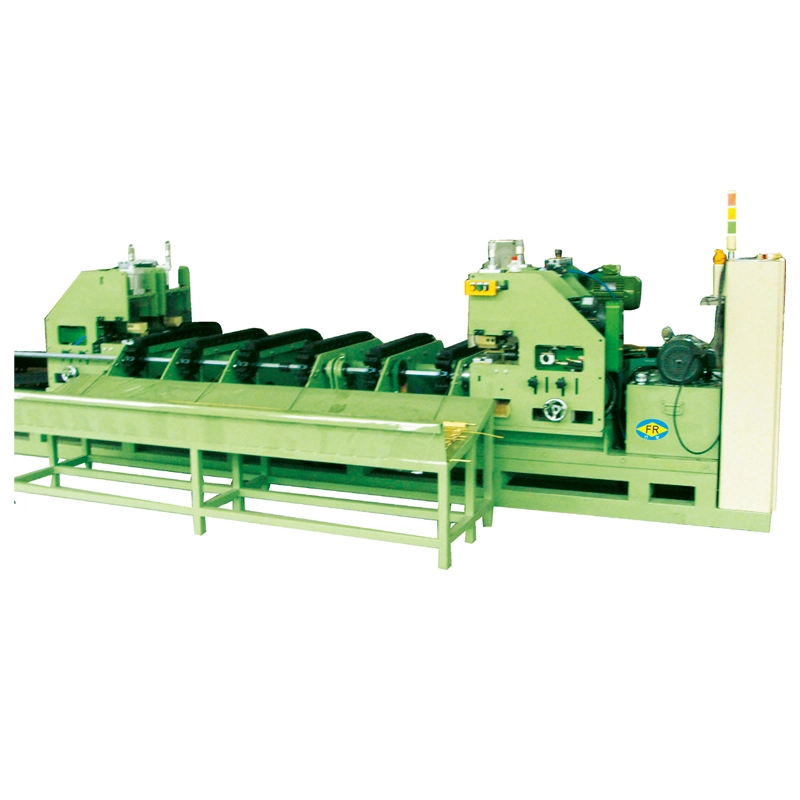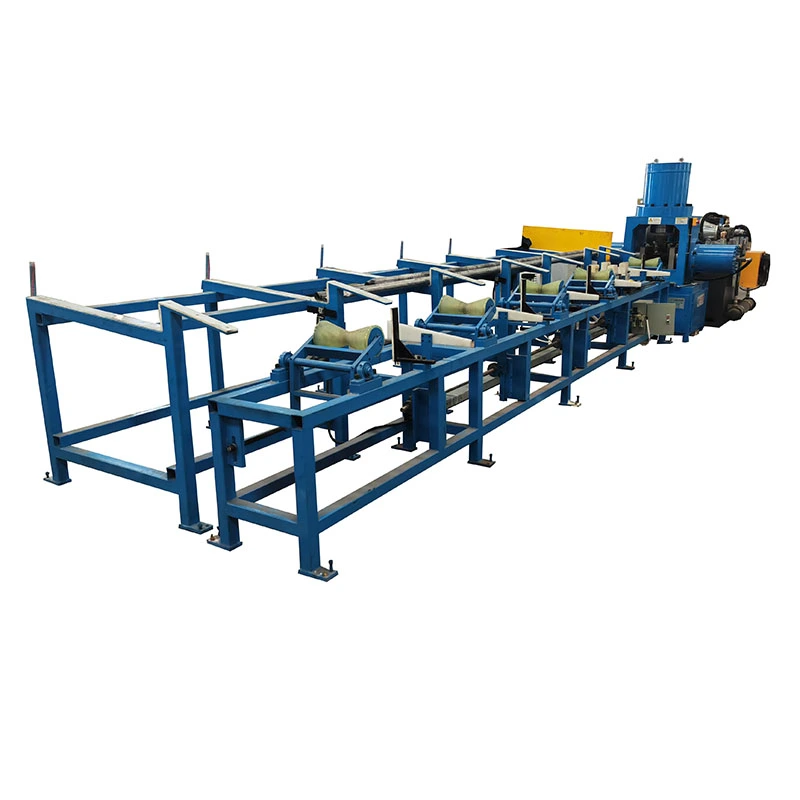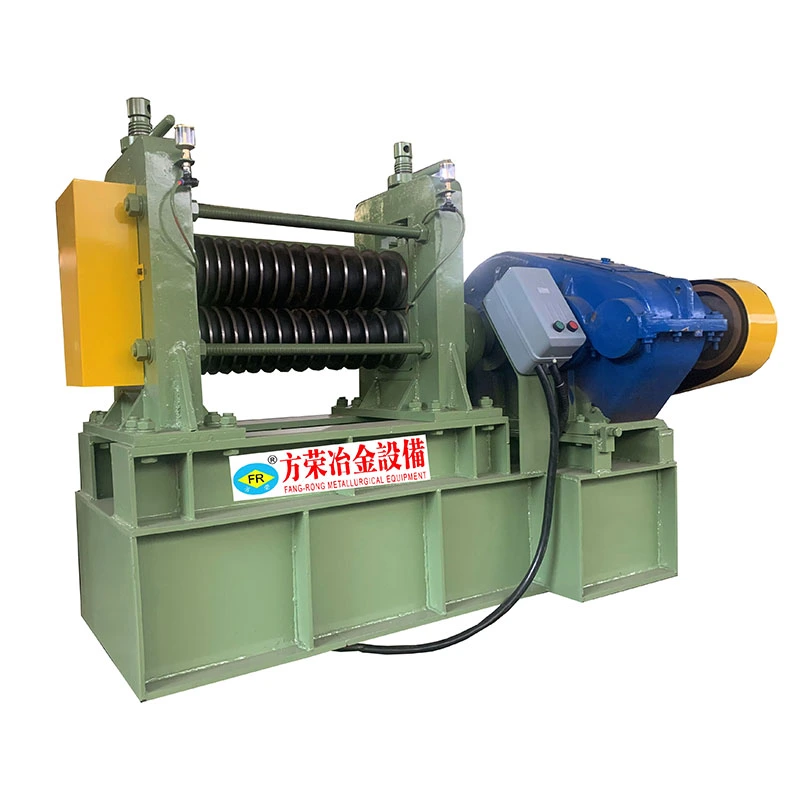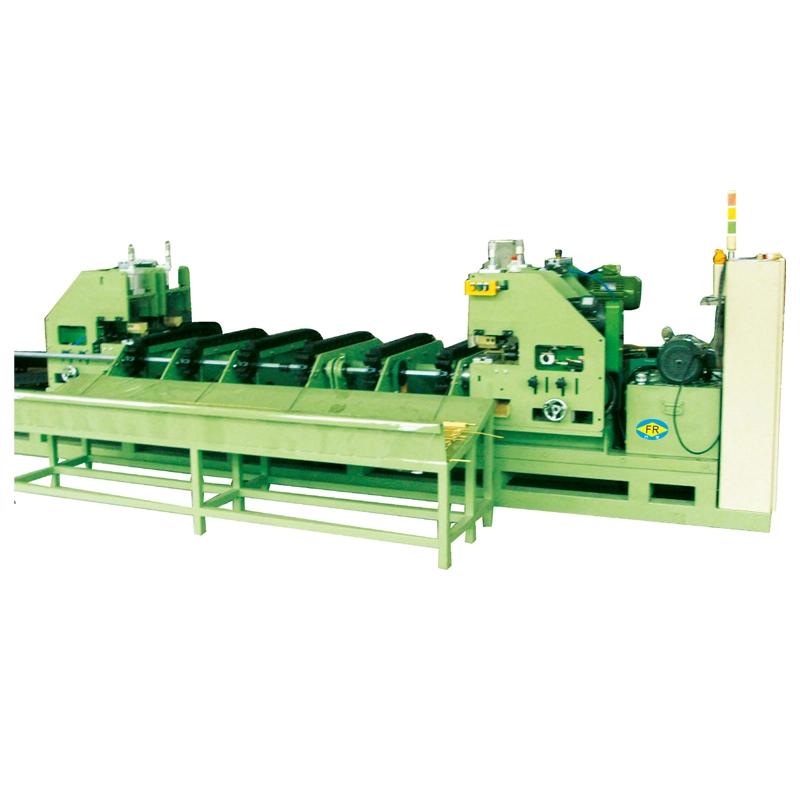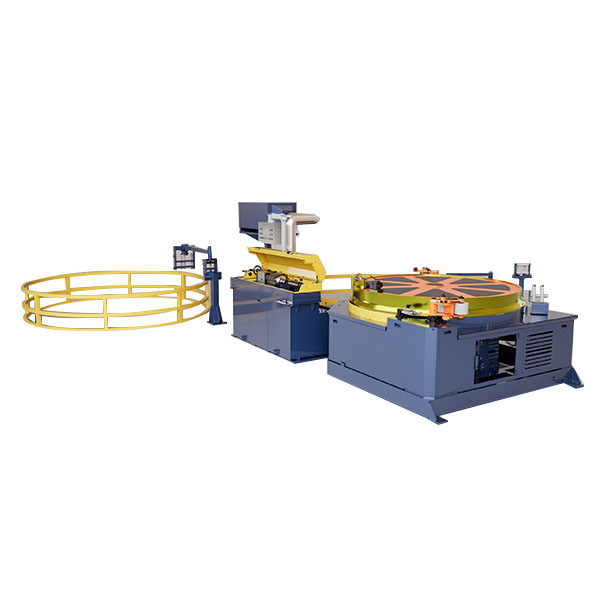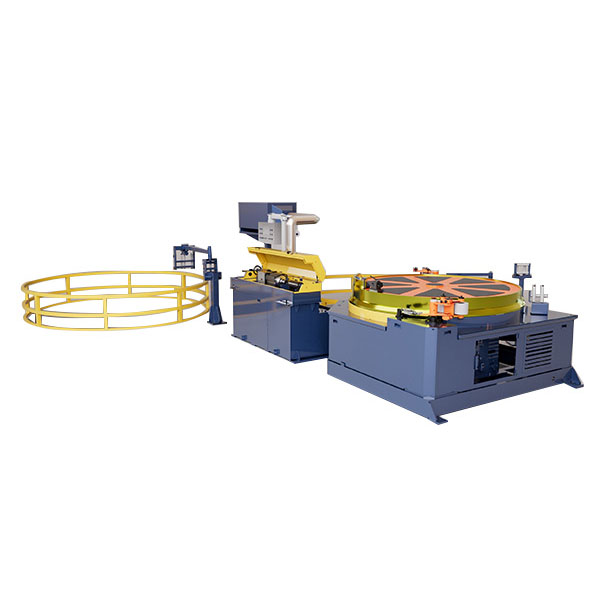


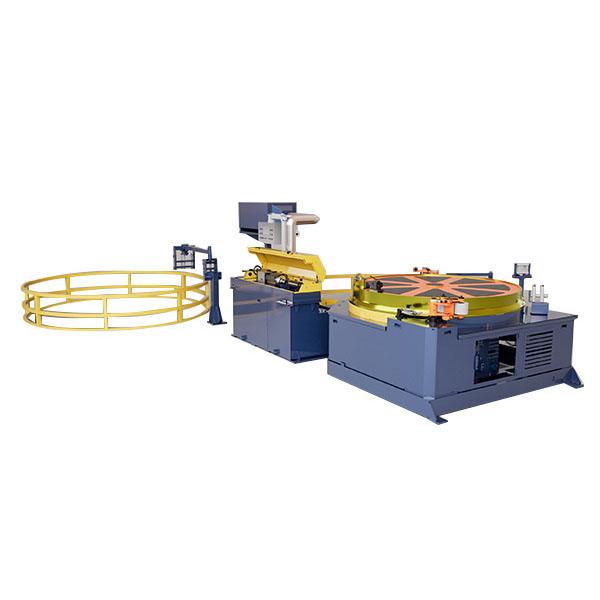
ФангРонгобеспечиваетМашина для формирования внутренней резьбы трубдля формирования непрерывной внутренней резьбы и винтовых канавок в трубах из меди, нержавеющей стали, латуни и алюминия. Благодаря конфигурациям FR-8 и FR-12, охватывающим трубы диаметром от 5 до 15 мм и скоростью волочения до 60 м/мин, оборудование предназначено для эффективной обработки труб в системах отопления, вентиляции и кондиционирования, охлаждения, производства гибких шлангов и прецизионных труб.
Формирование внутренней резьбы и канавок является важным процессом для производителей, производящих высокопроизводительные металлические трубки, гибкие трубки, теплообменные трубки и специализированные компоненты для передачи жидкости. В отличие от операций прерывистой обработки, система непрерывного формования может сочетать подачу труб, формирование внутреннего профиля, контролируемую вытяжку и автоматическую намотку в одну производственную последовательность. Это помогает сократить количество повторных манипуляций, сохраняя при этом стабильное движение трубы и постоянные условия формования.
Машина для формирования внутренней резьбы труб FangRong доступна в конфигурациях FR-8 и FR-12. Модель FR-8 поддерживает трубы диаметром 5–10 мм со скоростью волочения 15–30 м/мин, а модель FR-12 работает с трубами диаметром 8–15 мм со скоростью 40–60 м/мин. Окончательную конфигурацию можно подобрать в зависимости от материала трубы, толщины стенки, внутреннего профиля, шага, скорости производства и диаметра рулона.
Оглавление
- Как работает машина для формирования внутренней резьбы труб?
- Каковы основные особенности непрерывной обработки внутренней резьбы?
- Каковы основные характеристики машины?
- Как производителям следует выбирать правильную машину?
- Где используется эта машина?
- Какие производственные проблемы он может решить?
- Как FangRong подходит к машиностроению?
- Часто задаваемые вопросы
- Как начать свой проект по обработке труб?
Как работает машина для формирования внутренней резьбы труб?
Машина для формирования внутренней резьбы труб спроектирована с учетом непрерывного движения труб. Вместо обработки отдельных участков трубы по отдельности, труба поступает в систему подачи и непрерывно перемещается через внутреннюю секцию формования. Управляемый формовочный инструмент создает необходимую винтовую резьбу или канавку на внутренней поверхности, в то время как тяговая система поддерживает стабильное движение.
1. Контролируемое зондовое питание
Секция подачи направляет трубу к зоне формования с контролируемой скоростью. Точное выравнивание важно, поскольку чрезмерное отклонение может повлиять на глубину формовки, постоянство шага и окончательный внутренний профиль.
2. Формирование внутреннего профиля
Система формовки создает внутренний спиральный профиль посредством контролируемой деформации, а не при помощи обычного резания с удалением материала. Этот метод особенно подходит для непрерывного производства, где важны стабильный шаг и повторяемость внутренней геометрии.
3. Рисование и тяга
После входа в секцию формования труба непрерывно протягивается через машину. Силу вытягивания и рабочую скорость можно регулировать в зависимости от материала и размеров трубы, что помогает поддерживать стабильные производственные условия.
4. Автоматическая намотка
После формирования внутреннего профиля готовую трубку можно автоматически смотать в бухту. Это сокращает промежуточную ручную обработку и облегчает соединение процесса с предшествующим или последующим оборудованием для обработки труб.
Каковы основные особенности непрерывной обработки внутренней резьбы?
Для производителей труб производительность машины определяется не только возможностями формования. Непрерывное производство также требует скоординированных систем подачи, тяги, оснастки и намотки.
- Непрерывная обработка:Формирование труб, волочение и намотка могут работать как взаимосвязанный производственный процесс.
- Внутренняя спиральная формовка:Система формования создает внутреннюю резьбу или канавки по длине трубы.
- Совместимость с несколькими материалами:Конфигурации могут быть разработаны для труб из меди, нержавеющей стали, латуни, алюминия и других подходящих металлов.
- Регулируемые параметры производства:Рабочая скорость и условия волочения могут быть выбраны в соответствии со спецификациями материала и трубы.
- Автоматическая намотка:Готовые трубы можно собирать в бухты, что позволяет сократить дополнительные работы по перемотке.
- Интеграция производственной линии:Оборудование можно сконфигурировать для подключения к существующим линиям обработки труб.
- Специальный инструмент:Формовочные инструменты можно подобрать в соответствии с необходимыми размерами, шагом и внутренним профилем трубы.
Каковы основные характеристики машины?
В настоящее время FangRong предлагает две стандартные конфигурации для труб разного размера и производственных требований. Следующие технические характеристики представляют собой практический справочник по первоначальному выбору машины.
| Спецификация | ФР-8 | ФР-12 |
|---|---|---|
| Сила рисования | 2 Т | 5 Т |
| Диаметр трубки | 5–10 мм | 8–15 мм |
| Скорость рисования | 15–30 м/мин | 40–60 м/мин |
| Диаметр катушки | 600–1000 мм | 800–1200 мм |
| Главный двигатель | 15 кВт | 22 кВт |
| Переменный драйвер | 18 кВт | 30 кВт |
Фактические рабочие параметры должны быть подтверждены в зависимости от материала трубы, наружного диаметра, толщины стенки, требуемого внутреннего профиля, шага, производственной мощности и требований к готовому рулону. Пользовательские конфигурации доступны, когда стандартные характеристики не полностью соответствуют производственной линии.
Как производителям следует выбирать правильную машину?
Выбор станка для формирования внутренней резьбы только на основании мощности двигателя или максимальной скорости может привести к неподходящей производственной конфигурации. Более надежный подход – оценить все требования к обработке труб.
Материал трубки
Медь, нержавеющая сталь, латунь и алюминий имеют разные механические свойства и поведение при формовании. Поэтому выбранное формовочное усилие, инструмент и рабочие параметры должны соответствовать обрабатываемому материалу.
Диаметр трубки и толщина стенки
Размеры труб напрямую влияют на конфигурацию машины. ФР-8 рассчитан на трубы диаметром 5–10 мм, а ФР-12 — на трубы диаметром 8–15 мм. Толщина стенок также должна быть указана при запросе индивидуальной конфигурации.
Требования к внутренней резьбе или канавке
Требуемый внутренний профиль и шаг определяют соответствующий формовочный инструмент. Производители, производящие трубы с несколькими спецификациями, должны учитывать гибкость инструментов при планировании оборудования.
Скорость производства
Целевой объем производства является еще одним важным фактором. Для среднескоростного производства с использованием труб меньшего размера может подойти конфигурация FR-8. Требования к более высокой скорости и большей силе тяги могут потребовать использования конфигурации FR-12.
Диаметр готовой катушки
Систему намотки следует учитывать вместе с требуемым размером готовой катушки. Различные схемы производства могут требовать разных конфигураций намотки и механизмов обращения.
Где используется эта машина?
Непрерывное формование внутренней резьбы и канавок может использоваться в различных сферах производства труб, где внутренняя геометрия влияет на характеристики продукта или требования к сборке.
- Производство труб для систем отопления, вентиляции и кондиционирования воздуха
- Обработка холодильных и теплообменных трубок
- Производство гибких шлангов из нержавеющей стали
- Производство газовых шлангов
- Компоненты водоснабжения и сантехники
- Производство гофрированных металлических труб
- Автомобильные гибкие трубки
- Промышленные трубки для перекачки жидкостей
- Прецизионное производство металлических труб
Для медных трубок могут быть выполнены внутренние спиральные канавки для специализированных задач теплопередачи в системах кондиционирования и охлаждения. Окончательные параметры оснастки и рабочие параметры должны определяться на основе фактических характеристик и применения трубы.
Какие производственные проблемы он может решить?
Традиционная обработка труб может включать несколько независимых операций, ручную подачу, повторную регулировку и отдельную перемотку. Эти шаги могут увеличить время обработки и создать возможности для проблем с согласованием или согласованностью.
| Производственный вызов | Подход непрерывного формования | Потенциальная производственная выгода |
|---|---|---|
| Повторное ручное кормление | Непрерывное питание через зонд | Меньше промежуточной обработки |
| Нестабильное выравнивание трубок | Контролируемая подача и позиционирование | Более стабильные условия формования |
| Отдельные операции формования | Комплексное формование и рисование | Упрощенный производственный процесс |
| Ручная перемотка | Автоматическая намотка катушки | Уменьшение обработки после формования |
| Различные характеристики трубок | Настраиваемые инструменты и параметры | Большая гибкость производства |
Основная ценность непрерывной конфигурации — координация процесса. Объединив подачу, внутреннюю формовку, тягу и намотку в одну производственную последовательность, операторы могут тратить больше времени на контроль параметров и проверку качества, а не на перемещение секций труб между отдельными операциями.
Как FangRong подходит к машиностроению?
ФангРонг занимается производством холодного волочения, правки и сопутствующего металлургического оборудования с 1998 года. Производственный процесс включает инженерное проектирование, изготовление конструкций, механическую обработку, производство формовочных инструментов, сборку, калибровку и испытания.
Ключевые механические компоненты, такие как волочильные матрицы, направляющие колеса и внутренние формовочные головки, производятся в соответствии с их эксплуатационными требованиями. В зависимости от компонента используются процессы механической обработки и термообработки для обеспечения стабильности размеров и эксплуатационных характеристик.
Перед отправкой все оборудование проверяется на предмет механической конструкции, работы трансмиссии, формовочных компонентов, электрического управления, движения труб и координации между системами привода и управления. Машины, изготовленные по индивидуальному заказу, также могут быть проверены в соответствии с согласованными спецификациями труб и производственными требованиями.
Качество и технические сертификаты
- Сертификация ISO 9001
- Соответствие CE
- Поддержка инспекции SGS
- 32 патента на изобретения
- Более 100 патентов на полезные модели.
- Производственные мощности в Дунгуане и Янцзяне, Гуандун
- Более 26 лет опыта работы с сопутствующим металлургическим оборудованием.
ФангРонг также предоставляет рекомендации по установке, обучение операторов, техническую поддержку и услуги по поставке запасных частей. Стандартный гарантийный срок составляет 12 месяцев, за исключением быстроизнашивающихся деталей.
Часто задаваемые вопросы о машинах для формирования внутренней резьбы труб
Какие материалы можно обрабатывать?
Машина может быть настроена для труб из меди, нержавеющей стали, латуни, алюминия и других подходящих металлов. Условия формовки зависят от свойств материала, размеров трубы и необходимого внутреннего профиля.
Какой диаметр трубки поддерживают стандартные модели?
ФР-8 рассчитан на трубы диаметром 5–10 мм, а ФР-12 – на диаметры 8–15 мм. Можно обсудить пользовательские конфигурации для приложений, выходящих за рамки стандартных диапазонов.
В чем разница между FR-8 и FR-12?
FR-8 обеспечивает усилие волочения 2 Т и диапазон скорости волочения 15–30 м/мин. FR-12 обеспечивает усилие волочения 5 Т и диапазон скорости волочения 40–60 м/мин, что делает две конфигурации подходящими для труб разных размеров и производственных требований.
Могут ли внутренние резьбы или канавки формироваться непрерывно?
Да. Станок предназначен для непрерывного перемещения труб и может формировать внутреннюю винтовую резьбу или канавку по необходимой длине трубы без отдельной обработки каждого участка трубы.
Можно ли интегрировать его в существующую производственную линию?
Да. Оборудование может быть интегрировано с предшествующими или последующими системами обработки труб. Метод подключения следует планировать с учетом подачи трубок, скорости производства, обращения с рулонами и существующей планировки завода.
Какую информацию следует предоставить при запросе цен на оборудование?
Производители должны предоставить материал трубы, внешний диаметр, толщину стенки, профиль внутренней резьбы или канавки, шаг, заданную скорость производства, диаметр готового рулона, ожидаемую производственную мощность и информацию о существующей производственной линии, когда это применимо.
Можно ли настроить машину?
Да. Конфигурация машины, формовочный инструмент, рабочие параметры и расположение производственной линии могут быть настроены в соответствии с материалом трубы, размерами, требованиями к формованию и условиями производства.
Как начать свой проект по обработке труб?
Выбор правильного оборудования для внутренней формовки требует большего, чем просто сравнение характеристик машины. Материал трубки, диаметр, толщина стенки, внутренний профиль, шаг, заданная скорость, размеры катушки и требования к интеграции линии следует рассматривать вместе. Если вы планируете новую линию по производству труб или модернизируете существующий процесс, предоставьте FangRong спецификации своих труб и производственные цели для подходящей конфигурации оборудования.Связаться с намисегодня, чтобы обсудить вашу заявку, подтвердить подходящую модель машины и изучить индивидуальное решение для машины для формирования внутренней резьбы труб, соответствующее вашим производственным требованиям.