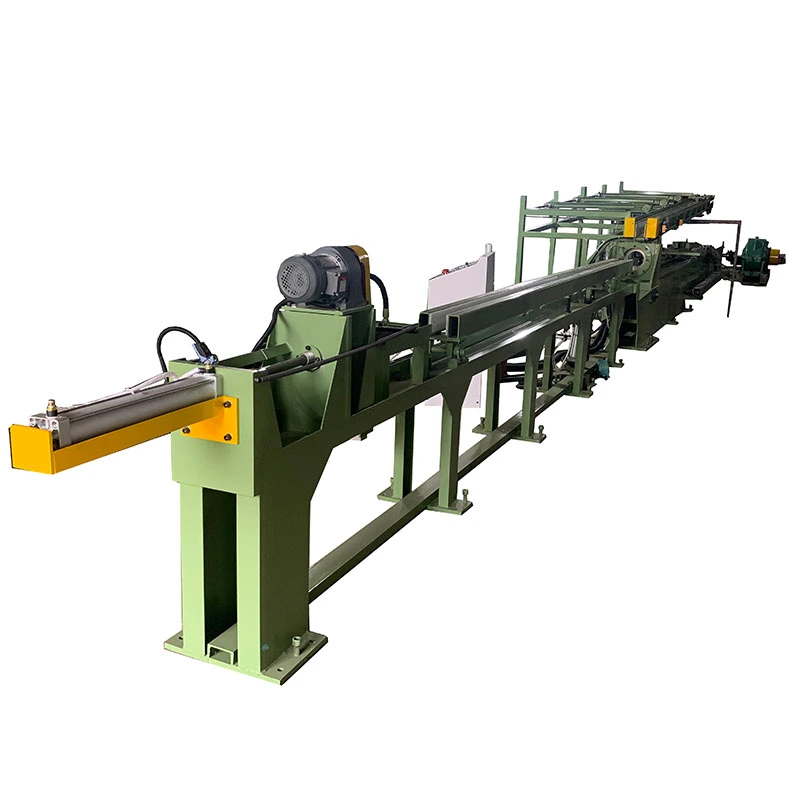
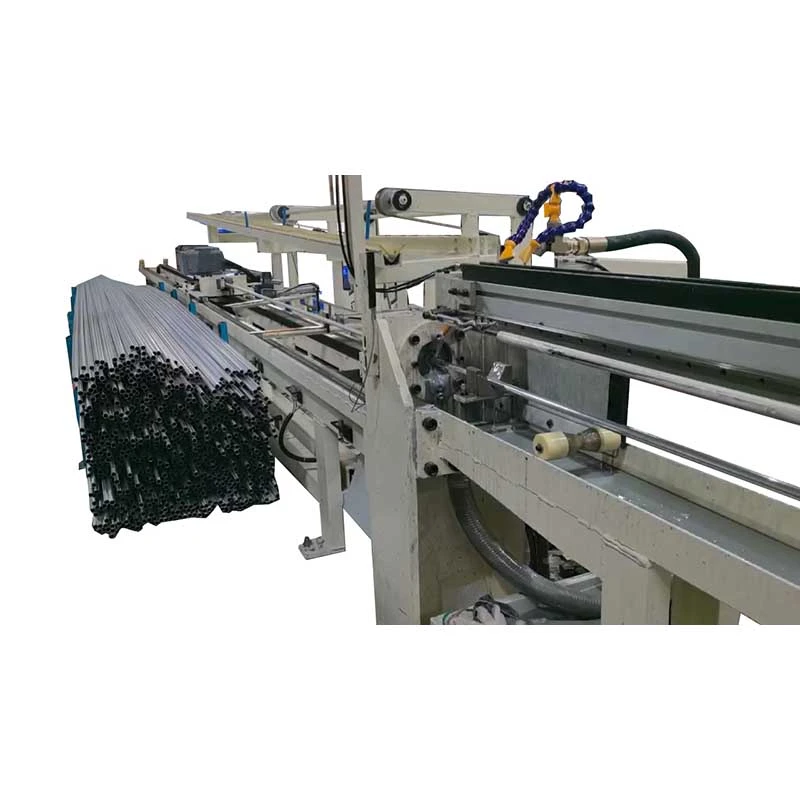
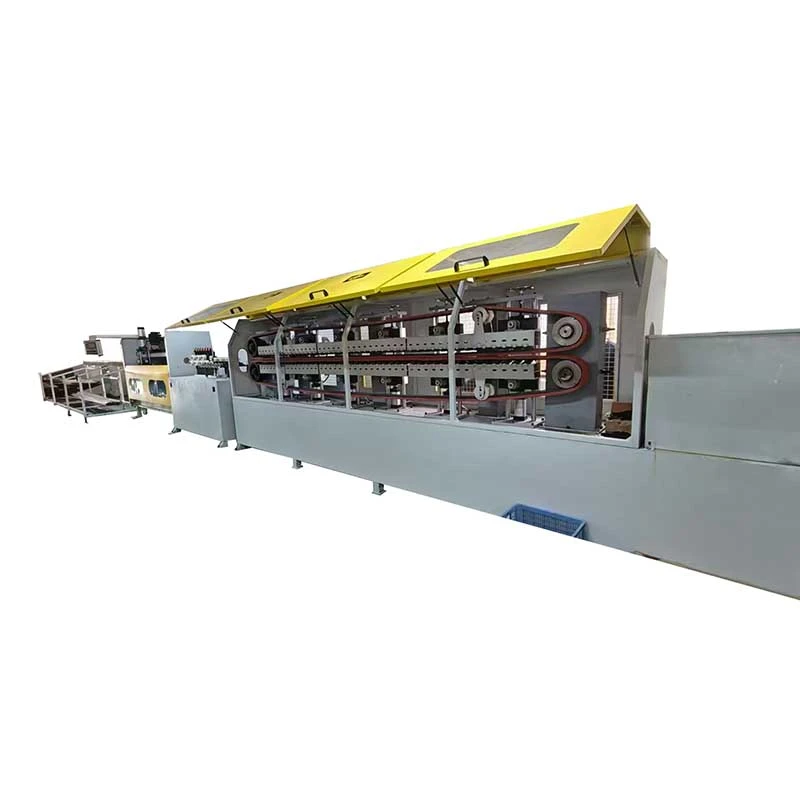
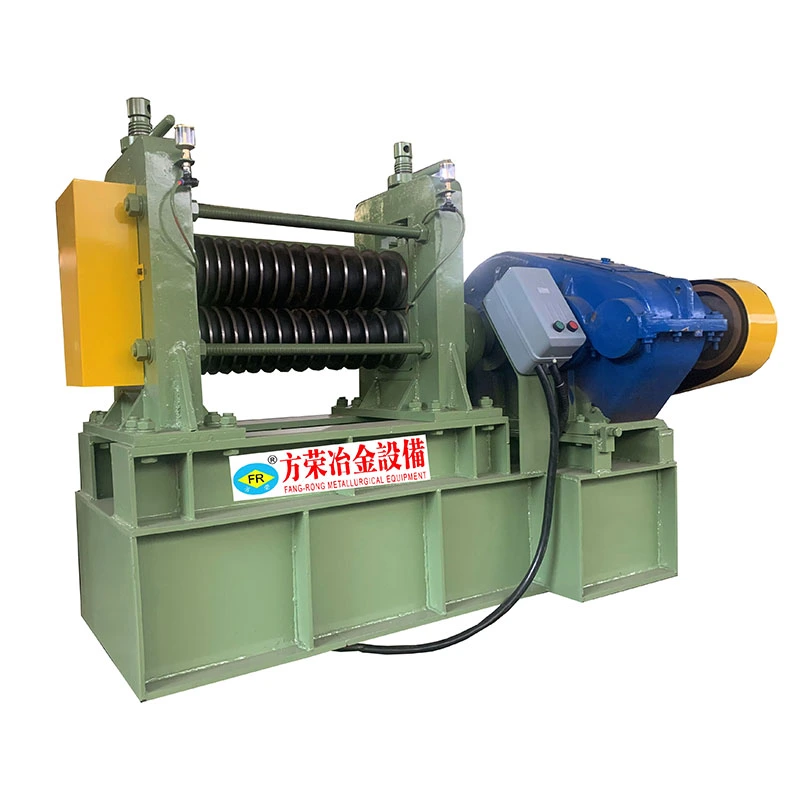
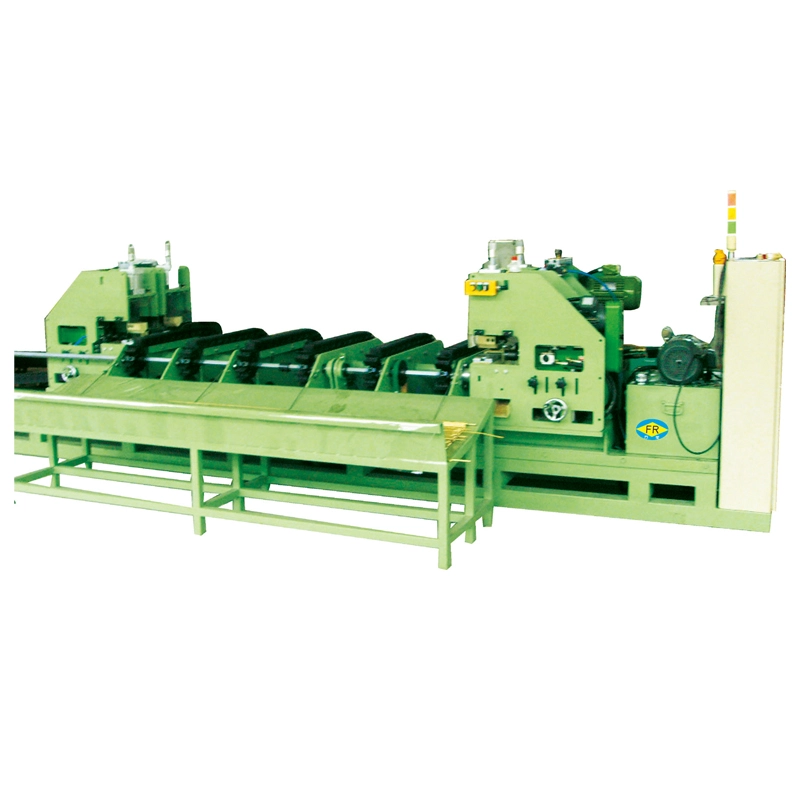
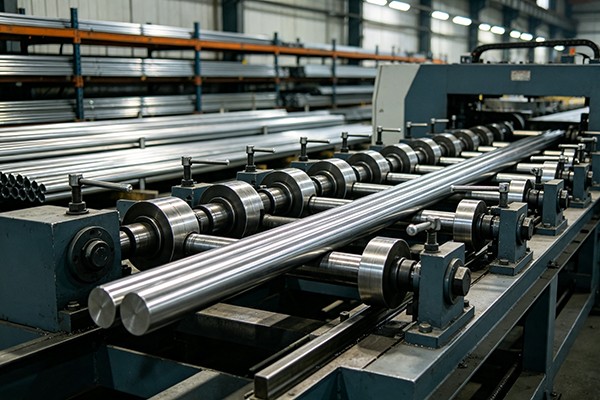
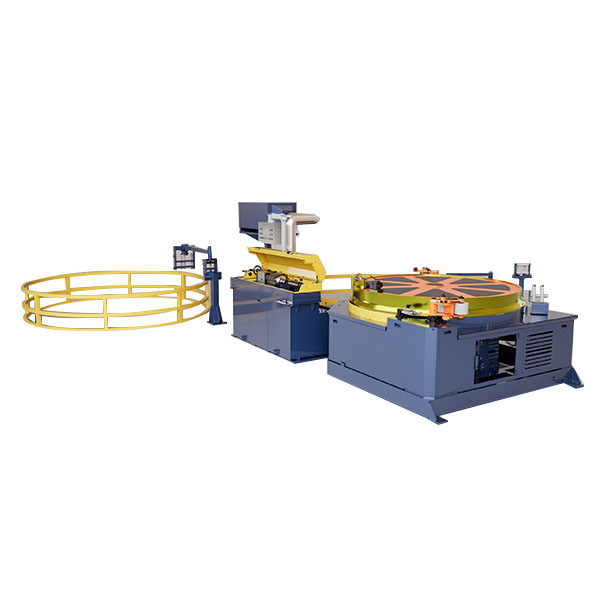
Rolling and drawing do different jobs in the same forming process. The rolling head first reduces and reshapes the section, while the drawing die brings the material toward its final dimensions. ФангРонгПрокатный волочильный станокобъединяет эти две операции для стальных изделий, требующих контролируемой деформации перед окончательным проходом волочения, в частности, для сталей S55C, 20CrMo и аналогичных сталей с пределом прочности до 900 МПа.
Зачем катиться перед рисованием?
Обычная волочильная матрица выполняет большую часть обжатия сечения в одной зоне деформации. В четырехвалковой системе часть уменьшения диаметра выполняется прокатной головкой до того, как материал достигнет матрицы. Обжатие прокатки обычно составляет5–15%, который постепенно меняет секцию вместо того, чтобы полностью полагаться на финальный штамп.
Такое расположение может помочь контролировать деформацию более твердых сталей и дает оператору еще один параметр процесса при работе с продуктами, которые трудно тянуть напрямую. Комбинированный процесс также может улучшить однородность готовой секции и способствовать повышению уровня прямолинейности.≤1 мм/мв подходящих производственных условиях.
Роликовая головка определяет, что должна закончить матрица
Четырехвалковая головка – это не просто дополнительный редуктор. Геометрия ролика, материал и обработка поверхности должны соответствовать заготовке. Если поверхность ролика не соответствует марке стали или условиям смазки, следы ролика могут быть перенесены на изделие до того, как оно достигнет волочильного штампа.
Поэтому FangRong настраивает материалы валков и качество поверхности в соответствии с обрабатываемым материалом. Это особенно актуально для направляющих, ползунов и профилей линейного перемещения, где состояние поверхности является частью функциональных требований, а не только проблемой внешнего вида.
FR-30, FR-45 и FR-65 выдерживают различные нагрузки при волочении
| Модель |
Сила рисования |
Типичная конфигурация |
| ФР-30 |
300кН/30Т |
Для более низких нагрузок при вытяжке внутри серии |
| ФР-45 |
450кН/45Т |
Промежуточная емкость |
| ФР-65 |
650–750 кН / 65–75Т |
Двухцепная конфигурация для тяжелых условий эксплуатации |
The ФР-65использует двухцепной привод с прочными прямыми цепями с шагом 200 мм, редуктор ZFY560 с передаточным числом 112 и двигатель постоянного тока Z4-280-41 мощностью 166 кВт. В системе привода используется контроллер Siemens 6RA80, а ПЛК/ЧМИ Inovance обеспечивает управление машиной.
Длинные секции требуют большего тоннажа
ФР-65 имеет номинальную скорость волочения примерно 13 м/мин, диапазон регулируемой скорости 0–37 м/мин, эффективную длину волочения 12 м и длину станины до 16 м. Его примерная площадь составляет 31 × 4,1 м.
Для длинных направляющих и структурных профилей доступный ход и компоновка машины так же важны, как и номинальная тяговая сила. Заготовка должна оставаться надлежащим образом закрепленной и выровненной на протяжении всей последовательности прокатки и волочения; в противном случае дополнительная тяговая способность не компенсирует плохую подачу материала.
Где прокатный чертеж соответствует производственному маршруту
Эта машина предназначена для применений, где сочетание контролируемой прокатки и окончательной вытяжки дает практическое преимущество по сравнению с одной только вытяжкой. Типичные продукты включают в себянаправляющие, ползуны, прецизионные компоненты линейного перемещения и конструкционные профили.изготавливаются из сталей средней и высокой прочности.
Этот процесс наиболее полезен, когда продукт требует как точности сечения, так и контролируемой механической деформации. Для простого продукта с низким обжатием добавление стадии прокатки может принести мало пользы; для более твердых сталей или профилей, требующих более контролируемой формы, дополнительная стадия деформации может облегчить управление процессом волочения.


 Whatsapp