Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
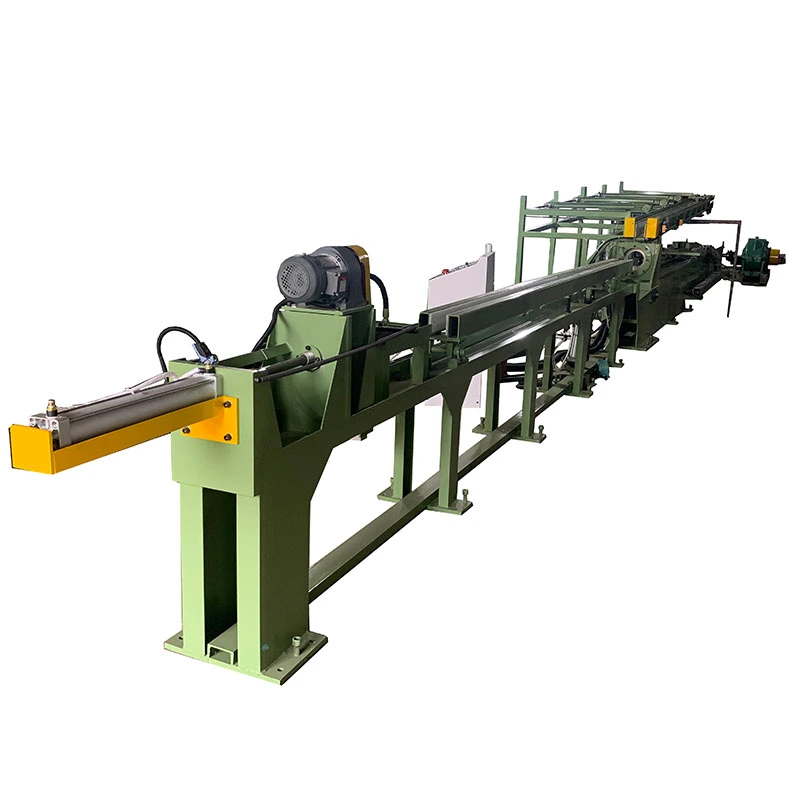
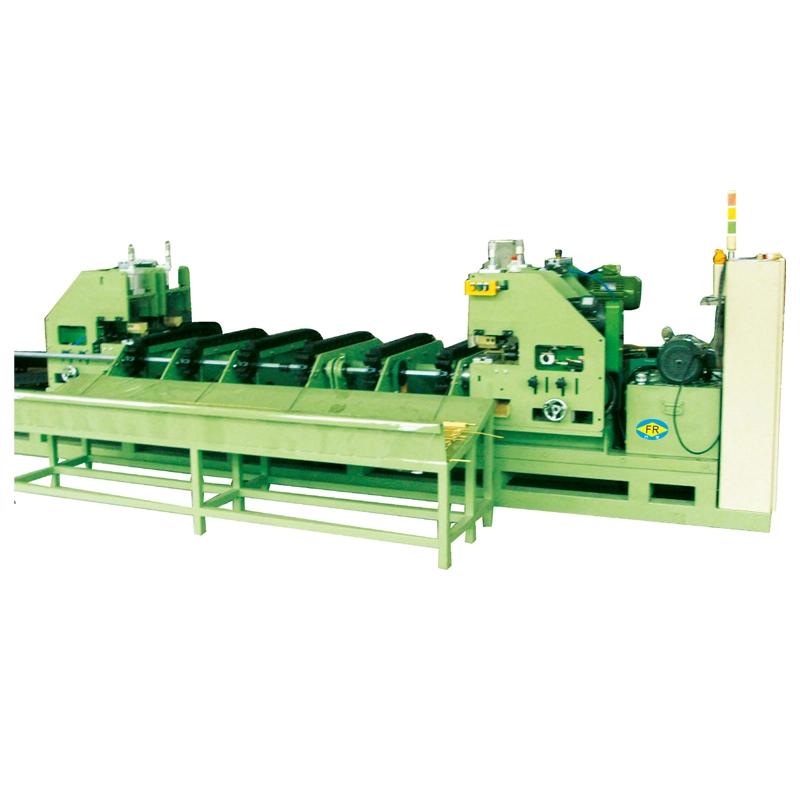
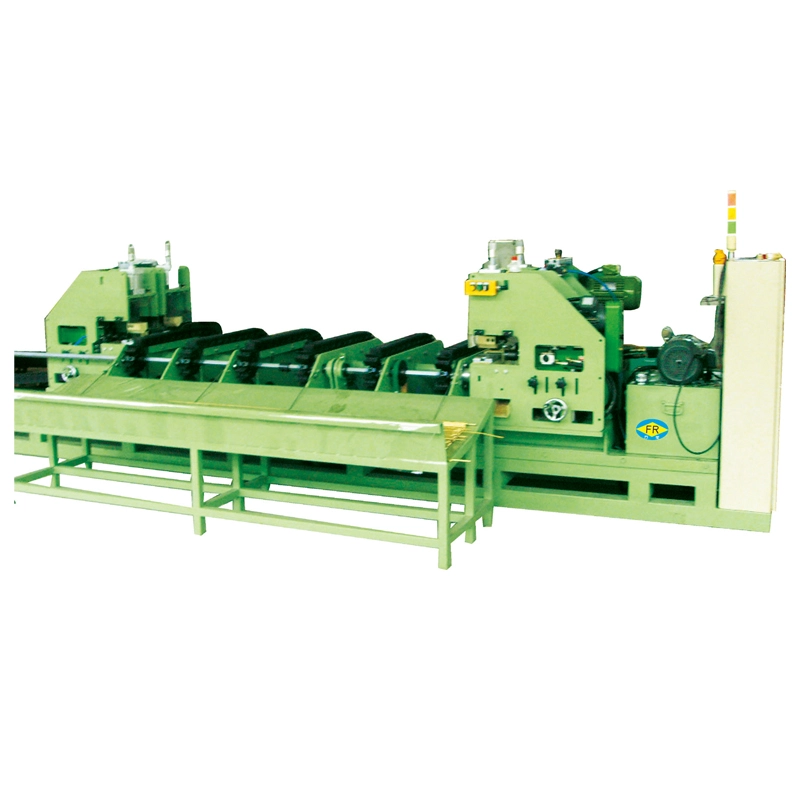
Машина для формирования внутренней резьбы труб предназначена для непрерывного формирования внутренней винтовой резьбы или канавок в металлических трубах и бухтах. Он в основном используется для производства гибких шлангов, гофрированных труб, систем отопления, вентиляции и кондиционирования воздуха, охлаждения и прецизионных труб из меди, нержавеющей стали, латуни и алюминия. Машина объединяет подачу труб, внутреннюю формовку, контролируемую вытяжку и намотку рулонов в одну непрерывную операцию, что позволяет сократить повторную ручную обработку во время производства.
Машина для формирования внутренней резьбы труб ориентирована на непрерывное перемещение труб, а не на обработку отдельных труб. После того, как труба попадает в секцию подачи, система формовки работает на внутренней поверхности, в то время как тяговый блок поддерживает движение трубы с контролируемой скоростью. Обработанную трубу затем сматывают в бухту для сбора или передачи на следующий этап производства.
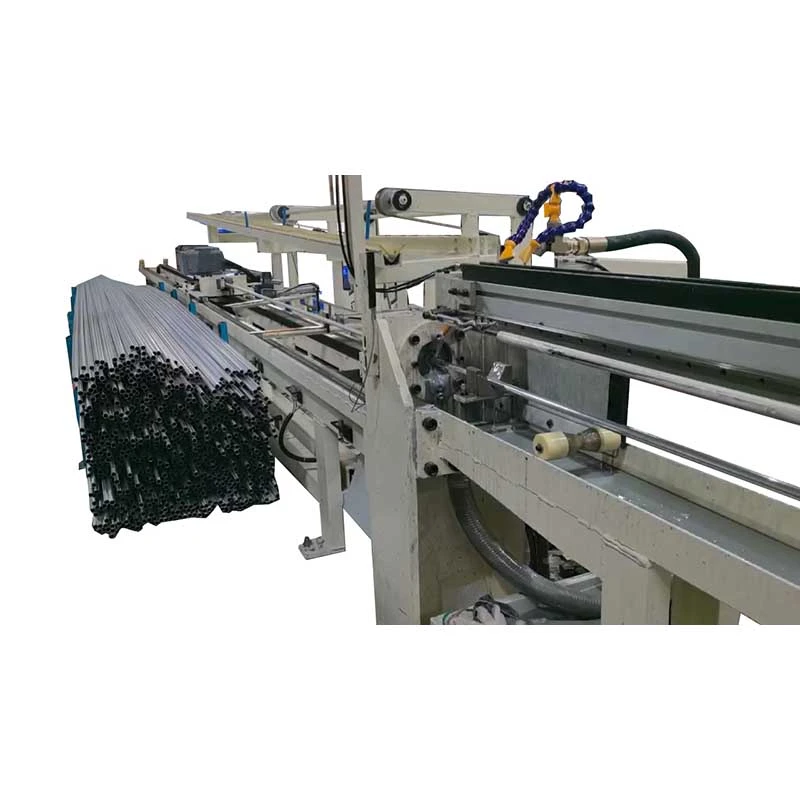
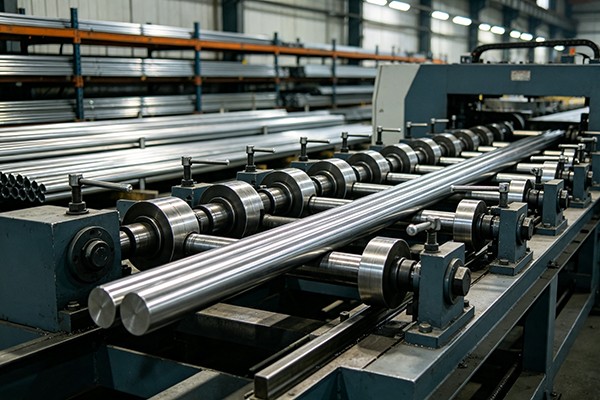
Система подачи направляет трубу в секцию формования с контролируемой скоростью. Правильное выравнивание важно, поскольку отклонение трубы может повлиять на глубину формования, постоянство шага и готовый внутренний профиль. Машину можно настроить в соответствии с диаметром трубы, материалом и расположением производственной линии.
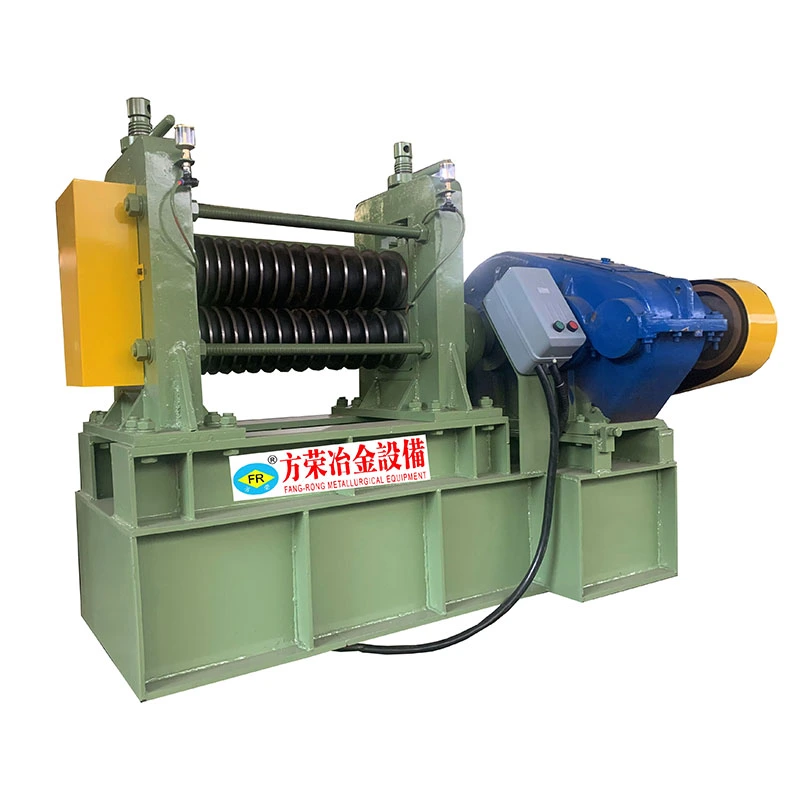
Вместо удаления материала обычными режущими инструментами система формовки использует формовочный инструмент для создания необходимого внутреннего спирального профиля посредством контролируемой деформации. Этот подход подходит для непрерывной обработки труб, где требуется одинаковый шаг и состояние поверхности по всей длине трубы.
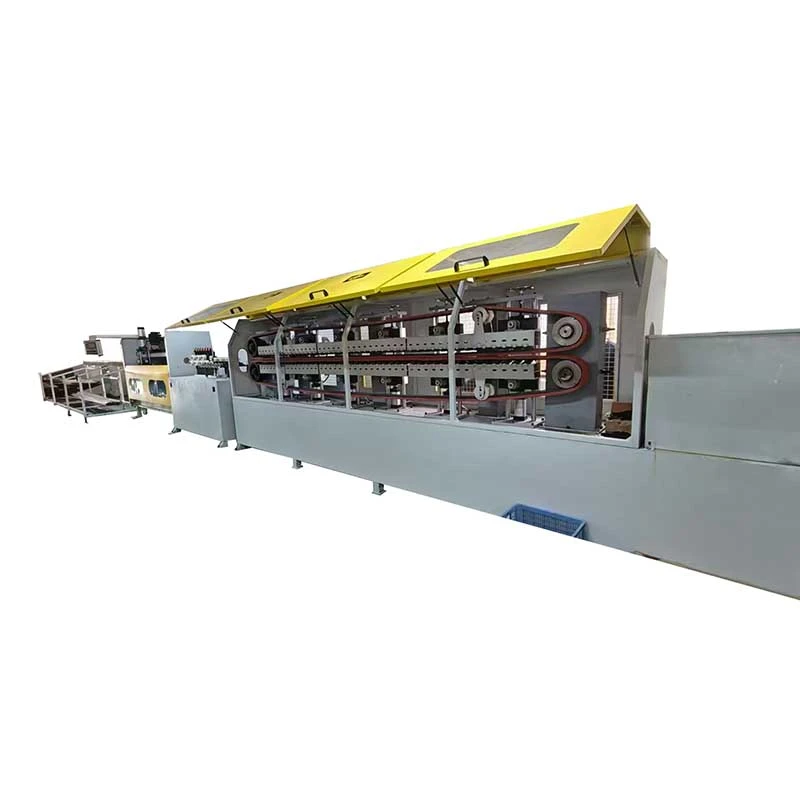
Тяговая система контролирует движение трубы через секцию формования. Силу вытягивания и рабочую скорость можно регулировать в зависимости от материала и спецификации трубы. После формования готовая труба автоматически сматывается в бухту, что сокращает необходимость ручной перемотки и перемещения между этапами производства.
Правильный станок следует выбирать исходя из реальных требований к трубам и производству, а не только исходя из мощности станка. Внешний диаметр трубы, материал, толщина стенки, требуемый внутренний профиль, шаг формовки, скорость производства и диаметр готового рулона — все это влияет на конфигурацию.
Медные трубы являются распространенным применением, в то время как трубы из нержавеющей стали, латуни и алюминия также могут обрабатываться в соответствии с требуемыми условиями формовки. Разные материалы требуют разных формовочных усилий и рабочих параметров, поэтому перед выбором модели машины необходимо подтвердить выбор материала.
Требуемый шаг и внутренний профиль определяют конфигурацию формовочного инструмента. Для проектов, включающих трубы различных спецификаций, систему формования и соответствующие инструменты можно подобрать в соответствии с требуемыми размерами труб вместо использования одной фиксированной установки для каждого продукта.
Требуемая производительность напрямую влияет на выбор машины. FR-8 предназначен для труб меньшего размера и средней скорости линии, тогда как FR-12 обеспечивает большую силу вытяжки и более высокий диапазон рабочих скоростей. Требуемый диаметр катушки также следует учитывать при планировании участка намотки.
| Модель | Сила рисования | Диаметр трубки | Скорость рисования | Диаметр катушки | Главный двигатель | Переменный драйвер |
|---|---|---|---|---|---|---|
| ФР-8 | 2 Т | 5–10 мм | 15–30 м/мин | 600–1000 мм | 15 кВт | 18 кВт |
| ФР-12 | 5 Т | 8–15 мм | 40–60 м/мин | 800–1200 мм | 22 кВт | 30 кВт |
Доступны индивидуальные конфигурации для различных материалов труб, размеров, требований к формованию и производственных схем. Фактические рабочие параметры могут варьироваться в зависимости от материала и спецификации трубки.
Формированием внутренних труб становится сложно управлять, когда производство сильно зависит от ручной подачи, регулировки и перемотки. Изменения в выравнивании трубы могут привести к неравномерному шагу, а нестабильное сцепление может повлиять на готовый внутренний профиль. Отдельные операции формования и перемотки также увеличивают время обработки и трудозатраты.
Непрерывная конфигурация объединяет подачу, формование, тягу и намотку в один и тот же производственный процесс. Операторы могут сосредоточиться на настройке параметров и проверке качества вместо многократной передачи отдельных секций труб между машинами.
Машина для формирования внутренней резьбы труб может использоваться для производства гибких шлангов из нержавеющей стали, газовых шлангов, шлангов для подачи воды, гофрированных металлических труб, сантехнических компонентов, труб HVAC, автомобильных гибких трубок, промышленных трубок для передачи жидкости и трубок теплообменников. Для обработки медных труб система формования может быть сконфигурирована для внутренних спиральных канавок, используемых в теплообменниках систем кондиционирования и охлаждения.
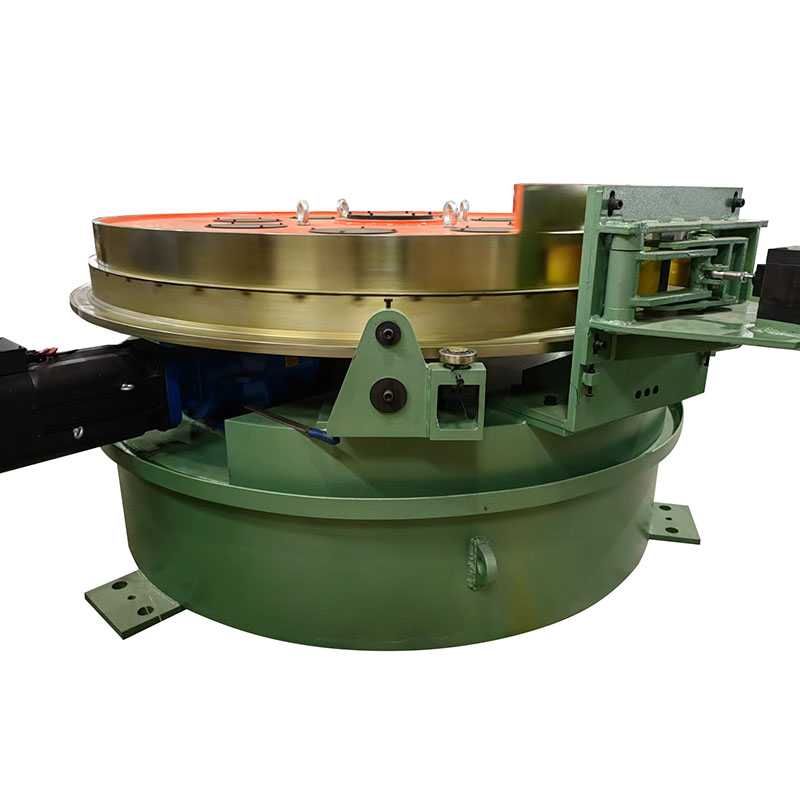
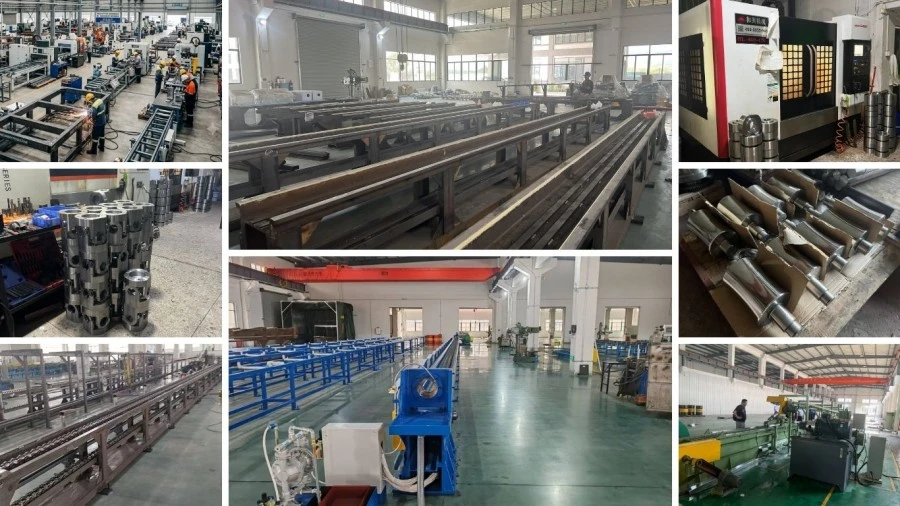
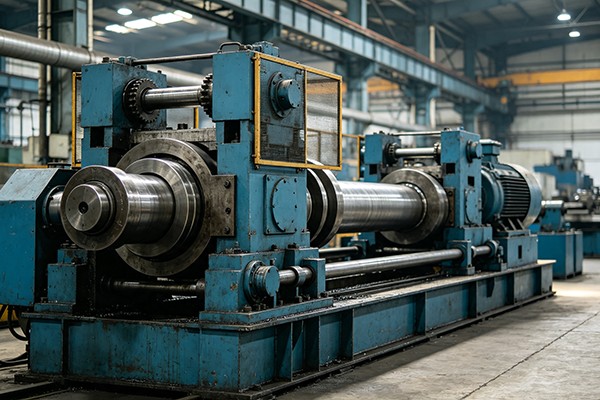
FangRong производит станок в контролируемой последовательности, охватывающей инженерное проектирование, изготовление конструкций, механическую обработку, производство формовочных инструментов, сборку и испытания. При необходимости рама и поворотный стол подвергаются резке, сварке, снятию напряжений и механической обработке на станке с ЧПУ. Основные компоненты, такие как волочильные матрицы, направляющие колеса и внутренние формовочные головки, подвергаются механической обработке и термообработке в соответствии с их эксплуатационными требованиями.
После механической сборки устанавливаются электрические системы и системы привода, а перед поставкой машина калибруется. Обработка поверхности и окончательная сборка выполняются в соответствии с конфигурацией оборудования. При тестировании основное внимание уделяется работе машины, движению труб, производительности формовки и координации систем привода и управления.
Перед отправкой каждая машина проверяется, чтобы убедиться, что механическая конструкция, система трансмиссии, формовочные компоненты и электрические элементы управления работают должным образом. Для оборудования, изготовленного по индивидуальному заказу, проверка может проводиться на соответствие согласованным спецификациям труб и производственным требованиям, чтобы выявить основные проблемы с конфигурацией до установки на заводе заказчика.
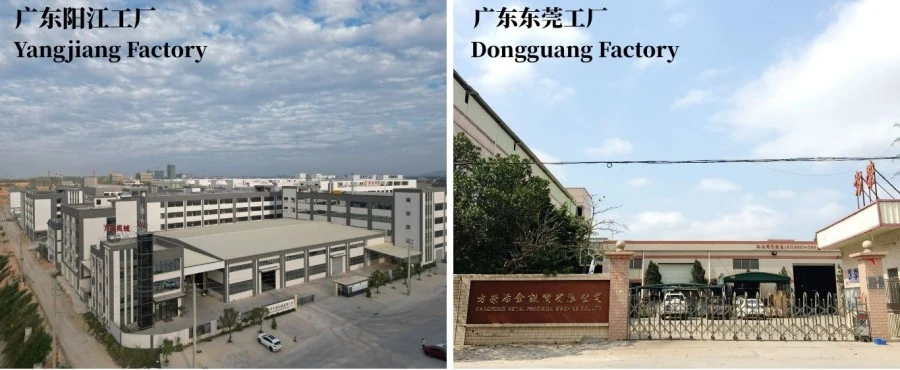
Компания Dongguan Fangrong Metallurgical Equipment Co., Ltd. была основана в 1998 году и имеет более чем 26-летний опыт работы в области холодного волочения, правки и сопутствующего металлургического оборудования. Компания управляет производственными мощностями в Дунгуане и Янцзяне, провинция Гуандун, обеспечивая производство и поставку оборудования.
FangRong имеет сертификат ISO 9001 и предоставляет оборудование, соответствующее требованиям CE и проверенное SGS. Технический портфель компании включает 32 патента на изобретения и более 100 патентов на полезные модели. Примеры включают патент 2013207829011 на устройство натяжения цепи, патент 2008300532117 на многожильный держатель матрицы и ZL2015 2 0842922.7 на систему быстросменной оправки.
Перед отправкой машина подготавливается в соответствии с ее конструкцией, способом транспортировки и требованиями пункта назначения. Компоненты защищены от перемещения и повреждений при транспортировке, а при необходимости организуется упаковка для доставки за границу.
FangRong предоставляет рекомендации по установке, обучение операторов и техническую поддержку после доставки. Стандартный гарантийный срок составляет 12 месяцев, за исключением быстроизнашивающихся деталей. Для эксплуатации и обслуживания оборудования доступны запасные части и долгосрочная техническая поддержка.
Машина может быть настроена для труб из нержавеющей стали, меди, латуни, алюминия и других металлов. Подходящие параметры формования зависят от материала, размеров трубы и требуемого внутреннего профиля.
FR-8 охватывает трубы диаметром от 5 до 10 мм, а FR-12 — от 8 до 15 мм. Если требуемый размер трубки выходит за пределы этих диапазонов, можно обсудить индивидуальные конфигурации.
FR-12 обеспечивает более высокую силу вытягивания и более быстрый диапазон скоростей вытяжки, чем FR-8. FR-8 имеет усилие волочения 2 Т и скорость волочения 15–30 м/мин, а FR-12 — 5 Т и 40–60 м/мин.
Да. Станок предназначен для непрерывного перемещения труб и может формировать внутреннюю винтовую резьбу или канавку по необходимой длине трубы без обработки каждой секции трубы отдельно.
Да. Оборудование может быть интегрировано с предшествующим или последующим оборудованием для обработки труб. Требуемый метод подключения зависит от подачи труб, скорости производства, обращения с рулонами и схемы существующей линии.
Укажите материал трубы, внешний диаметр, толщину стенки, требуемый профиль внутренней резьбы или канавки, шаг, заданную скорость производства, диаметр готового рулона и ожидаемую производственную мощность. Для интеграции линии также полезна существующая компоновка оборудования.
Да. Конфигурацию станка, оснастку и рабочие параметры можно настроить в соответствии с конкретными материалами труб, размерами, требованиями к формованию и производственной схемой. Окончательные спецификации должны быть подтверждены в соответствии с фактическими условиями производства.
Да. Руководство по установке и обучение операторов доступны после поставки. Также обеспечивается техническая поддержка и сервис запасных частей для долгосрочной эксплуатации оборудования.
Стандартная гарантия составляет 12 месяцев, за исключением изнашиваемых деталей. Техническая поддержка и обслуживание запасных частей продолжаются и после гарантийного срока.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта