Продукты
Продукты

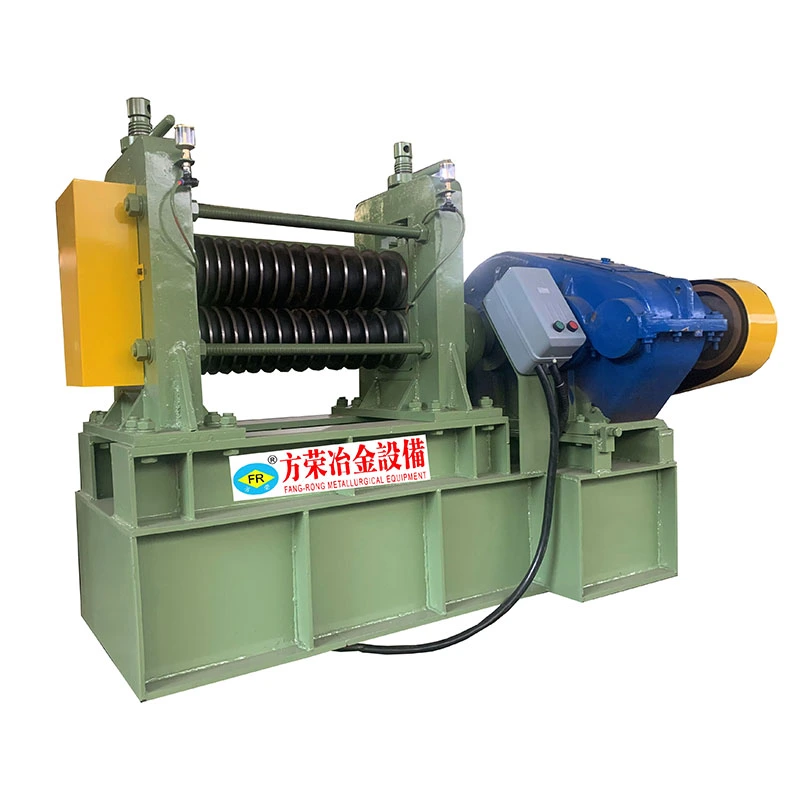
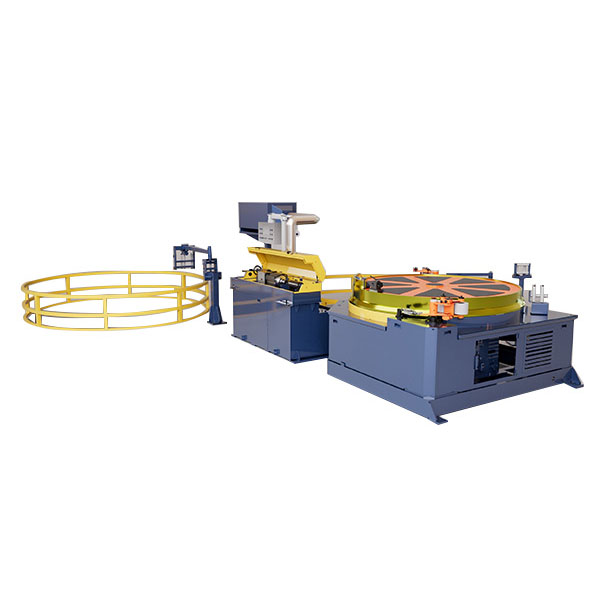
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.

Продукты
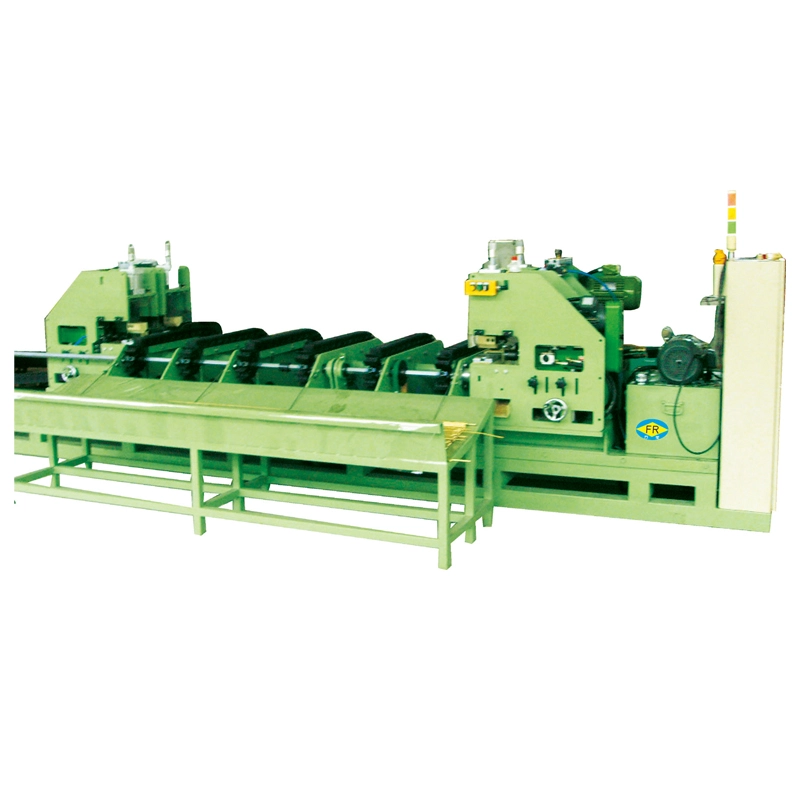
Автоматическая машина для рисования точечным толкателем
  • Автоматическая машина для рисования точечным толкателемАвтоматическая машина для рисования точечным толкателем
  • Автоматическая машина для рисования точечным толкателемАвтоматическая машина для рисования точечным толкателем
  • Автоматическая машина для рисования точечным толкателемАвтоматическая машина для рисования точечным толкателем

Автоматическая машина для рисования точечным толкателем

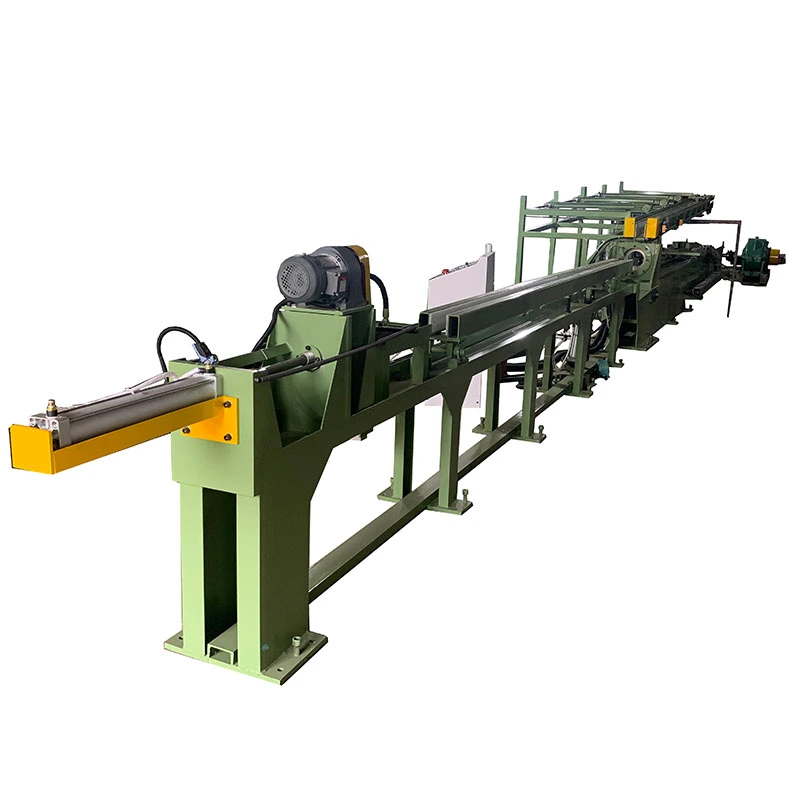
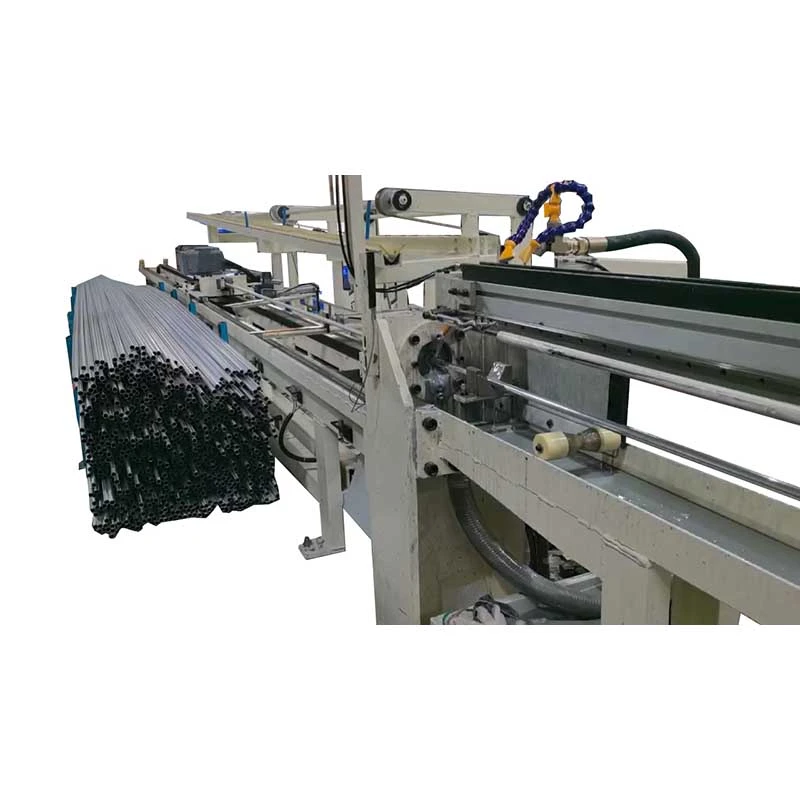
The Автоматическая машина для рисования точечным толкателемустраняет наведение на полосу с помощьюгидравлическая толкающая головкадля подачи полноразмерного прутка через матрицу до того, как главный цилиндр возьмет на себя управление. Это уменьшаетпотери материала, оснастки и погрузочно-разгрузочные работы. Модели от FR-5T до FR-200T обеспечиваютУсилие тяги 5–200 тонниТолкающее усилие 10–300 тонндляØ13–100 ммбары. Подходит для углеродистой стали, легированной стали, нержавеющей стали, меди и алюминия.

Рейтинг: 5.0
(Рейтинг: 1)

The Автоматическая машина для рисования точечным толкателемпредставляет собой гидравлическую машину холодного волочения, предназначенную для производства прутков, где обычное острие приводит к потерям материала, дополнительным манипуляциям или затруднениям перед волочением. Вместо того, чтобы обрезать конец прутка с помощью отдельной заправочной машины, задняя гидравлическая толкающая головка проталкивает неострый пруток через матрицу до тех пор, пока передний конец не войдет в волочильную каретку. Затем каретка берет на себя управление и протягивает пруток через матрицу.

Такое расположение вытягивания особенно полезно длякороткие прутки, производство прецизионных стержней в больших объемах и материалы, заточка которых затруднена или дорогостояща.. Машины серии FangRong FR доступны от 5 до 200 тонн и позволяют обрабатывать сплошные круглые прутки диаметром от 13 до 100 мм. Вытяжку труб также можно выполнить с помощью подходящих оправок и инструментов.

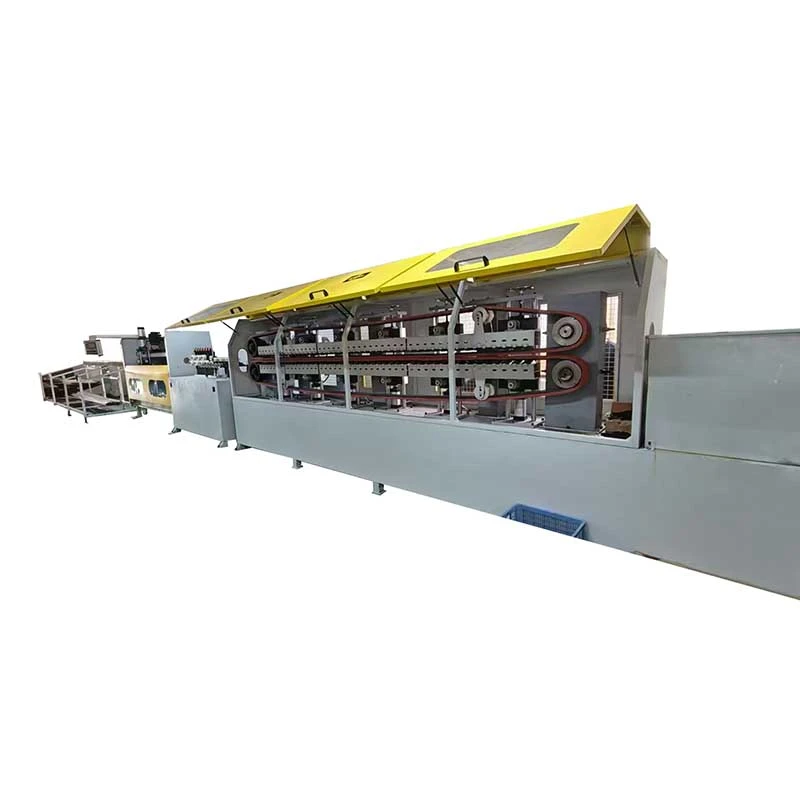
Automatic Point Pusher Drawing Machine Hydraulic Point Pusher Drawing Machine Automatic Push Drawbench

На обычной линии волочения прутка входящий пруток обычно заострен или обжат на одном конце, чтобы он мог пройти через матрицу. Для завода, обрабатывающего тысячи слитков, это создает отдельную операцию перед вытяжкой. Это также означает дополнительное оборудование, работу оператора, инструменты и отходы на каждом конце прутка.

The волочильная машина с точечным толкателем устраняет это узкое место. Незаостренный стержень вставляется прямо в матрицу, и после выхода переднего конца волочильная каретка берет на себя управление. Это наиболее ценно, когда выход материала и время обработки имеют большее значение, чем просто максимизация скорости волочения.

Типичная производственная ситуация:Производитель крепежа, работающий с короткими стержнями из легированной стали, может потерять значительную часть полезной длины во время заточки. Благодаря системе с точечным толкателем пруток может поступать в процесс волочения без предварительной обработки или обжима его конца, что позволяет большему количеству закупленного прутка оставаться доступным для последующей холодной высадки.

Как работает процесс push-draw

1. Загрузка:Неострый стержень помещается на подающую стойку и выравнивается с матрицей.

2. Гидравлическое толкание:Задняя толкающая головка зажимает стержень и проталкивает его вперед через матрицу. Эта первоначальная сила важна, поскольку стержень не заострен и поэтому сталкивается с более высоким сопротивлением при входе в матрицу.

3. Передача вагона:Когда уменьшенный передний конец выходит из матрицы, каретка основной волочения захватывает пруток.

4. Непрерывный рисунок:Толкающая головка освобождается или возвращается, в то время как главный гидравлический цилиндр протягивает пруток через матрицу на необходимую длину вытяжки.

5. Возврат и разгрузка:После рисования каретка возвращается и готовый пруток выгружается для следующей операции.

Элементы управления ПЛК и ЧМИ координируют последовательность перемещения, зажима, вытягивания и возврата. Точная сила толкания, сила вытягивания, ход и конфигурация матрицы выбираются в соответствии с начальным диаметром, конечным диаметром, маркой материала и графиком обжатия.

Ключевые особенности и производственные преимущества

Вход в бар без баллов

Задняя гидравлическая толкающая головка позволяет стержню без заострения входить в матрицу, устраняя необходимость в отдельной операции наведения. Это особенно важно для заводов, перерабатывающих короткие прутки или дорогие сплавы, где потеря материала с каждого конца прутка напрямую влияет на выход продукции.

Пример изготовления:Производитель подшипниковых роликов, использующий короткие заготовки из легированной стали, может сохранить большую полезную длину прутка вместо того, чтобы удалять заостренную часть перед вытяжкой. Экономическая выгода зависит от длины прутка и количества, которое обычно удаляется при наведении, поэтому ее следует рассчитывать на основе фактических производственных данных, а не принимать в виде фиксированного процента.

Более высокое использование материала

При обычном заточке удаляется часть конца стержня или остается уменьшенная часть, которую впоследствии можно отрезать. Процесс точечного толкания позволяет избежать этого этапа подготовки. Чем короче брусок и выше его материальная ценность, тем важнее становится эта особенность.

Для длинных столбцов процент экономии от устранения заостренного конца может быть относительно небольшим. Однако для коротких прецизионных заготовок те же 100–300 мм материала могут составлять гораздо больший процент готовой детали.

Гидравлическое толкающее усилие

Толкающая головка обеспечивает усилие, необходимое для запуска заостренного стержня через матрицу, в то время как главный цилиндр волочения обеспечивает усилие для оставшегося хода волочения. Мощность толкающей головки выбирается в зависимости от сопротивления входу в матрицу, прочности материала, диаметра и уменьшения, а не просто в соответствии с тоннажем основного чертежа.

Почему это важно:Автоматическая волочильная машина с точечным толкателем может иметь достаточную номинальную мощность волочения, но все же быть непригодной, если начальная сила толкания недостаточна для твердого сплава или большого обжатия. Таким образом, FangRong рассчитывает требования к толканию и вытягиванию на основе фактического материала и размеров клиента.

Быстрая смена матрицы

Модульный держатель матрицы сокращает время смены инструмента, когда на одном станке обрабатываются прутки разных диаметров. Это особенно полезно для мастерских и заводов, производящих изделия нескольких размеров за одну смену. Если линия непрерывно производит только один диаметр, быстросменный инструмент менее важен, чем правильный срок службы матрицы и выбор силы волочения.

Регулируемый гидравлический чертеж

Гидравлическую силу и скорость можно регулировать в зависимости от материала и графика проходов. Это позволяет операторам избегать применения чрезмерной силы при работе с относительно мягкими материалами, сохраняя при этом достаточную силу для нержавеющей стали, легированной стали или других высокопрочных материалов.

При точном производстве валов контролируемые условия волочения помогают снизить внезапную нагрузку и повреждение поверхности. Окончательная прямолинейность и точность размеров по-прежнему зависят от конструкции штампа, состояния поступающего прутка, графика проходов и последующего процесса правки.

Управление ПЛК и ЧМИ

ПЛК контролирует последовательность движений толкающей головки, захвата, ввода матрицы, зажима каретки, вытягивания и возврата. Операторы могут устанавливать и контролировать ключевые параметры процесса через HMI.

Это наиболее полезно, когда на одной и той же машине работают разные материалы или размеры. Для линии с одним продуктом автоматизированный контроль последовательности в основном снижает вмешательство оператора и помогает поддерживать повторяемость установленного процесса.

Конфигурация сплошных стержней и трубок

Стандартная конфигурация серии FR предназначена для сплошных круглых прутков. Вытягивание труб возможно при использовании подходящих оправок, заглушек и матриц. Применение труб должно быть подтверждено во время проектирования, поскольку толщина стенки, тип оправки и требования к смазке влияют на необходимое усилие волочения и инструмент.

Технические характеристики

Правильную модель следует выбрать изначальный диаметр, конечный диаметр, прочность материала, уменьшение площади и требуемая производительность.. Номинальный тоннаж сам по себе недостаточен для выбора машины.

Модель ФР-5Т ФР-10Т ФР-20Т ФР-30Т ФР-40Т ФР-50Т ФР-60Т ФР-80Т ФР-100Т ФР-120Т ФР-150Т ФР-200Т
Емкость вытяжки (тонны) 5 10 20 30 40 50 60 80 100 120 150 200
Гидравлическая толкающая головка (тонны) 10 20 40 50 60 80 100 120 150 200 250 300
Толкающий цилиндр φ63×200 мм φ80×200 мм φ100×200 мм φ125×200 мм φ150×300 мм φ160×700 мм φ180×300 мм φ200×300 мм φ220×300 мм φ250×300 мм φ280×300 мм φ300×300 мм
Мощность масляного насоса (кВт) 5.5 11 22 30 37 45 55 75 96 110 132 160
Диапазон диаметров прутка (мм) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
Мощность главного двигателя (кВт) 22 37 55 75 90 110 132 166 200 225 300 400

Стандартная длина чертежа:10 м. Нестандартная длина чертежей может быть разработана в соответствии с производственной схемой заказчика.

Важный:Показанный выше диапазон диаметров является применимым диапазоном прутков машины, а не гарантией того, что каждый материал может быть вытянут от наибольшего начального диаметра до любого возможного конечного диаметра за один проход. Фактический график проходов должен быть проверен на предмет прочности материала, обжатия за проход, геометрии штампа и смазки.

Приложения

Пруток для крепежа

Используется для прутков, подаваемых на линии холодной высадки болтов, шпилек, винтов, штифтов и аналогичных компонентов. Конструкция с толкателем острия особенно полезна, когда при коротких заготовках образуется высокий процент брака острия.

Сценарий клиента:Производитель крепежных изделий, заменяющий отдельную последовательность наведения и вытягивания, может использовать FR-30T для объединения ввода штампа и вытяжки в один машинный цикл, сокращая промежуточную обработку перед холодной высадкой.

Автомобильные валы и стержни

Подходит для прецизионных прутков, используемых для изготовления рулевых валов, штоков приводов, компонентов клапанов и других токарных или механически обработанных деталей. Важными параметрами являются усилие волочения, допуск на диаметр, состояние поверхности и возможность поддерживать стабильный график проходов.

Сценарий клиента:Поставщик автомобилей, вытачивающий стержень из легированной стали для компонентов рулевого управления, может использовать конфигурацию FR-100T, в которой отсутствие заостренных концов улучшает использование материала перед механической обработкой.

Подшипниковые ролики и линейные валы

Протяжка может обеспечить контролируемый диаметр и улучшение состояния поверхности перед последующим шлифованием, лущением или чистовой отделкой. Однако для подшипников волочение само по себе не заменяет требований к размерам и поверхности окончательного шлифования.

Сценарий клиента:Производитель подшипников может использовать FR-50T для заготовок роликов, где стабильная вытяжка уменьшает количество материала, который впоследствии необходимо удалить во время чистовой обработки.

Инструментальная и штамповая сталь

Высокопрочные инструментальные стали требуют большей силы волочения и тщательного контроля обжатия за проход. Поэтому машину следует выбирать исходя из фактической прочности материала и расчетов графика проходов, а не только по диаметру.

Сценарий клиента:Обработчик инструментальной стали, волочящий стержни из быстрорежущей стали, может использовать модель FR с большей производительностью, когда сопротивление деформации превышает практический диапазон небольших волочильных станков.

Нержавеющая сталь и специальные сплавы

Нержавеющая сталь, титан, никелевые сплавы и другие дорогостоящие материалы могут выиграть от устранения отдельной операции наведения. Преимущество особенно актуально, когда материал дорогой или конец прутка сложно подготовить последовательно.

Сценарий клиента:При производстве титановых прутков отказ от традиционной механической заточки может упростить процесс предварительной подготовки и сократить обработку материала перед холодной волочением.

Медные и алюминиевые слитки

Автоматический волочильный станок с точечным толкателем можно настроить для работы с медными и алюминиевыми стержнями, где требуется контролируемое волочение для уменьшения размеров или улучшения поверхности. Для более мягких материалов может не потребоваться максимально доступная сила толкания, поэтому выбор модели меньшего размера может снизить ненужную установленную мощность.

Как выбрать правильную модель

Прежде чем запросить предложение, отправьте следующую информацию:

Материал:марка, предел прочности или предел текучести, а также состояние термообработки.

Начальный размер:внешний диаметр и длина стержня.

Готовый размер:целевой диаметр и размерный допуск.

Снижение:необходимое уменьшение площади и количества проходов волочения.

Производство:требуемых штук в час или тонн в смену.

Формат продукта:сплошной стержень или трубка.

Автоматизация:ручная загрузка или автоматическая подача, резка, выпрямление и штабелирование.

Эти данные позволяют проверить требуемое усилие вытягивания, толкающее усилие, конфигурацию матрицы и машинный цикл перед составлением предложения. Не следует выбирать машину только потому, что ее номинальный тоннаж выше, чем у модели другого поставщика.

Что входит в стандартную конфигурацию?

Стандартный комплект автоматической волочильной машины обычно включает в себярама волочильного стана, гидравлическая система волочения, гидравлическая толкающая головка, тяговая тележка, держатель матрицы, гидравлический силовой агрегат, электрический шкаф управления, ПЛК и ЧМИ.. Стандартный инструмент поставляется в соответствии с согласованной конфигурацией; Производство штампов для конкретных размеров заказчика должно быть подтверждено отдельно в предложении.

Дополнительное оборудование может включать в себя системы автоматической подачи, измерения, резки, выпрямления, разгрузки и штабелирования прутков. Окончательный объем должен быть указан по позициям в коммерческом предложении, чтобы клиент точно знал, что прибудет на завод.

Производство и заводские испытания

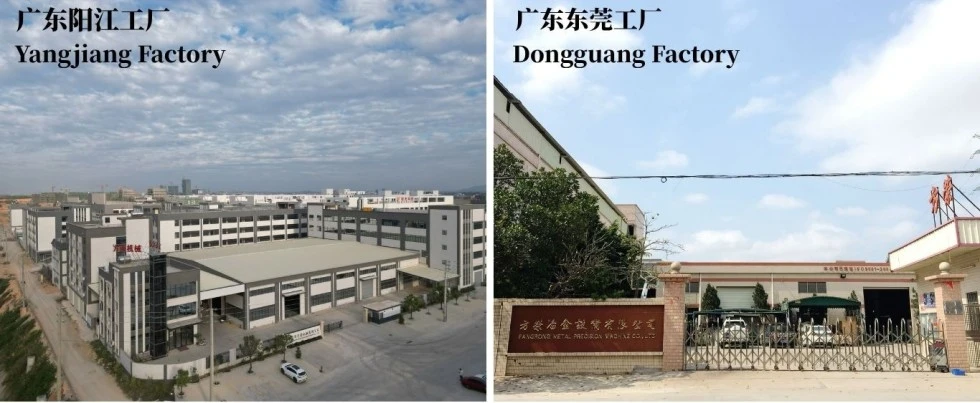
FangRong Automatic Point Pusher Drawing Machine Factory

FangRong производит оборудование для холодной волочения с 1998 года. Производство осуществляется на предприятиях в Дунгуане и Янцзяне, включая механическую обработку, гидравлическую сборку, электрическую интеграцию и машинные испытания.

Что проверяется перед отправкой?

Механическое выравнивание:Перед окончательной сборкой направляющие, тяговая тележка и держатель матрицы проверяются на правильность выравнивания.

Гидравлическая система:При вводе в эксплуатацию проверяются стабильность давления, движение цилиндра и герметичность.

Электрическая система:Проверяются последовательность действий ПЛК, функции HMI, датчики и цепи безопасности.

Производительность рисования:Если доступен материал заказчика, образцы могут быть обработаны для проверки последовательности вытягивания и согласованных параметров процесса.

Это испытание более полезно, чем простая демонстрация без нагрузки, поскольку фактическое усилие волочения зависит от материала заказчика, начального диаметра, обжатия и оснастки.

Cold Drawing Machine Workshop and Quality Control

Производственный процесс

1. Инженерная экспертиза:Размеры прутка, материал, требования к уменьшению и автоматизации проверяются перед производством.

2. Проверка компонентов:основные структурные, гидравлические и трансмиссионные компоненты проверяются на соответствие производственным требованиям.

3. Прецизионная обработка:цилиндр и механические компоненты обрабатываются и обрабатываются в соответствии с их функциональными допусками.

4. Механическая сборка:рама, направляющая система, толкающая головка, тяговая тележка и держатель матрицы собраны и выровнены.

5. Гидравлическая и электрическая интеграция:цилиндры, клапаны, насосы, датчики, ПЛК и ЧМИ подключены и введены в эксплуатацию.

6. Функциональное тестирование:Перед отправкой проверяются последовательности нажатия, зажима, вытягивания и возврата.

7. Окончательная проверка:Проверяются гидравлическое давление, электробезопасность, размеры машины и согласованная конфигурация.

Сертификаты и применимые стандарты

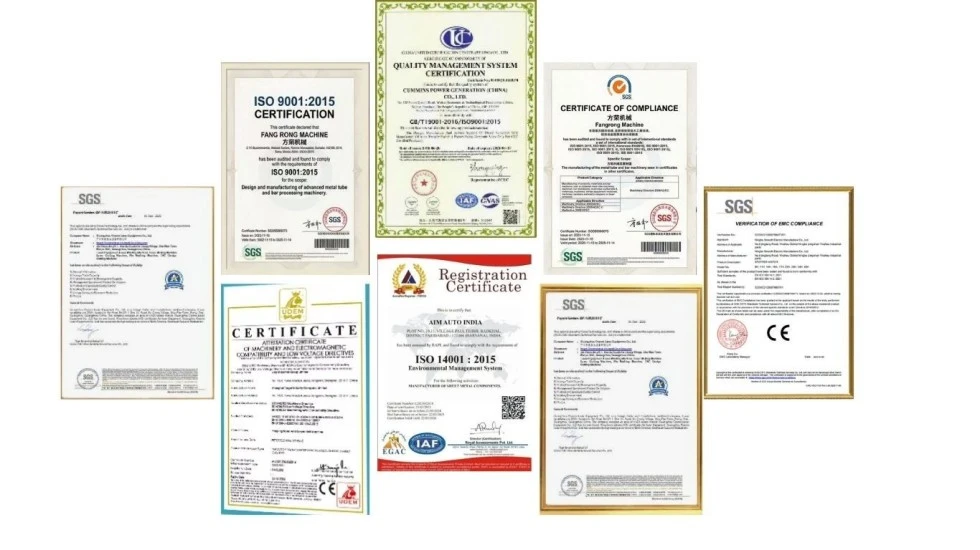
Automatic Point Pusher Drawing Machine CE and ISO Certification

ИСО 9001:2015:система управления качеством, охватывающая соответствующие процессы проектирования, производства и обслуживания. Сертификат № UQ231211R1.

Маркировка CE:доступно для стандартных конфигураций машин, разработанных в соответствии с применимыми европейскими требованиями к машинам. Документация о соответствии и применимые стандарты должны быть подтверждены для конкретной поставляемой конфигурации машины.

Безопасность оборудования:конструкция безопасности машины может включать в себя схемы аварийной остановки, ограждения, блокировки и другие защитные устройства, требуемые соответствующей оценкой рисков для оборудования.

Проверка СГС:Проверка третьей стороной может быть организована, если этого требует договор купли-продажи.

Важный:CE — это не то же самое, что сертификация UL. Если машина устанавливается в США или Канаде и для проекта требуются электрические компоненты или сертификация, внесенные в список UL/CSA, это необходимо указать перед производством, чтобы электрический шкаф и компоненты можно было настроить соответствующим образом.

Минимальный заказ, цены и доставка

МОК:1 комплектная машина. 

Количество заказа Основа ценообразования Типичная коммерческая схема
1 машина Стандартная заявленная цена Для отдельных производственных линий или пробных проектов
2-4 машины Предложение по объему проекта Подходит для многолинейного расширения; Скидка за количество может быть согласована
5+ машин Объемное предложение Окончательная цена зависит от набора моделей, автоматизации и графика поставок.

Стандартное время выполнения заказа:примерно 30-60 дней после технического подтверждения, подтверждения контракта и получения согласованного депозита. Большие машины или системы со встроенной автоматизацией могут потребовать больше времени на производство.

Ускоренный заказ:Ускоренный график можно оценить в зависимости от текущей мощности завода, модели машины и наличия компонентов. Ускоренное время выполнения должно быть подтверждено в письменной форме до размещения заказа, а не представлено в качестве фиксированной гарантии.

Оплата:Типичная договоренность составляет 30 % депозита после подтверждения заказа и 70 % остатка перед отправкой после согласованных заводских приемочных испытаний. Окончательные условия определяются договором купли-продажи.

Гарантия:12 месяцев с момента ввода в эксплуатацию на согласованных гарантийных условиях.

Упаковка и отгрузка

Automatic Point Pusher Drawing Machine Packaging for Export

Автоматическая волочильная машина с точечным толкателем подготовлена ​​к отправке на экспорт с соответствующей защитной упаковкой, защитой от коррозии открытых обработанных поверхностей и упаковочными мерами в зависимости от размеров машины и способа транспортировки. Большие волочильные станы могут потребовать секционной перевозки в зависимости от ограничений контейнера и доступа к площадке.

Перед отправкой клиент должен подтвердитьразмеры входа в завод, требования к фундаменту, грузоподъемность, электроснабжение и разгрузочное оборудование. Предоставление этой информации до начала производства помогает предотвратить задержки при установке после прибытия.

Часто задаваемые вопросы

1. В чем основное преимущество автоматической волочильной машины с точечным толкателем перед обычным волочильным станком?

Основное преимущество заключается в том, что перед рисованием конец стержня не нужно механически заострять. Задняя гидравлическая толкающая головка проталкивает заостренный стержень через матрицу до тех пор, пока не выйдет передний конец, после чего волочильная каретка захватывает и протягивает его. Это может снизить потери материала и исключить отдельную операцию заточки, что особенно полезно при производстве прутков в больших объемах, где в противном случае было бы выброшено 100–300 мм заостренного материала на пруток.

2. Может ли машина тянуть стержни без наведения?

Да. Автоматическая волочильная машина с точечным толкателем разработана специально для волочения прутков без обычного предварительного заострения. Однако перед подтверждением конфигурации необходимо проверить материал заготовки, начальный диаметр, обжатие за проход, геометрию матрицы и необходимое усилие волочения. Очень твердые сплавы или необычно большие обжатия могут потребовать другой конструкции штампа или режима проходки.

3. Как выбрать правильный тоннаж машины?

Выбор станка не должен основываться только на диаметре прутка. Требуемая сила волочения зависит от прочности материала, начального и конечного диаметров, уменьшения поперечного сечения, трения, угла матрицы и скорости волочения. Например, для прутка из углеродистой стали диаметром 50 мм и прутка из высокопрочного сплава диаметром 50 мм могут потребоваться существенно разные усилия волочения. FangRong может рассчитать необходимые силы толкания и вытягивания на основе данных о материале и размерах клиента, прежде чем рекомендовать модель FR.

4. Какие размеры прутков и материалов может обрабатывать этот станок?

Серия FR охватывает цельные круглые прутки диаметром примерно 13–100 мм, в зависимости от модели. Типичные области применения включают углеродистую сталь, легированную сталь, нержавеющую сталь, подшипниковую сталь, инструментальную сталь, медь, алюминий и другие подходящие материалы для холодной вытяжки. Для труб или специальных профилей может потребоваться другая оснастка, и их следует оценивать отдельно перед заказом.

5. Сколько материала можно сэкономить, исключив операцию наведения?

Экономия зависит от исходной длины острия, длины стержня, диаметра, материала и метода производства. Обычный процесс позволяет удалить около 100–300 мм с каждого стержня, чтобы создать заостренный конец. Таким образом, исключение этого шага может повысить выход материала, но фактическая экономия должна рассчитываться на основе размеров стержней клиента и существующего припуска на заострение, а не приниматься как фиксированный процент.

6. Выпрямляет ли машина и вытянутый пруток?

Не обязательно. Холодное волочение может улучшить точность размеров и состояние поверхности, но его не следует рассматривать как замену специальной правки, когда применяются жесткие требования к прямолинейности. Если готовому изделию требуется контролируемая прямолинейность, производственную линию можно настроить на отдельный процесс правки после вытяжки.

7. Какая информация необходима для правильного расчета стоимости машины?

Перед составлением предложения поставщик должен получить информацию о марке материала, начальном диаметре, конечном диаметре, требуемой длине вытяжки, длине прутка, требуемой производительности, целевом допуске на размер, шагах вытяжки, если они известны, а также доступном заводском источнике питания. Фотографии или образцы существующей заостренной планки также могут помочь определить условия входа в матрицу и необходимую конфигурацию толкающей головки.

8. Что обычно входит в комплект поставки машины?

Стандартная конфигурация обычно включает в себя гидравлический силовой агрегат, главный двигатель, заднюю толкающую головку, волочильный цилиндр и каретку, держатель матрицы, систему управления ПЛК и ЧМИ, а также согласованный стандартный инструмент. Точный набор штампов, электрические компоненты, автоматическая система загрузки или разгрузки и другое вспомогательное оборудование должны быть подтверждены в техническом предложении, поскольку они зависят от материала, размеров и требований к автоматизации заказчика.

Отправить запрос
Контакты
  • Адрес

    NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай

  • Электронная почта

    frsale@dgfangrong.com

Расскажите нам о вашем материале, характеристиках продукции, производственном процессе и требованиях к оборудованию. FangRong может обсудить подходящие машины холодной вытяжки, волочильные матрицы, правильные машины и индивидуальные решения для вашего применения.
Рейтинг:
5.0
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать