Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
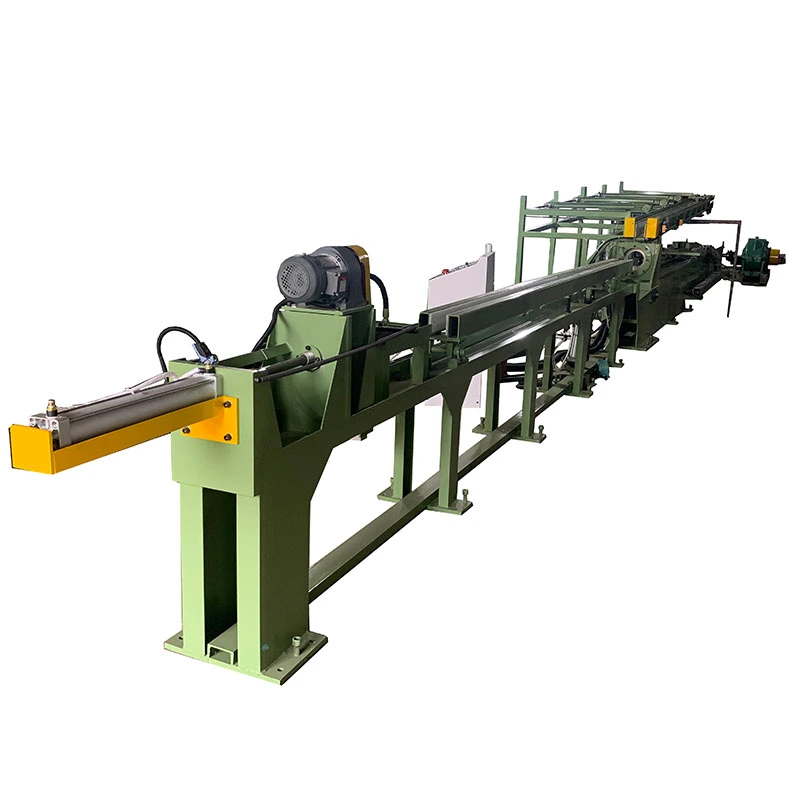
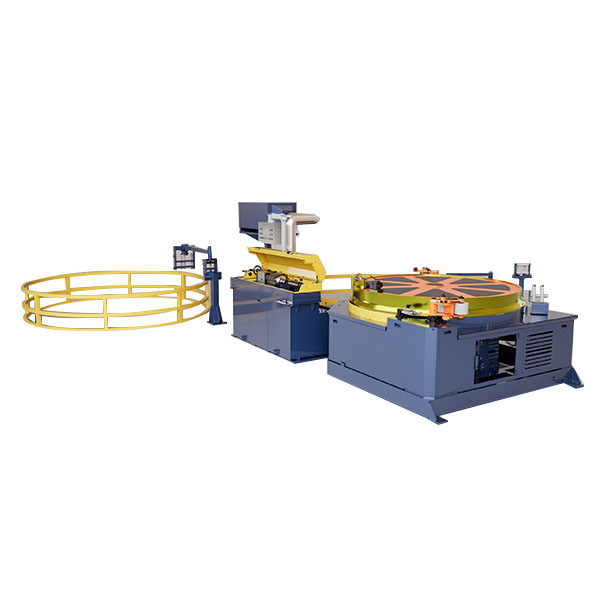
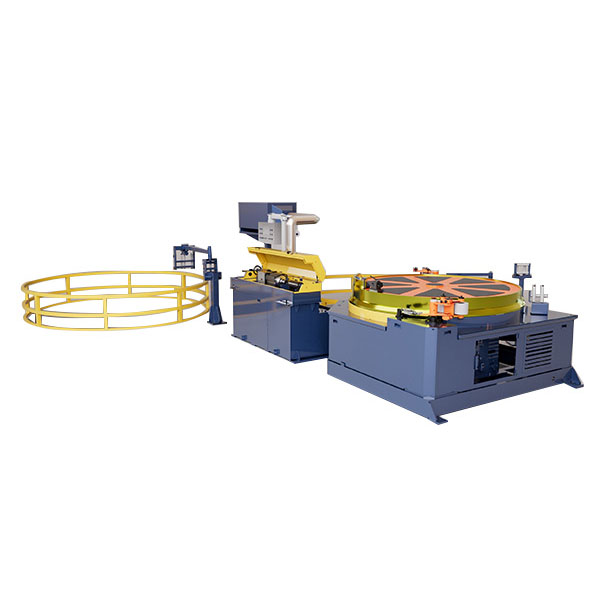
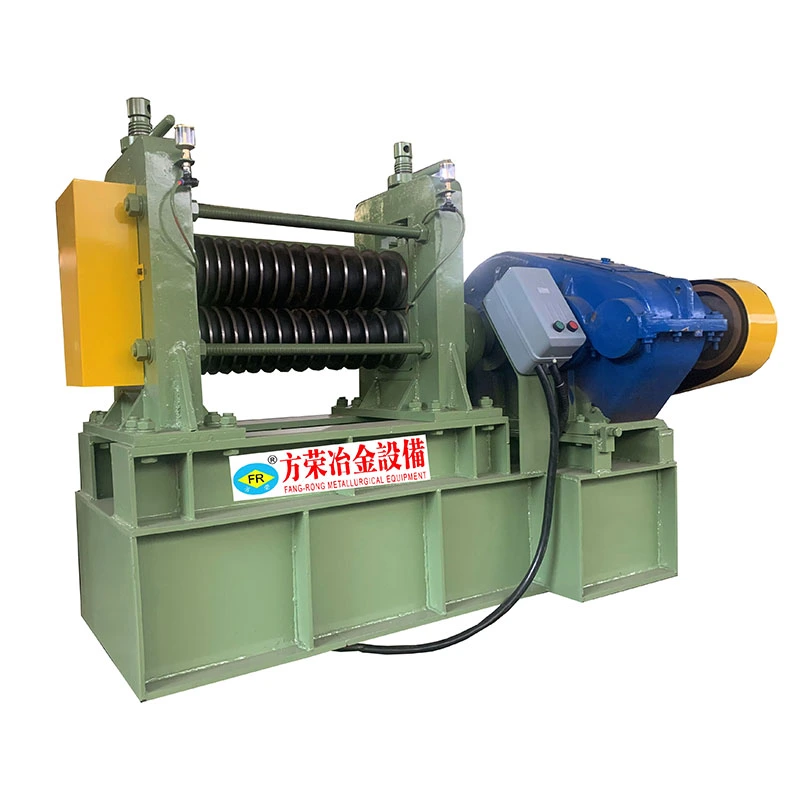
Ротационная обжимная машина для латуни уменьшает внешний диаметр латунных трубок, латунных стержней и других медных сплавов за счет многократной радиальной формовки. Несколько матриц закрываются вокруг заготовки, пока шпиндель вращается, постепенно уменьшая материал до необходимого диаметра или конической формы.
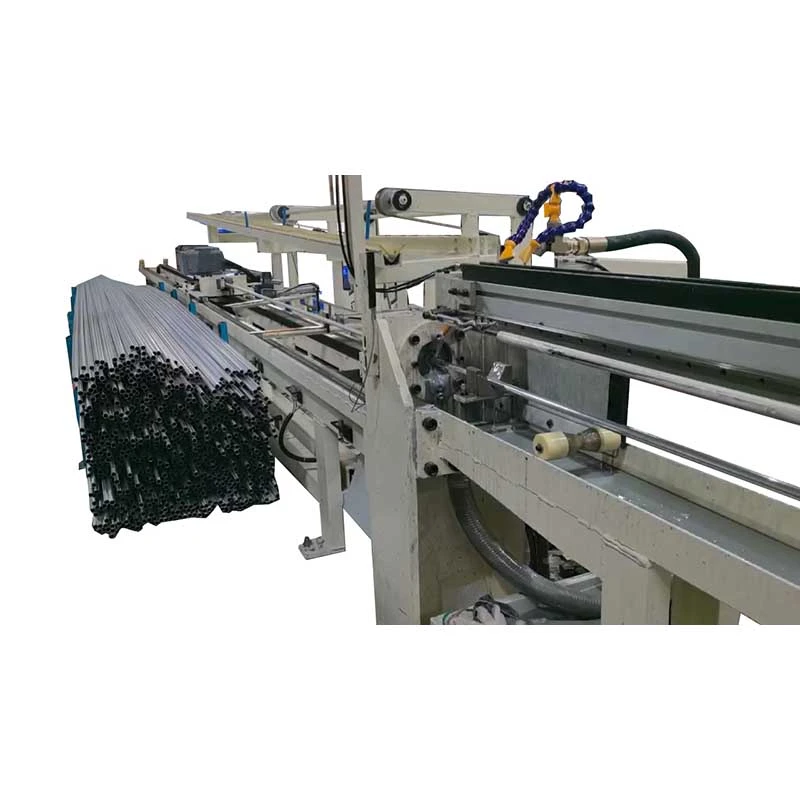
При волочении латунных труб уменьшенная секция обеспечивает меньший передний конец, который может войти в волоку раньше, чем в основной корпус трубы. Роторная обжимка также подходит, когда производственный процесс требует контролируемого обжатия концов без нагрева заготовки.
Когда латунная трубка готовится к холодной вытяжке, первоначальный диаметр трубки часто бывает слишком большим, чтобы пройти непосредственно через волоку для волочения. Поэтому конец трубы необходимо сначала обрезать. Ротационная обжимная машина выполняет эту операцию, обрабатывая материал в нескольких радиальных направлениях, а не сжимая весь конец за один ход.
Метод формовки особенно полезен для латуни и медных сплавов, поскольку материал можно постепенно уменьшать за счет многократных ударов штампа. Оператор может управлять подачей и настройкой формования в соответствии с требуемым диаметром конца, длиной редукции и последующей волочильной матрицей.
Обе ротационные обжимные машины для латуни могут подготавливать концы труб к волочению, но они формируют материал по-разному. Лучший выбор зависит от размера трубы, состояния материала, требуемой геометрии конца, объема производства и требуемой степени обжатия.
| Сравнение | Ротари Свагер | Гидравлическая указывающая машина |
| Метод формирования | Многократная радиальная штамповка вращающимися штампами. | Гидравлические цилиндры прижимают штампы к заготовке. |
| Типичное применение | Уменьшение концов трубы, заостренные концы, уменьшение диаметра | Формирование концов тяжелых труб и крупные операции обжатия |
| Пригодность материала | Латунь, медь и другие цветные сплавы | Латунь, медь, углеродистая сталь, нержавеющая сталь и другие материалы в зависимости от конфигурации. |
| Формирующее действие | Непрерывное повторяющееся воздействие по окружности | Контролируемое гидравлическое прессование |
| Размер трубки | Зависит от модели | В зависимости от модели, доступны конфигурации для тяжелых условий эксплуатации. |
| Конечная геометрия | Подходит для уменьшенных и конических концов. | Подходит для определенных редуцированных или формованных концевых профилей. |
Для латунных труб в рабочем диапазоне ротационной обжимной машины метод повторной радиальной формовки может быть практичным выбором для подготовки концов труб перед волочением. Для больших диаметров, большей толщины стенок или применений, требующих большого усилия формовки, более подходящим может быть гидравлический указательный станок.
Латунная трубка или стержень располагается внутри зоны формовки, где заготовку окружают четыре матрицы. Когда шпиндель вращается, матрицы неоднократно перемещаются по материалу и отходят. Заготовка подается через отверстие матрицы так, что обжатие происходит постепенно по необходимой длине.
В отличие от операции однотактного прессования, ротационная обжимка распределяет деформацию за счет повторяющихся ударов. Конечный диаметр и конусность зависят от геометрии матрицы, движения подачи, начального диаметра, марки материала и требуемого обжатия.
Модель машины — это только часть выбора. Марка латуни, наружный диаметр трубы, толщина стенки, начальные условия, требуемый конечный диаметр и длина редукции — все это влияет на результат формовки.
Перед производством следует проверить большое уменьшение между исходной трубкой и заостренной частью. Чрезмерное обжатие в одной установке может повлиять на распределение стенок и состояние поверхности, а неподходящий профиль матрицы может привести к нестабильному переходу между обжатыми и необжатыми секциями.
По этой причине машину следует выбирать в соответствии с фактическими требованиями к волочению труб, а не только по наружному диаметру.
| Параметр | ФР-25 | ФР-76 | ФР-100 |
| Максимальный диаметр термоусадочной трубы | φ25*Т2,0 мм | φ76*Т4,0 мм | φ100*Т4,0 мм |
| Минимальный диаметр термоусадочной трубы | φ6 мм, замените нижнюю матрицу φ3 мм | φ10 мм, замените нижнюю матрицу φ6 мм. | φ10 мм, замените нижнюю матрицу φ6 мм. |
| Количество штампов | 4 | 4 | 4 |
| Длина матрицы | 60 мм | 100 мм | 118 мм |
| Шпиндельный двигатель | 4КВ-4Н | 9КВт*6Н | 15КВТ-6Н |
| Скорость шпинделя | 238об/мин | 220об/мин | 220об/мин |
| Вес машины | 1200 кг | 2000 кг | 2500 кг |
| Размеры (Д*Ш*В) | 900*1000*1300 (мм) | 1000*1150*1350 (мм) | 1200*1200*1450 (мм) |
Пользовательские спецификации могут быть предоставлены в соответствии с требованиями к материалу и производству. Вышеуказанные данные приведены для справки; Фактические параметры могут различаться в зависимости от типа материала и конфигурации машины.
Три модели охватывают разные диапазоны диаметров трубок, поэтому сначала следует проверить начальный размер трубки. Толщина стенки не менее важна, поскольку труба диаметром 76 мм со стенкой 4,0 мм предъявляет к машине другие требования к формовке, чем тонкостенная труба того же диаметра.
Для составления предложения компании FangRong обычно требуется марка латуни, характеристики трубы или цельного прутка, наружный диаметр, толщина стенки, требуемый конечный диаметр, длина редуцирования, длина заготовки и ожидаемый объем производства. Эти детали позволяют адаптировать конфигурацию штампа и машины к фактической операции формования.
Ротационную обжимную машину для латуни можно интегрировать в производственные процессы, включающие:
Чертеж и размер латунной трубки
Латунный стержень и редукция концов стержня
Линии холодной вытяжки меди и латуни
Производство теплообменных трубок
Компоненты сантехнического оборудования
Электрические и электронные детали из латуни
Автомобильные латунные детали
Прецизионные металлические детали
Производство оборудования
Прочие операции обработки цветных металлов
FangRong was established in 1998 and has more than 26 years of experience in metal forming and tube processing equipment. Its product range includes straightening machines, cold drawing equipment, rotary swaging equipment, and related metallurgical machinery.
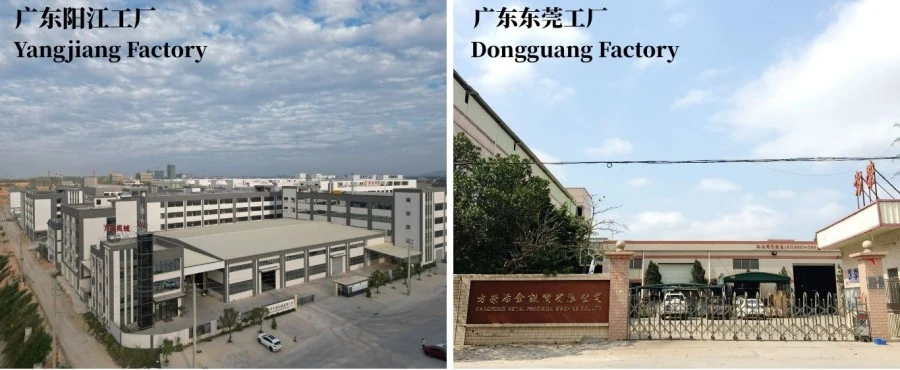
Компания управляет Dongguan Fangrong Metallurgical Equipment Co., Ltd. в городе Далан, город Дунгуань и Yangjiang Fangrong Machinery Co., Ltd. в районе Яндун, город Янцзян. Оборудование было поставлено более чем 10 000 клиентам в более чем 60 странах и регионах и используется более чем в 60 отраслях промышленности.
Производственный процесс начинается с формирования требований, а не просто со сборки стандартной машины. Перед изготовлением проверяются размеры трубки, коэффициент уменьшения, размер матрицы, конфигурация шпинделя, требования к двигателю и ожидаемые условия работы.
Компоненты конструкционной стали разрезаются, свариваются, обрабатываются и собираются, образуя основной корпус машины. Критические монтажные поверхности обрабатываются для поддержания необходимого соотношения между шпинделем, матрицей и осевой линией заготовки.
Шпиндель и система штампов устанавливаются в соответствии с выбранной моделью. Формирующие компоненты должны сохранять стабильное движение при повторяющихся радиальных нагрузках, особенно при обработке более толстых латунных труб или более прочных медных сплавов.
Двигатель, система трансмиссии, электрический шкаф, элементы управления и сопутствующие компоненты устанавливаются и подключаются до того, как машина перейдет на этап испытаний. Рабочие параметры проверяются на соответствие указанной конфигурации машины.
Готовая машина эксплуатируется без нагрузки и в рабочих условиях. Пробные образцы можно использовать для проверки диаметра формования, уменьшения длины, вибрации машины, работы шпинделя и повторяемости перед отправкой.
ИСО9001:2015:Система менеджмента качества проектирования, производства, монтажа и обслуживания. Сертификат № UQ231211R1.
Маркировка CE:Соответствие Директиве по машинному оборудованию 2006/42/EC, включая аварийную остановку, двуручное управление и световые завесы.
Проверка СГС:Независимая проверка, охватывающая указанные характеристики машины и требования безопасности.
Национальные патенты:32 патента на изобретения и более 100 патентов на полезные модели, в том числе 2013207829011 на устройство натяжения цепи, 2008300532117 на многожильный держатель матрицы и ZL2015 2 0842922.7 на систему быстросменной оправки.
Перед отправкой машина проверяется, защищается от влаги и повреждений поверхности и фиксируется в соответствии со способом транспортировки. Детали упаковки могут быть скорректированы в соответствии с размером машины, пунктом назначения и требованиями к доставке.
Может ли машина обрабатывать латунные трубы и цельные латунные прутки?
Да. Станок может быть сконфигурирован как для полых труб, так и для сплошных прутков. Конфигурацию матрицы следует выбирать в соответствии с геометрией заготовки и требуемым обжатием.
Какие латунные материалы можно обрабатывать?
Машина в основном используется для материалов на основе латуни и меди. Фактическая способность к формованию зависит от марки сплава, твердости, начальных размеров и требуемого обжатия.
Какой максимальный диаметр трубы?
Доступные модели: FR-25, FR-76 и FR-100. Указанные максимальные диаметры термоусадочных труб составляют φ25*T2,0 мм, φ76*T4,0 мм и φ100*T4,0 мм соответственно.
Может ли ротационная обжимная машина для латуни производить обжимки различной длины?
Да. Результат формовки зависит от геометрии штампа, подачи заготовки, начального диаметра и требуемого конечного профиля. Могут поставляться матрицы различных конструкций для различной длины редукции и требований к конусности.
Сколько штампов используется?
В перечисленных моделях FR-25, FR-76 и FR-100 используются четыре матрицы.
Как выбрать модель машины?
Начните с наружного диаметра и толщины стенки трубки, затем проверьте требуемый конечный диаметр и длину редукции. Также следует учитывать марку латуни, объем производства и следующий процесс волочения.
Можно ли использовать машину перед машиной холодного волочения?
Да. Вращательную обжимку можно использовать для обжатия конца трубы, чтобы заготовка могла войти в следующую волочильную матрицу. Окончательная геометрия заостренной части должна соответствовать волочильному штампу и методу захвата.
Есть ли автоматическое кормление?
Автоматические системы загрузки и подачи могут быть настроены, когда производственная линия требует более высокой производительности или сокращения ручного труда.
Какая информация необходима для коммерческого предложения?
Укажите марку латуни, тип трубы или прутка, наружный диаметр, толщину стенки, требуемый конечный диаметр, длину редукции, длину заготовки, производственную мощность и требования к напряжению. Чертежи изделий или образцы также могут помочь при выборе штампа.
Какая гарантия и техническая поддержка предоставляются?
FangRong предоставляет 12-месячную гарантию с момента установки машины, а также пожизненную техническую поддержку и обслуживание запасных частей.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта