Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
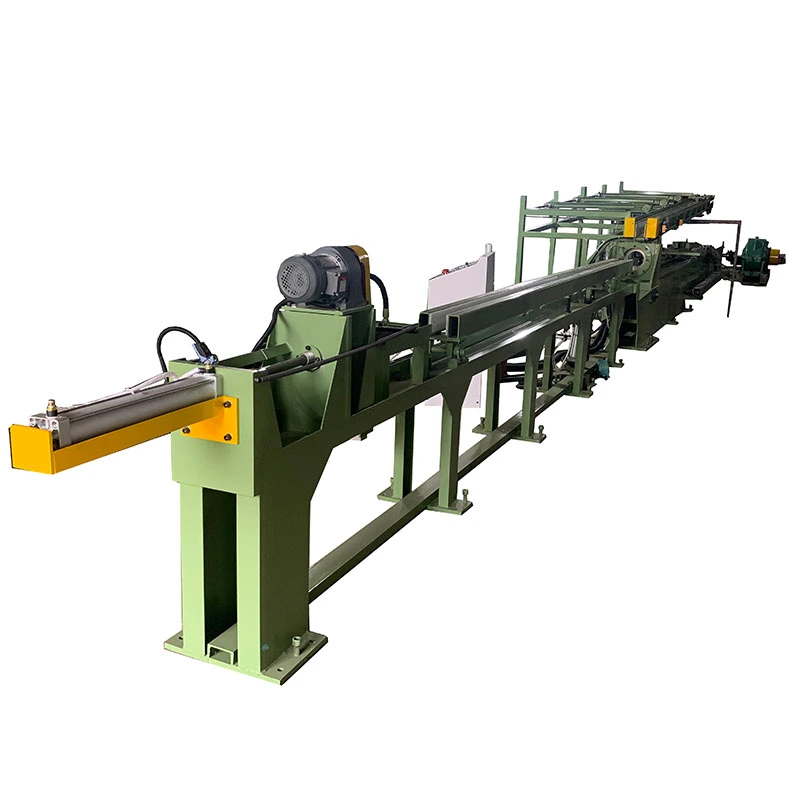
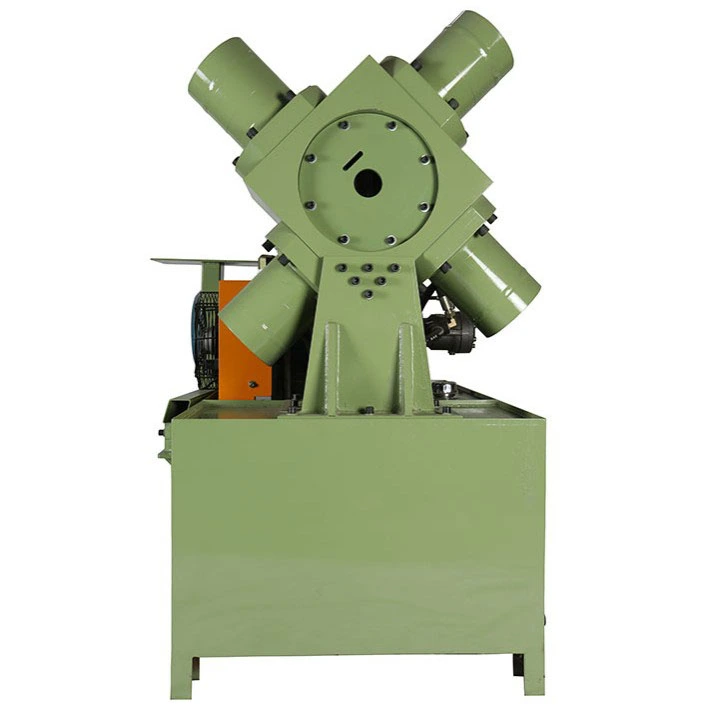
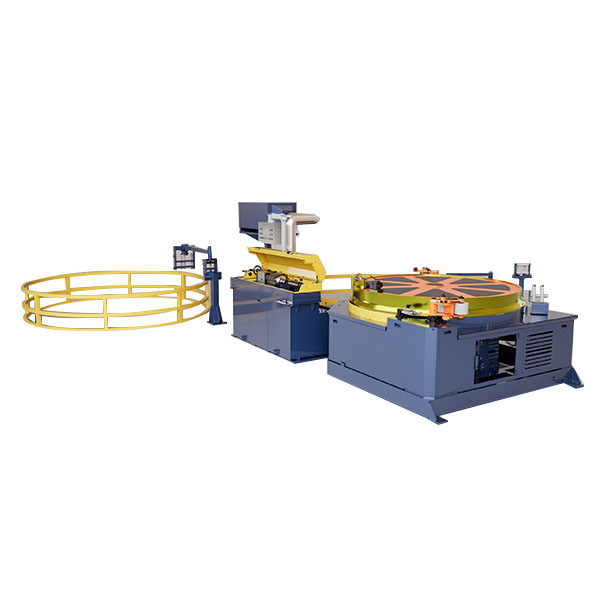
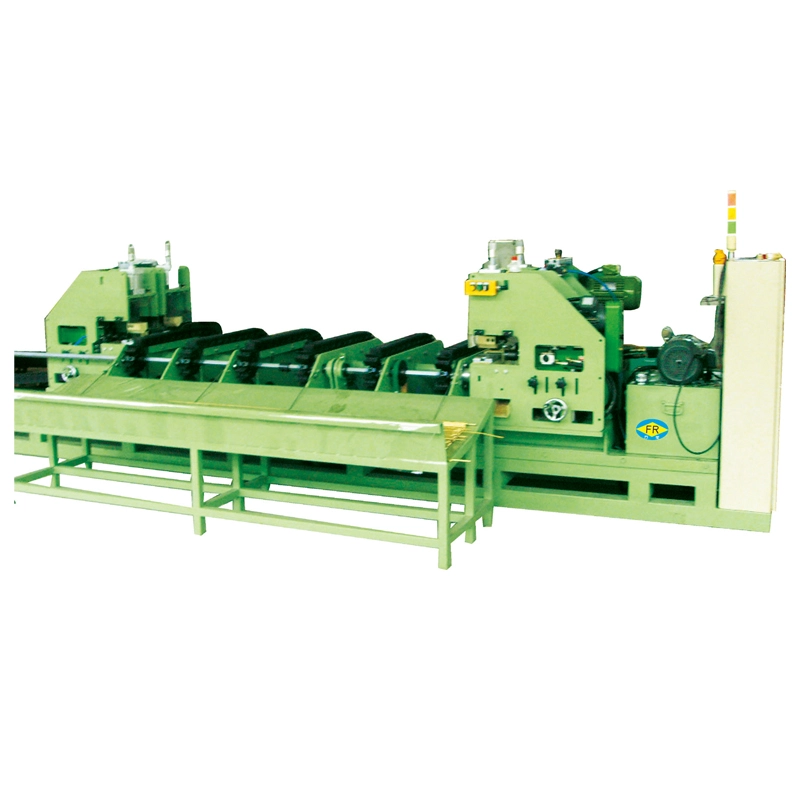
Гидравлический четырехштоковый станок из углеродистой стали предназначен для обжатия и формирования концов труб, прутков и профилей из углеродистой стали перед холодной волочением, вытягиванием, правкой или другими последующими операциями. Машина использует четыре гидравлических цилиндра для одновременного перемещения четырех матриц к центру, придавая краю материала необходимую уменьшенную или коническую форму.
При обработке углеродистой стали сила формовки должна распределяться вокруг заготовки, а не концентрироваться в одном или двух направлениях. Расположение четырех матриц помогает контролировать эксцентриситет и овальную деформацию, сохраняя при этом заостренную часть пригодной для следующей операции. Он доступен в конфигурациях FR-25, FR-50, FR-100, FR-160 и FR-250 для различных размеров материалов и толщины стенок.
Заготовка располагается в центре матрицы. Когда гидравлическая система запускает цикл наведения, четыре цилиндра перемещают матрицы внутрь в четырех направлениях. Матрицы оказывают давление на конец трубы или стержня и постепенно уменьшают их сечение в соответствии с выбранным профилем матрицы.
После завершения хода штамповки матрицы возвращаются в исходное положение и обработанную заготовку можно снять. Эта операция не требует ручной формовки материала в нескольких направлениях, что полезно для производственных линий, обрабатывающих повторяющиеся партии труб или прутков из углеродистой стали.
Трубы и стержни из углеродистой стали могут подвергаться различным условиям формования в зависимости от диаметра, толщины стенки, прочности материала и требуемых размеров заостренного конца. Гидравлическое устройство с четырьмя матрицами обеспечивает усилие с четырех сторон в течение одного цикла формования, помогая оператору контролировать положение и форму уменьшенного конца.
| Концерн по обработке | Гидравлический подход с четырьмя матрицами |
|---|---|
| Конец эксцентриситета | Четыре матрицы прикладывают формирующее усилие вокруг заготовки, помогая удерживать уменьшенную секцию по центру. |
| Овальная деформация | Противоположные штампы работают вместе во время хода формовки, помогая контролировать неравномерную деформацию. |
| Маркировка поверхности | Правильный выбор штампа и синхронизированное движение помогают ограничить локализованное давление формования. |
| Повторное производство | Гидравлический привод обеспечивает повторяемый цикл формования при пакетной обработке. |
| Высокопрочная углеродистая сталь | Гидравлическая система обеспечивает необходимое формовочное усилие для более тяжелых и прочных материалов. |
Модель станка следует выбирать в соответствии с фактическим наружным диаметром, толщиной стенки, состоянием материала и необходимыми размерами при вершине. Более крупная машина не является автоматически лучшим выбором; Гидравлическая мощность и расположение матрицы должны соответствовать формовочной нагрузке заготовки.
FR-25 и FR-50 предназначены для трубок меньшего размера. FR-100 рассчитан на большие сечения и более толстые стенки, а FR-160 и FR-250 предназначены для изделий большего диаметра или с толстыми стенками. Окончательную конфигурацию также можно скорректировать, если требования заказчика к материалам и формованию выходят за пределы стандартного эталонного диапазона.
| Модель | Диапазон наведения | Толщина стены | Цилиндр | Мощность двигателя | Размеры | Масса |
|---|---|---|---|---|---|---|
| ФР-25 | φ25 | 0,5-2,0 мм | φ63 × φ25 мм, 4 цилиндра | 5,5 кВт | 1200×620×1500 мм | 300 кг |
| ФР-50 | φ50 | 0,5-3,0 мм | φ200 × φ30 мм, 4 цилиндра | 11 кВт | 600×1000×1300 мм | 1000 кг |
| ФР-100 | φ100 | 0,5-5,0 мм | φ250 мм, 4 цилиндра | 18,5 кВт | 1400 × 900 × 1700 мм, без учета маслобака | 3000 кг |
| ФР-160 | φ30-φ160 | 0,5-10 мм | φ350 × φ150, 4 цилиндра | 55 кВт-4 | 1800×1500×1500 мм, без учета маслобака | 5000 кг |
| ФР-250 | φ250 | ≤40 мм | φ400 × φ160, 4 цилиндра | 90 кВт-4 | 2000×1500×2000 мм, без учета маслобака | 6000 кг |
Приведенные выше характеристики являются эталонными конфигурациями. Фактические параметры машины можно регулировать в зависимости от типа материала, размеров труб или стержней, требований к формованию и условий производства. Доступны пользовательские спецификации.
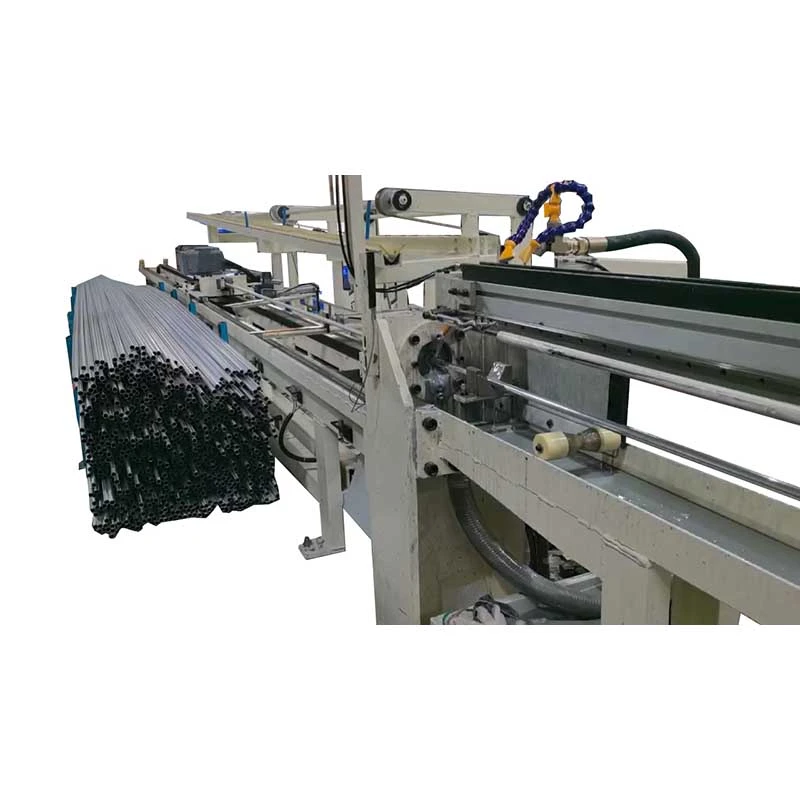
Для линии холодного волочения конец трубы сначала должен быть уменьшен настолько, чтобы пройти через волочильную матрицу и позволить волочильному оборудованию захватывать или тянуть материал. Указательная машина выполняет эту подготовку до того, как труба попадет в секцию вытяжки.
На результат формовки влияет не только номинальный диаметр машины. Необходимо учитывать толщину стенок, марку углеродистой стали, исходные размеры трубы, геометрию матрицы, требуемую длину острия и требования к волоку для волочения. Поэтому эти данные используются при определении подходящей конфигурации машины и штампа.
Для производителей, выполняющих непрерывные операции волочения, последовательная подготовка концов труб также может уменьшить необходимость ручной корректировки между операциями наведения и волочения.
Машину можно интегрировать в производственные процессы, где трубы, стержни или профили из углеродистой стали требуют обжатия концов перед следующей операцией формовки или волочения.
Конфигурацию машины можно адаптировать к различным условиям производства, включая изменения размера материала, толщины стенок, размеров вершины, гидравлического давления, метода загрузки, метода разгрузки и требований к управлению.
Стандартное оборудование охватывает основные функции наведения, при этом машину также можно настроить под существующую производственную линию клиента. В зависимости от применения система может включать автоматическую загрузку и разгрузку, индивидуальные конструкции штампов, различные настройки гидравлического давления и настройки системы управления.
Перед выбором оборудования компания Fangrong может просмотреть характеристики материала, размеры труб или стержней, требуемый размер заостренного конца, объем производства и последующий процесс волочения. Клиенты также могут предоставить образцы материалов или чертежи для подтверждения конфигурации.
Компания Fangrong была основана в 1998 году и имеет более чем 26-летний опыт работы в сфере правильных машин, оборудования для холодной волочения и сопутствующего металлургического оборудования. Ее оборудование используется более чем в 60 отраслях промышленности, имеет более 10 000 клиентов и экспортируется в более чем 60 стран и регионов.
Компания управляет двумя производственными площадками в Гуандуне. Компания Dongguan Fangrong Metallurgical Equipment Co., Ltd. в городе Далан города Дунгуань служит штаб-квартирой и основной производственной базой, производя прецизионные машины холодной вытяжки, правильные машины, резьбонакатное оборудование и сопутствующее оборудование.
Компания Yangjiang Fangrong Machinery Co., Ltd. в районе Яндун города Янцзян расширяет производственные мощности и поддерживает производство и поставку оборудования.
Машина построена с учетом необходимой силы наведения, размеров трубы, конфигурации матрицы и гидравлической мощности. Эти параметры проверяются перед изготовлением, чтобы конструкция машины и гидравлическая система соответствовали предполагаемому диапазону обработки углеродистой стали.
Инженерное подтверждение
В первую очередь проверяются размеры трубы или стержня клиента, толщина стенки, диаметр острия, марка материала и производственные требования. Затем определяются расположение матрицы, размер цилиндра, мощность двигателя и конфигурация машины.
Изготовление рамы машины
Основная рама и несущие элементы изготавливаются по утвержденным чертежам. Конструктивные размеры и ключевые монтажные положения проверяются во время изготовления, чтобы обеспечить необходимое выравнивание.
Обработка критически важных компонентов
Места крепления цилиндров, гнезда матрицы, направляющие детали, валы и другие прецизионные детали обрабатываются по заданным размерам. Перед сборкой проверяются критические сопрягаемые поверхности.
Установка гидравлической системы
Гидроцилиндры, насосы, клапаны, трубопроводы и элементы управления установлены по гидравлической схеме. Четыре цилиндра настроены на совместную работу, так что матрицы скоординировано перемещаются к центру трубы.
Штамповочная и формовочная сборка
Узел с четырьмя штампами устанавливается на машину в соответствии с требуемой конфигурацией наведения. Перед вводом гидравлики в эксплуатацию проверяются перемещение матрицы, рабочий зазор и позиционирование.
Испытание давления и движения
Гидравлическая система работает в повторяющихся рабочих циклах для проверки стабильности давления, движения цилиндра, синхронизации матрицы и реакции системы управления.
Пробное наведение
При необходимости образцы труб или прутков из углеродистой стали могут быть обработаны для проверки результата формовки при выбранной конфигурации машины. Заостренный конец проверяется на соответствие чертежу заказчика или технологическим требованиям.
Заключительная проверка и подготовка к отправке
Перед доставкой машина проверяется на предмет гидравлической работы, механического движения, электрических функций, устройств безопасности и общего состояния сборки. После приемки открытые поверхности защищаются и машина подготавливается к транспортировке.
Перед отправкой компания Fangrong проводит проверку производительности машины, включая механическую работу, гидравлические характеристики, точность, связанную с прямолинейностью, где это применимо, эксплуатационную стабильность и совместимость с указанным материалом и условиями обработки.
Компания имеет сертификат ISO9001:2015 по сертификату UQ231211R1. Его оборудование также имеет маркировку CE в соответствии с Директивой о машинном оборудовании 2006/42/EC и предусматривает меры безопасности, включая аварийную остановку, двуручное управление и световые завесы. Проверка SGS доступна для соответствующих заказов.
Компания Fangrong разработала портфель национальных патентов, связанных с металлургическим оборудованием, включая устройство натяжения цепи, многоручьевой держатель матрицы и систему быстросменной оправки. Компания имеет 32 патента на изобретения и более 100 патентов на полезные модели.
Типичные патенты включают 2013207829011 на устройство натяжения цепи, 2008300532117 на многожильный держатель матрицы и ZL2015 2 0842922.7 на систему быстросменной оправки.
Перед отправкой гидравлический четырехматрицный указательный станок из углеродистой стали проверяется на соответствие подтвержденной конфигурации, включая модель, диапазон наведения, гидравлические компоненты, мощность двигателя, электрическую систему и аксессуары. В этом случае машина будет защищена в зависимости от способа транспортировки и пункта назначения.
При заказе за границу основная машина и съемные компоненты закрепляются отдельно, где это необходимо, чтобы уменьшить перемещение во время транспортировки. Гидравлические и электрические части защищены от влаги и внешних воздействий, а способ упаковки можно адаптировать к загрузке контейнера или другим требованиям транспортировки.
Fangrong также может предоставить руководство по эксплуатации, информацию по установке, руководство по вводу в эксплуатацию и запасные части, необходимые для нормальной работы после доставки.
На стандартные машины распространяется 12-месячная (обычно один год) гарантия от производственных дефектов и дефектов качества. Запасные части и платные услуги по ремонту доступны после окончания гарантийного срока.
Поставляются инструкции по эксплуатации и видеоуроки по использованию и техническому обслуживанию оборудования. Монтаж, ввод в эксплуатацию и техническое руководство могут быть организованы в соответствии с требованиями проекта.
К обычным запасным частям относятся направляющие матрицы, гидравлические уплотнения и гидравлические насосы. Прежде чем заказывать запасные части, клиенты могут предоставить информацию о модели машины и компонентах, чтобы можно было подтвердить наличие необходимой детали.
Машина предназначена в первую очередь для труб, прутков и профилей из углеродистой стали. Фактическая способность формования зависит от марки материала, размеров, толщины стенки и требуемой формы заостренного конца.
Четыре матрицы прикладывают формовочную силу с четырех направлений в течение одного цикла. Такое расположение помогает контролировать эксцентриситет и неравномерную деформацию по сравнению с формовкой с меньшим количеством направлений.
Да. Концевое сокращение - одно из его основных применений. Указанный участок можно подготовить в соответствии с требованиями последующего процесса рисования.
Сравните фактический внешний диаметр, толщину стенок, состояние материала и необходимые размеры формования с рабочим диапазоном машины. Fangrong может подтвердить подходящую модель после проверки параметров заготовки.
Да. Доступные модели охватывают различные диапазоны толщины стенок, при этом FR-250 рассчитан на толщину стенок до 40 мм. Фактическая конфигурация должна быть подтверждена в соответствии с маркой материала и требованиями к формованию.
Да. Структуру матрицы и размеры штамповки можно настроить в соответствии с требуемым размером трубы или прутка и геометрией заостренного конца.
Автоматическую загрузку и разгрузку можно рассматривать как часть индивидуальной конфигурации машины или производственной линии. Конструкция зависит от размеров заготовки и существующей схемы расположения линий.
При необходимости может быть организована обработка образцов. Клиенты могут предоставить образцы материалов, чертежи, размеры или требования к обработке, чтобы можно было оценить конфигурацию машины и штампа.
Укажите тип или марку материала, внешний диаметр, толщину стенки, требуемый диаметр и длину заостренного конца, объем производства и последующий процесс. Для подтверждения конфигурации также пригодятся фотографии или чертежи заготовки.
Стандартные модели могут быть доступны на складе или обычно могут быть доставлены в течение 30 дней. Для нестандартных машин, изготовленных по индивидуальному заказу, обычно требуется 30-60 дней, в зависимости от конфигурации.
Одна машина принимается в качестве минимального количества заказа. Fangrong также работает с фабриками, торговцами и дистрибьюторами.
T/T и L/C доступны, другие способы оплаты подлежат переговорам.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта