Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
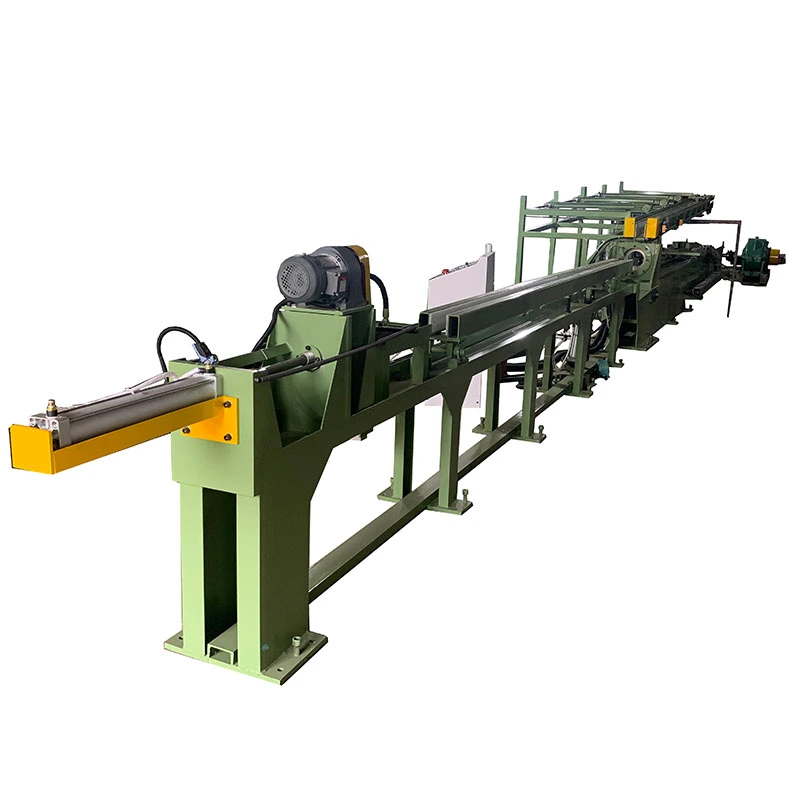
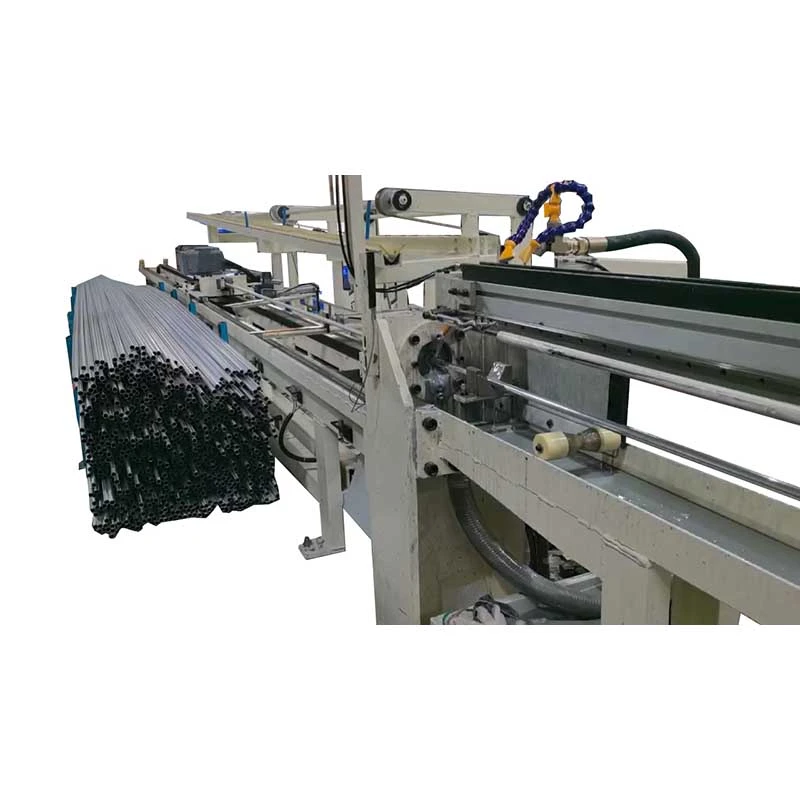
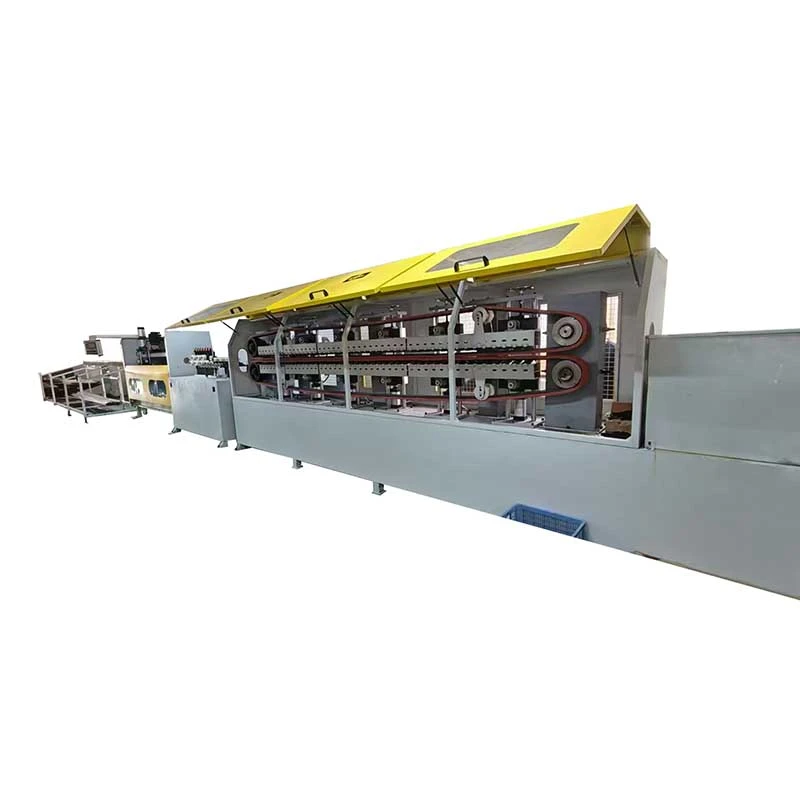
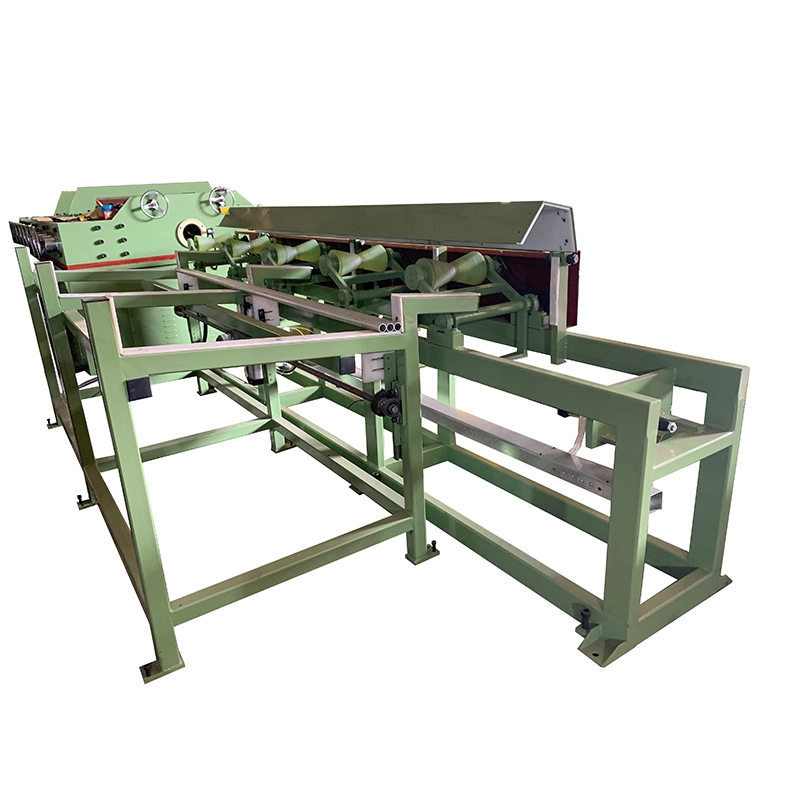
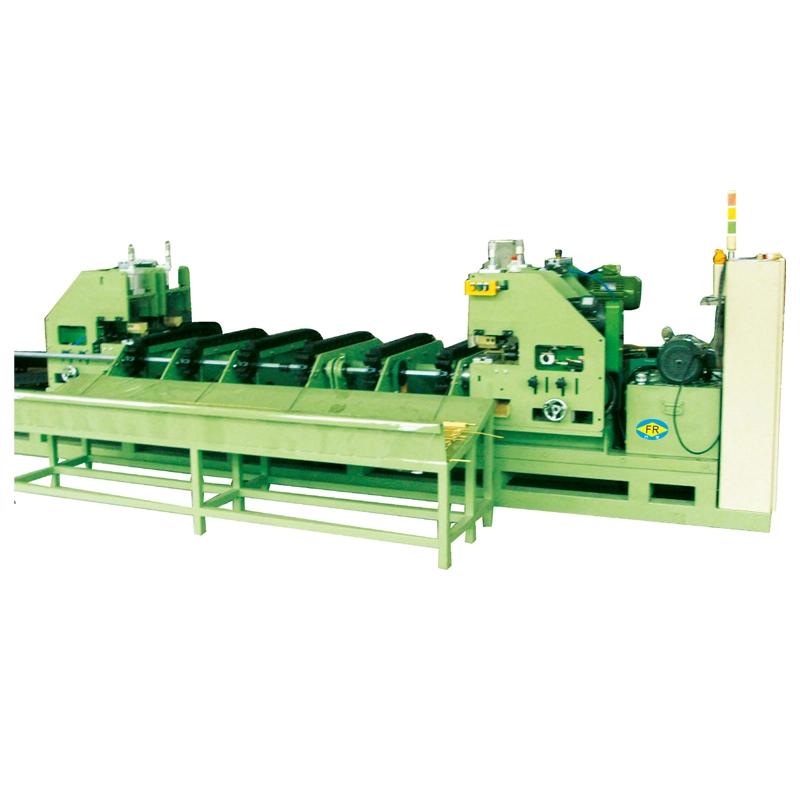
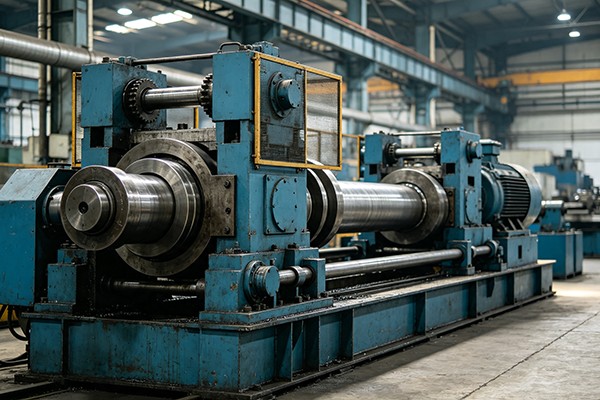
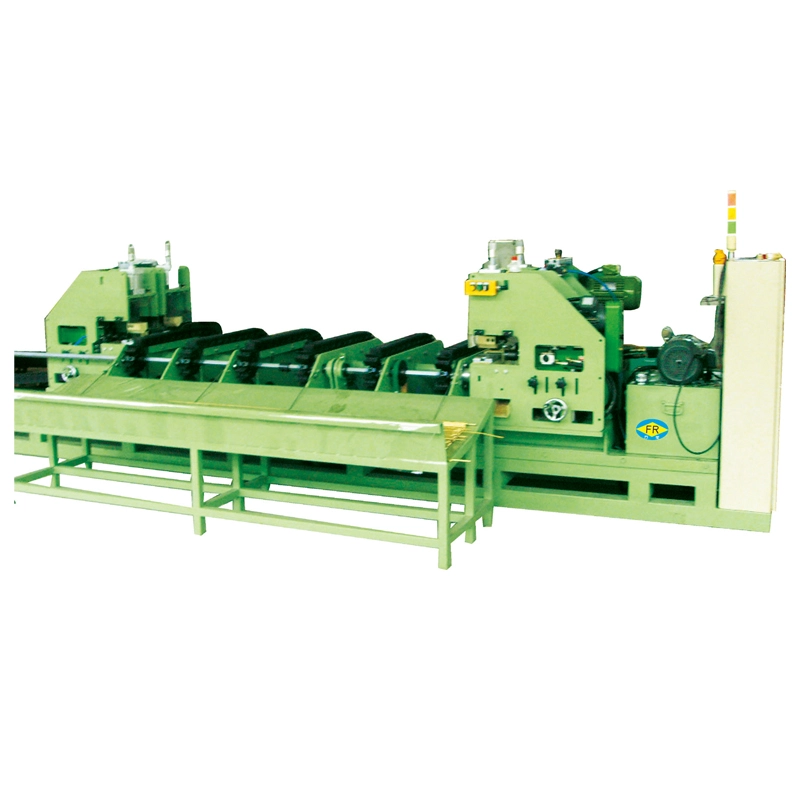
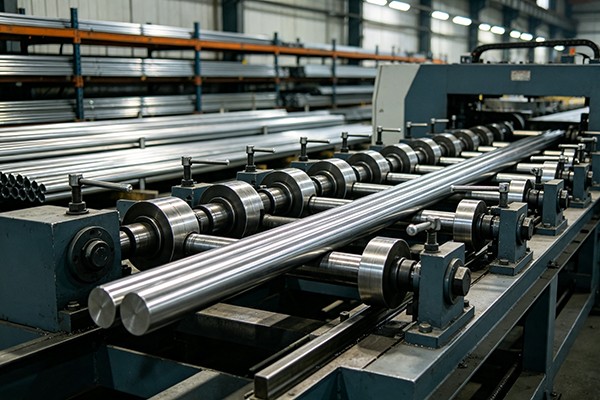
The Медная горизонтальная правильная машинапредставляет собой многовалковую правильную машину для медных труб, труб, цельных прутков и профилей после экструзии, волочения, отжига или обработки. В нем используется контролируемый обратный изгиб с помощью нескольких наборов роликов для исправления изгиба, кривизны и незначительной овальности без необходимости отдельной операции выпрямления.
Медь требует иных условий правки, чем сталь. Относительно низкий предел текучести и мягкая поверхность делают чрезмерное давление роликов частой причиной образования следов на поверхности, в то время как разные закалки требуют разных усилий выпрямления и скорости линии. Таким образом, серия FR сконструирована вокругколичество роликов, диаметр заготовки, качество меди, допуск прямолинейности и требования к качеству поверхности..
Для производственных линий, где медные трубы будут паяться, сгибаться, покрываться металлом или автоматически собираться, важны как прямолинейность, так и состояние поверхности. Правильная геометрия и регулировка роликов помогают исправить трубку без появления новых царапин, чрезмерной деформации или чрезмерной коррекции.
Серия FangRong FR включает в себя13 стандартных конфигураций от FR-20 до FR-180., охватывающий медные трубы диаметром отот 4 мм до 180 мми сплошные бруски изот φ10 мм до φ90 мм. В зависимости от модели машина использует14, 15, 16, 17 или 20 комплектов роликов. Выбранные конфигурации с 20 роликами могут обеспечить прямолинейность всего лишь0,1 мм/м. Суммарная мощность двигателя колеблется отот 3 кВт до 55 кВт, при весе машины примерноОт 700 кг до 25 000 кг.
В оборудовании используется технология правки, разработанная в результате долгосрочного сотрудничества FangRong с тайваньским производителем. FangRong была основана в 1998 году как совместное предприятие и перешла в полную собственность в 2013 году, сохранив опыт в области выпрямления и волочения, полученный в результате этого сотрудничества.
В серии FR используютсямногороликовая обратная гибка. Вместо того, чтобы исправлять изгиб в одной точке с применением большого усилия, заготовка проходит через последовательные ролики, которые применяют меньшие контролируемые поправки. Это распределяет деформацию вдоль трубы или стержня и позволяет оператору достичь требуемой прямолинейности с меньшим риском постоянного перегиба.
1. Подача и выравнивание
Медная трубка или стержень проходит через направляющую систему. Правильное выравнивание входа важно, поскольку неправильно расположенная заготовка может привести к нестабильной прямолинейности даже при правильных настройках ролика.
2. Прогрессивное обратное сгибание.
Несколько наборов роликов оказывают контролируемое давление с разных направлений. Геометрия и регулировка роликов соответствуют диаметру заготовки. Большее количество наборов роликов обеспечивает больше точек коррекции и обычно выбирается, когда требуются более жесткие допуски по прямолинейности.
3. Контролируемый контакт с поверхностью
Медь мягче стали, особенно в отожженном состоянии. Таким образом, поверхности роликов имеют прецизионную обработку,доступны варианты роликов для защиты поверхностикогда применение требует строгого контроля царапин, потертостей или следов на поверхности.
4. Регулировка скорости
Модели FR-76 и более крупные обеспечиваютРегулируемая скорость 0-60 м/минчерез преобразователь частоты. Модели FR-50 и меньшие по размеру используют выбираемую скорость9/18/27/45 м/мин. Фактическую производственную скорость следует выбирать в соответствии с медным сплавом, закалкой, размерами труб, заданной прямолинейностью и требованиями к поверхности, а не просто использовать максимальную скорость.
5. Эффект выпрямления и проклейки
Контролируемый контакт роликов также может уменьшить незначительную овальность и улучшить постоянство размеров. Однако правку не следует рассматривать как замену специального процесса калибровки, когда требуются жесткие допуски на размеры.
6. Разрядка
Готовая труба или пруток выходит из станка с заданной прямолинейностью и готова к последующей гибке, резке, пайке, гальваническому покрытию, сборке или другим операциям отделки.
Повреждения поверхности при выпрямлении
Медь легко поцарапать из-за неподходящих поверхностей роликов или чрезмерного давления. Для труб HVAC, электрических шин и декоративных медных изделий эти отметки могут привести к браковке или дополнительным отделочным работам. Варианты роликов для защиты поверхности помогают снизить этот риск.
Различные закалы меди
Мягко отожженная медь и нагартотянутая медь не реагируют на одинаковые параметры выпрямления. Давление роликов и скорость обработки должны соответствовать состоянию материала, чтобы избежать деформации или повторных проходов.
Гибка после экструзии и волочения
Медные трубы и прутки могут искривляться во время экструзии, холодного волочения, отжига, намотки или транспортировки. Многовалковая правка исправляет эту кривизну до того, как материал перейдет на следующий этап производства.
Овальность трубки
Тонкостенные медные трубы могут приобретать овальность во время формовки и транспортировки. Правильно отрегулированные ролики могут обеспечить вторичный эффект калибровки при корректировке прямолинейности. Достижимый результат зависит от размеров трубы, состояния материала и начальной деформации.
Непоследовательная подача в последующее оборудование
Чрезмерная кривизна может помешать автоматической гибке, резке, сварке, пайке и сборке труб. Контролируемый процесс выпрямления улучшает стабильность подачи и сокращает необходимость ручной коррекции.
Проблемы с установкой трубки.
При производстве систем отопления, вентиляции, кондиционирования, охлаждения, сантехники и теплообменников чрезмерный изгиб или овальность могут повлиять на расположение труб и посадку соединений. Постоянная прямолинейность делает последующую формовку и соединение более повторяемыми.
Медь требует тщательного контроля контакта ролика с заготовкой. Для применений, в которых недопустимы царапины и истирание, доступны прецизионно отшлифованные поверхности роликов и дополнительные материалы для защиты поверхности.
Поддержка машин FR-76 и более крупных0-60 м/мин variable-speed operation. FR-50 and smaller models provide 9/18/27/45 м/минвыбираемые скорости. Это позволяет настраивать линию в соответствии с характером материала и требованиями к продукту, вместо того, чтобы заставлять каждую спецификацию меди использовать одну и ту же настройку.
Серия FR доступна с14, 15, 16, 17 или 20 роликов. Увеличение количества роликов обеспечивает дополнительные точки коррекции и обычно учитывается, когда производственной линии требуется более высокая прямолинейность. Например, конфигурация с 20 роликами FR-50 предназначена для≤0,1 мм/мпрямолинейность.
В эту серию входят медные трубы изот 4 мм до 180 мми сплошные бруски изот φ10 мм до φ90 мм. Это позволяет использовать один и тот же ассортимент продукции как для небольших прецизионных трубок, так и для более крупных промышленных медных изделий.
Машины для горизонтальной правки меди могут быть сконфигурированы для работы с чистой медью, напримерС11000 и С12200, а также латунь, бронза, медно-никелевый сплав и другие медные сплавы. Можно обрабатывать как бесшовные, так и сварные трубы, если их размеры попадают в рабочий диапазон выбранной машины.
Пластичность меди позволяет использовать относительно высокие скорости правки, но максимальная скорость не должна быть единственным критерием выбора. Для крупносерийного производства правильное сочетание конфигурации роликов, скорости, давления и состояния заготовки более важно, чем простое увеличение скорости линии.
Для правки меди выберите машину в соответствии сдиаметр трубы или стержня, толщина стенки, медный сплав и состояние, начальная кривизна, требуемая прямолинейность, требования к чистоте поверхности и скорость производства.. Если одна и та же машина будет обрабатывать изделия нескольких размеров, следует учитывать весь диапазон размеров, а не выбирать только по наибольшему диаметру.
| Модель | Макс. диаметр трубки (мм) | Мин. диаметр трубки (мм) | Макс. Ø стержня (мм) | Прямолинейность (мм/м) | Наборы роликов | Скорость (м/мин) | Общая мощность (кВт) | Вес (кг) | Размеры Д×Ш×В (мм) |
| ФР-180 (17 катков) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200×1800×1500 |
| ФР-150 (17 катков) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100×2280×1700 |
| ФР-120 (14 катков) | φ120×Т3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9000 | 3250×1450×1250 |
| ФР-100 (14 роликов) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| ФР-100 (17 катков) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| ФР-76 (14 катков) | φ60×T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| ФР-76 (17 катков) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| ФР-76 (20 катков) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5400 | 3250×1500×1250 |
| ФР-50 (14 катков) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.09.27.45 | 7.5 | 1500 | 1750×1120×1040 |
| ФР-50 (20 роликов) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.09.27.45 | 7.5 | 2000 | 2200×1120×1040 |
| ФР-25 (14 катков) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.09.27.45 | 4 | 1000 | 1300×900×950 |
| ФР-25 (16 катков) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.09.27.45 | 4 | 1100 | 1800×1100×950 |
| ФР-20 (15 катков) | φ16×T2,0 | φ4 | φ10 | ≤0,3 | 15 | 18.09.27.45 | 3 | 700 | 1100×1050×950 |
Технические примечания:T обозначает толщину стенки трубы, например T3.0 означает толщину стенки 3,0 мм. Модели FR-50 и меньше используют выбираемую скорость 9/18/27/45 м/мин. Модели FR-76 и более крупные модели обеспечивают регулируемую скорость от 0 до 60 м/мин с помощью преобразователя частоты. Материалы поверхности роликов могут быть выбраны в соответствии с требованиями к медному изделию и качеству поверхности.
Медные трубы для змеевиков кондиционирования воздуха, холодильных систем, испарителей, конденсаторов и теплообменников часто требуют выпрямления перед автоматическим U-образным изгибом или сборкой труб с трубными решетками. Постоянная прямолинейность помогает оборудованию, расположенному ниже по потоку, поддерживать повторяемость подачи и позиционирования.
Машина для горизонтальной правки меди подходит для медных шин, проводников и круглых стержней, используемых в распределительных устройствах, трансформаторах, электрораспределительном оборудовании и энергосистемах. Защита поверхности особенно важна, когда готовая медь должна сохранять чистую контактную поверхность.
Медные трубки, используемые в автомобильных системах кондиционирования воздуха и контурах охлаждения электромобилей, могут потребовать выпрямления после волочения или формовки. Соответствующая конфигурация роликов может подготовить трубу к последующим операциям гибки и сборки.
Медные водопроводные, газовые трубы и другие трубы для инженерных сетей можно выпрямить после производства или транспортировки, чтобы улучшить постоянство размеров перед резкой, соединением и установкой.
Медные трубки малого диаметра, используемые в контрольно-измерительных приборах и жидкостных системах, требуют тщательного контроля прямолинейности и состояния поверхности. FR-20 предназначен для труб диаметром отφ4 мм, в зависимости от конкретной толщины стенки трубы и состояния материала.
Тот же принцип правки можно применить к трубам из медных сплавов и цельным пруткам, включая изделия из латуни, бронзы и медно-никелевого сплава. Окончательные настройки ролика следует определять с учетом сплава, твердости, размеров, начальной кривизны и требуемой прямолинейности.
26+ лет работы в сфере правки
Компания FangRong была основана в 1998 году и начиналась как совместное предприятие с тайваньским производителем, специализирующимся на волочильном и правильном оборудовании. В 2013 году компания перешла в полную собственность и продолжает разрабатывать правильное и волочильное оборудование для обработки металлических труб и прутков.
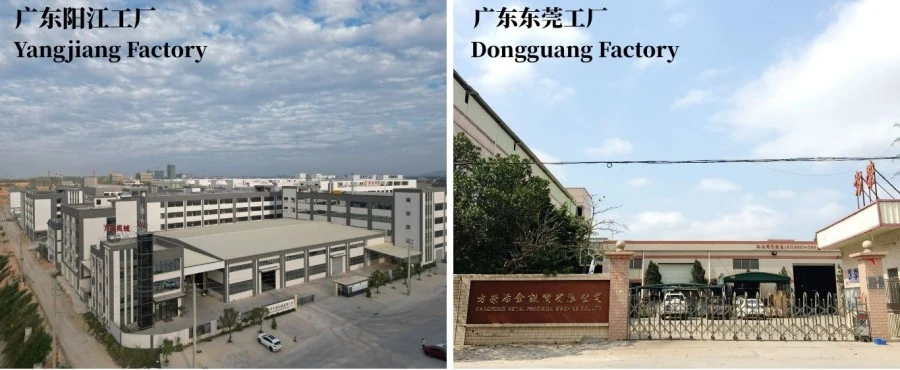
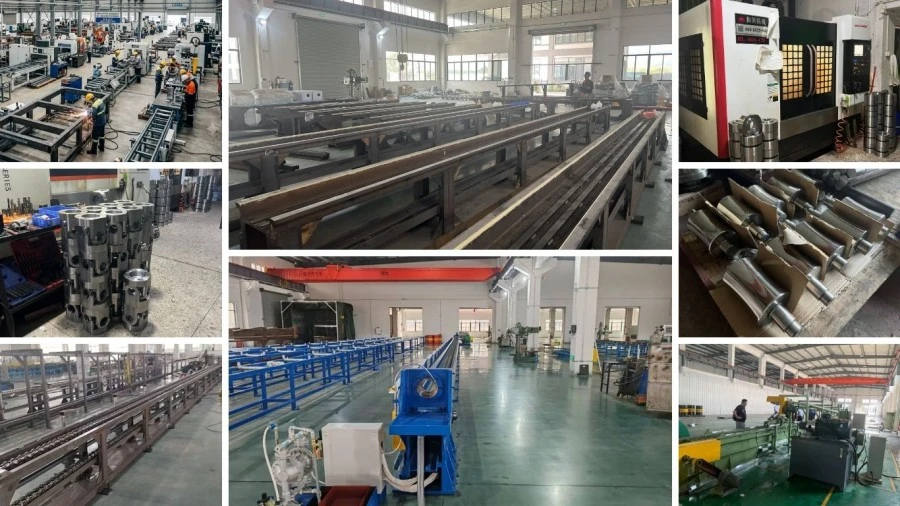
Два производственных объекта
Производственные мощности в Дунгуане и Янцзяне обеспечивают совокупную годовую мощность более650 машин. Производственная установка с двумя площадками поддерживает одновременное производство для нескольких проектов и более крупных заказов.
Опыт работы в области обработки металлов
FangRong сообщает об оборудовании, поставленном клиентам в70+ стран, с более чем10 000 клиентовпри обработке стали, нержавеющей стали, меди, латуни, алюминия и специальных сплавов.
Заводские испытания перед отправкой
Каждая машина проходит испытания на холостом ходу и при полной нагрузке. Если доступны образцы заказчика, для испытаний можно использовать настоящие медные трубы или стержни. Перед отправкой проверяются прямолинейность, округлость, выравнивание роликов, вибрация, ток двигателя, состояние поверхности, утечка масла и электрические функции.
Инженерная поддержка для меди
Перед производством компания FangRong может оценить медный сплав, состояние, диаметр, толщину стенки, целевую прямолинейность, требования к поверхности и требования к производительности, чтобы определить подходящую конфигурацию роликов, диапазон скоростей и обработку поверхности роликов.
Установка и послепродажная поддержка
Поддержка включает в себя шеф-монтаж, пуско-наладку, обучение операторов, поставку запасных частей, удаленное устранение неисправностей и техническую помощь. Для установки машины предоставляются чертежи фундаментов и схемы расположения анкерных болтов.
1. Инженерная экспертиза— Конфигурация роликов, диапазон скоростей, защита поверхности и компоновка машины определяются на основе технических характеристик меди и производственных требований заказчика.
2. Проверка материалов— Стальные пластины, валы, ролики, шестерни и другие ключевые компоненты проверяются перед механической обработкой.
3. Прецизионная обработка— Поверхности роликов и корпуса машин обработаны до необходимой геометрии и соосности.
4. Механическая сборка— Роликовые агрегаты, детали трансмиссии, коробки передач и системы привода собираются и проверяются.
5. Электрическая интеграция— Двигатель, инвертор, ПЛК, ЧМИ, датчики и средства обеспечения безопасности интегрированы и протестированы.
6. Машинное тестирование— Вся машина проходит обкатку перед отправкой. Образцы меди заказчика могут использоваться для проверки рабочих характеристик, если они предоставлены.
7. Окончательная проверка— Перед упаковкой проверяются прямолинейность, округлость, состояние поверхности, электробезопасность, вибрация и утечка масла.
8. Экспортная упаковка— Машины защищены от влаги, коррозии и повреждений во время международных перевозок.
ИСО 9001:2015— Система менеджмента качества, охватывающая проектную, производственную, монтажную и сервисную деятельность компании. Сертификат № UQ231211R1.
Маркировка CE— Стандартные машины FR поставляются с соответствием CE применимым требованиям безопасности машин, включая соответствующие функции аварийной остановки и защиты.
СГС инспекция— Доступны независимые инспекционные услуги для проверки производительности машины и безопасности в соответствии с требованиями проекта.
Запатентованная технология— FangRong владеет национальными патентами на изобретения и полезные модели, охватывающими компоненты и технологии оборудования, включая натяжение цепей, удержание многожильных матриц и системы быстросменных оправок.
Перед отправкой машина проверяется, защищается от коррозии и упаковывается для международной перевозки. Условия упаковки и транспортировки определяются в зависимости от размеров, веса, способа транспортировки и пункта назначения машины.
Машина предназначена для обработки труб, труб, сплошных круглых прутков и профилей из меди и медных сплавов. Типичные материалы включают C11000, C12200, латунь, бронзу и мельхиор. Обработке подлежат как бесшовные, так и сварные трубы при условии соответствия размеров изделия и состояния материала выбранной модели.
Выбор модели зависит главным образом от максимального и минимального диаметра изделия, толщины стенки, состояния материала, требуемой прямолинейности и скорости производства. Например, FR-20 и FR-25 подходят для труб и прутков меньшего размера, а FR-76, FR-100, FR-120, FR-150 и FR-180 подходят для более крупных изделий. Конфигурацию с 14, 17 и 20 роликами также можно выбрать, когда требуется более высокая прямолинейность или более контролируемая коррекция.
Для стандартных конфигураций указано значение ≤0,3 мм/м, а для некоторых конфигураций с несколькими роликами оно может достигать ≤0,2 мм/м или ≤0,1 мм/м. Фактический результат зависит от диаметра трубы, толщины стенки, состояния материала, начальной деформации и регулировки роликов. Для требовательных применений окончательная спецификация должна быть подтверждена с использованием реальных образцов клиента.
Да. Однако отожженная медь и нагартотянутая медь требуют разного давления роликов и настроек машины. Более мягкий материал более восприимчив к вмятинам и маркировке поверхности, тогда как более твердый материал обычно требует большей корректирующей силы. Поэтому параметры правки следует регулировать в соответствии с медным сплавом, закалкой и размерами трубы, а не использовать одну фиксированную настройку для всех изделий.
Медь мягче стали, и на ней можно поцарапать или оставить следы, если давление ролика, выравнивание или состояние поверхности являются неподходящими. Машина может быть оснащена материалами валков и обработкой поверхности, подходящей для обработки меди. Для продуктов, внешний вид которых имеет решающее значение, таких как трубы HVAC, декоративные латунные трубы или открытые медные компоненты, требования к поверхности должны быть указаны до производства.
Процесс правки с использованием нескольких роликов может помочь уменьшить незначительную овальность при исправлении изгиба, но он не заменяет специальный процесс определения размера или калибровки трубы. Если в приложении предъявляются жесткие требования к наружному диаметру, толщине стенки или округлости, эти допуски следует оценивать отдельно при выборе машины.
Да. Заводские испытания могут проводиться с использованием медных труб, прутков или профилей, поставляемых заказчиком. В ходе испытания можно оценить прямолинейность, состояние поверхности, регулировку роликов, устойчивость машины и рабочие параметры в реальных условиях материала. Это рекомендуется при обработке нового медного сплава, тонкостенных труб или изделий с жесткими требованиями к прямолинейности.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта