Продукты
Продукты

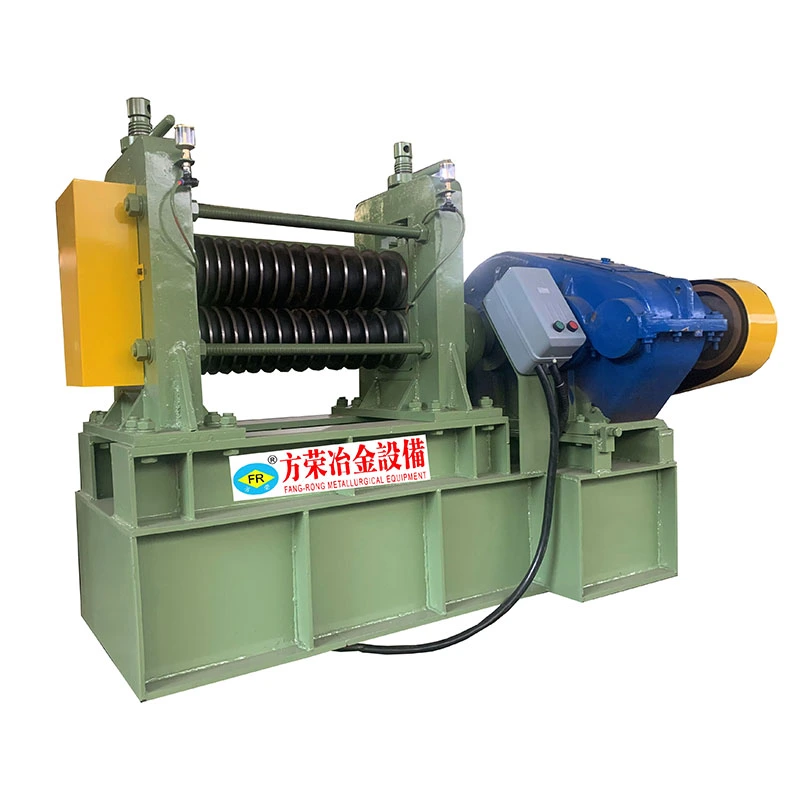
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.

Продукты
Четырехлинейный станок для холодной вытяжки и резки
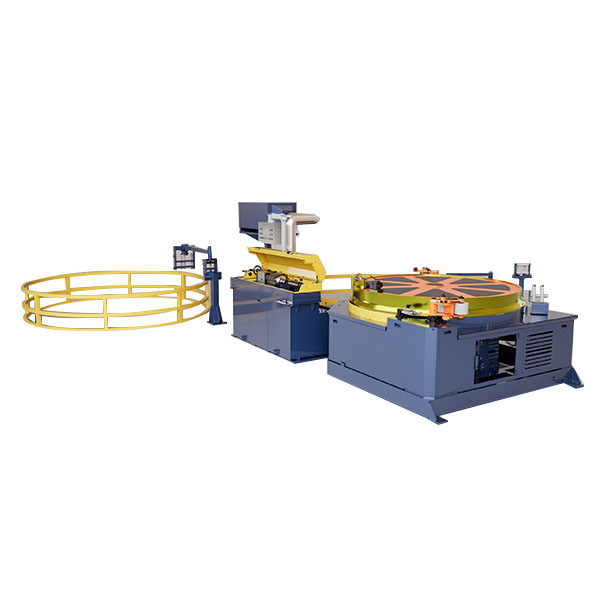
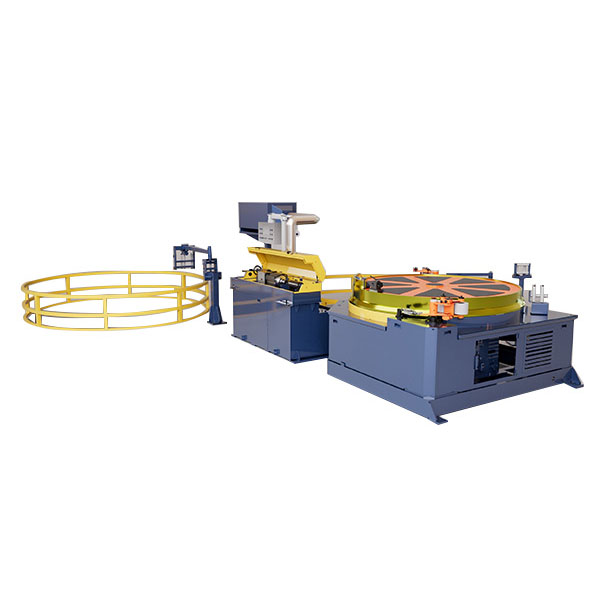
  • Четырехлинейный станок для холодной вытяжки и резкиЧетырехлинейный станок для холодной вытяжки и резки
  • Четырехлинейный станок для холодной вытяжки и резкиЧетырехлинейный станок для холодной вытяжки и резки
  • Четырехлинейный станок для холодной вытяжки и резкиЧетырехлинейный станок для холодной вытяжки и резки

Четырехлинейный станок для холодной вытяжки и резки

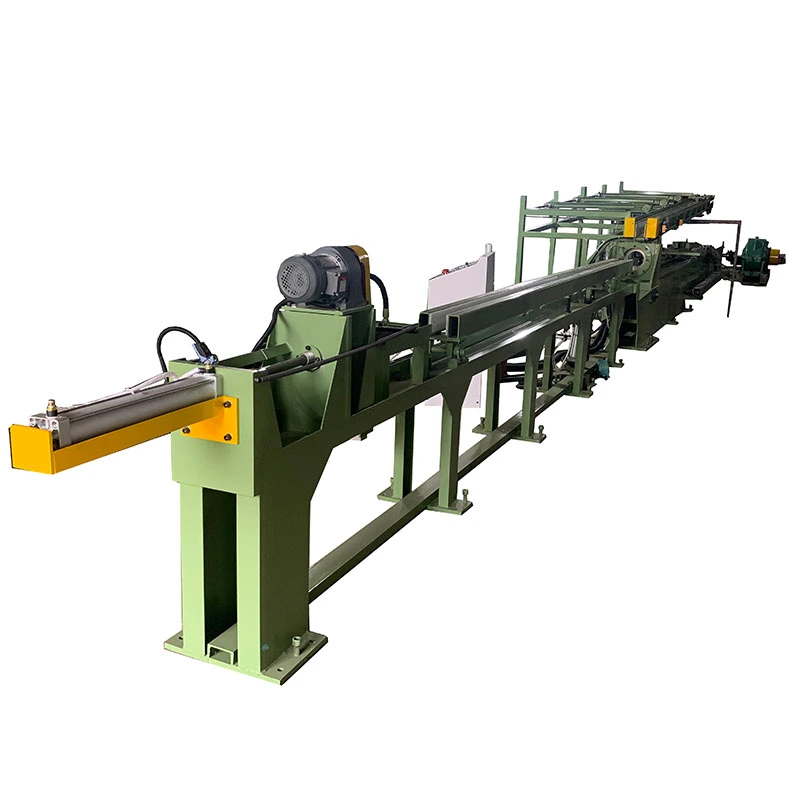
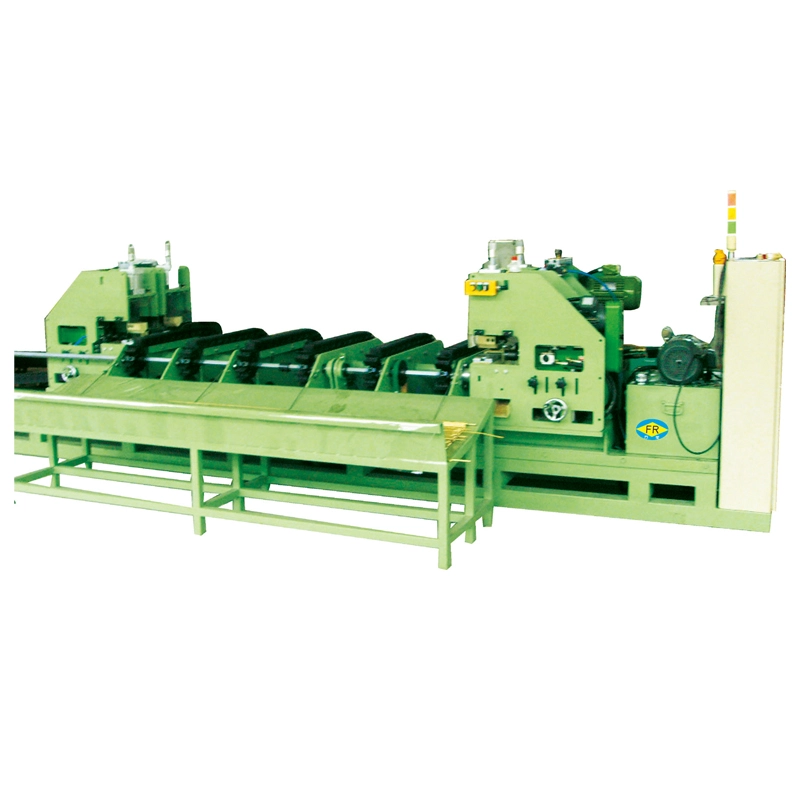
The Четырехлинейный станок для холодной вытяжки и резкисочетает в себе холодное рисование савтоматическая резка фиксированной длиныв одном непрерывном процессе. Он может обрабатывать2 или 4 трубы или стержни одновременно, с привлечением сил10–50 кНи эффективные удары до7 м. Доступен в гидравлической, пневматической и режущей конфигурациях.трубы или стержни из углеродистой стали, нержавеющей стали, меди, алюминия и сплавов диаметром до 25 мм.. Поточная резка снижает трудоемкость и трудоемкость, сохраняя при этом постоянную длину готовой продукции.

Рейтинг: 5.0
(Рейтинг: 1)

The Четырехлинейный станок для холодной вытяжки и резкисочетает в себе холодную вытяжку с автоматической резкой фиксированной длины, поэтому трубы или прутки можно вытягивать до требуемого размера и разрезать на готовые отрезки, не передавая материал на отдельный станок для резки. Он предназначен для производственных линий, где трубы или прутки одного и того же размера производятся неоднократно, и точность резки, время обработки и производительность более важны, чем гибкость для продуктов разных размеров.

Основная производственная проблема, которую он решает, — это дополнительные операции после обычного холодного волочения. Стандартный волочильный станок производит длинные тянутые трубы или прутки, которые необходимо измерять, переносить и резать отдельно. Это увеличивает удобство использования, площадь помещения, трудозатраты и возможности изменения длины или повреждения поверхности. Размещая режущий блок непосредственно после секции волочения, серия FR выполняет обе операции в одном производственном потоке.

FangRong предлагает три стандартные конфигурации. Правильная модель зависит главным образом отдиаметр трубки, прочность материала, необходимое количество жил и метод резки.а не просто выбирать машину с самой высокой силой тяги.

FR-16 Гидравлическийиспользует силу волочения 10 кН и гидравлическую резку двух труб диаметром до 15 мм. Подходит, когда стабильная сила резания важнее максимального количества прядей.

ФР-16 ПневматическийДоступен для двух трубок до Ø15 мм или четырех трубок до Ø12 мм, с усилием волочения 10/20 кН и пневматической резкой. Конфигурация с четырьмя линиями полезна для больших объемов меди, алюминия и алюминия малого диаметра, а также других продуктов, относительно легко поддающихся резке.

Пила FR-25 для резкиобеспечивает усилие волочения 50 кН и обрабатывает две трубы диаметром до 25 мм. Пила является более подходящим выбором, когда диаметр, толщина стенки или твердость материала делают пневматическую или гидравлическую резку непригодной.

Например, производитель медных труб, производящий трубы для систем кондиционирования воздуха различной длины, может использовать пневматический станок FR-16 в четырехлинейном режиме для вытягивания и резки четырех небольших трубок в течение одного и того же производственного цикла. В данном случае ценность четырехлинейного режима работы заключается не просто в более высоких технических характеристиках машины; это сокращение трудоемкости и возможность производить несколько готовых длин за цикл перевозки.

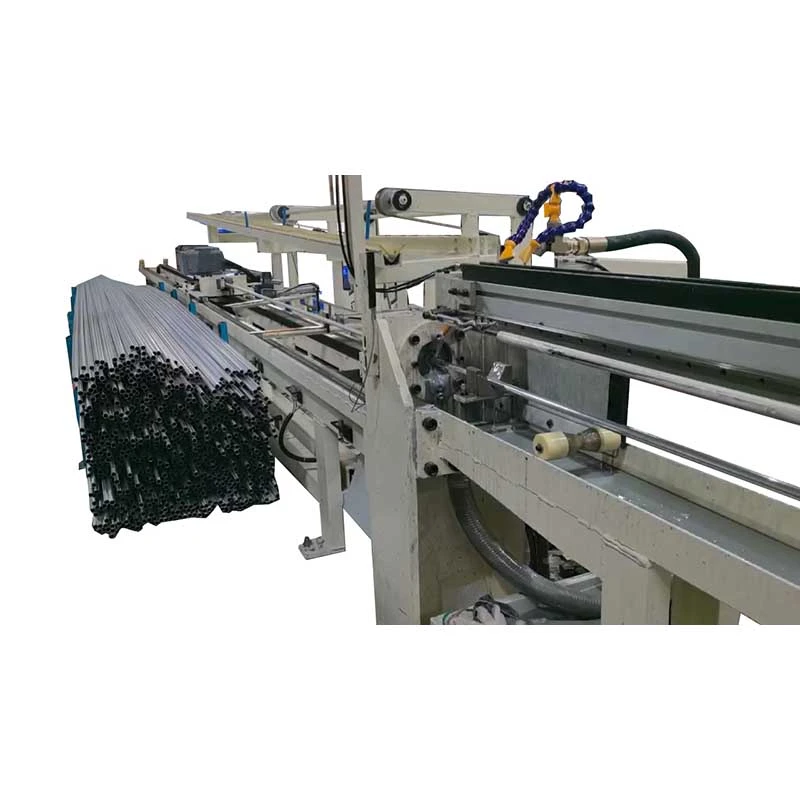
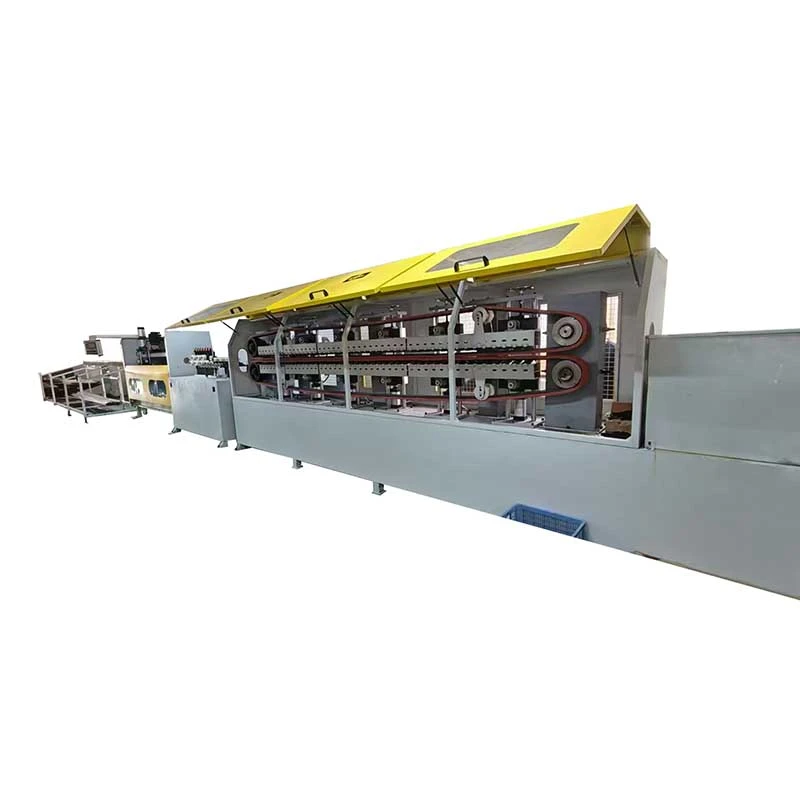
Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

Как это работает

Производственная последовательность построена вокруг одного вопроса: как тянутое изделие может достичь необходимой конечной длины, не перемещаясь на другую машину?

1. Загрузка:На стойку для кормления помещают пробирки или батончики. При многоручьевом производстве две или четыре заготовки совмещаются с соответствующими матрицами.

2. Указание:Передний конец уменьшен, поэтому он может проходить через волочильную матрицу и захватываться волочильной кареткой. Наведение может осуществляться с помощью отдельной машины или встроенного устройства наведения, если это указано.

3. Холодное волочение:Каретка протягивает заостренные заготовки через матрицы. Цепной привод, редуктор и главный двигатель обеспечивают необходимое тяговое усилие. Правильное выравнивание штампа здесь особенно важно, поскольку плохое выравнивание может увеличить износ штампа и повлиять на прямолинейность трубы и постоянство размеров.

4. Измерение длины и резка:Вытянутый материал измеряется, и ПЛК запускает гидравлический, пневматический или режущий блок при достижении заданной длины.

5. Разряд:Готовые детали передаются на приемную стойку для проверки, комплектации или следующей операции.

Для производственной линии, производящей трубы HVAC длиной 2 или 3 м, автоматическое измерение длины более полезно, чем простое увеличение скорости волочения. Если готовые трубы подаются непосредственно на гибку, развальцовку или сборку, повторяющееся изменение длины может привести к последующей регулировке или браковке. Таким образом, интегрированная система резки решает не только проблему управления производством, но и проблему экономии труда.

Проблемы, которые это решает

Длиннотянутые изделия требуют вторичной резки.
На обычном волочильном стане у оператора могут остаться длинные готовые трубы, которые еще необходимо измерить и разрезать. Серия FR выполняет резку сразу после вытяжки, исключая одну передачу между станками.

Для повторяющихся продуктов необходима повторяемая длина.
Когда одна и та же длина производится сотни или тысячи раз, ручное измерение становится существенным источником вариаций. Настройка длины под управлением ПЛК снижает зависимость от решений оператора. Перед заказом необходимо подтвердить фактически достижимый допуск по материалу, диаметру, методу резки, состоянию подачи и требуемому конечному допуску.

Изделия малого диаметра ограничивают производительность одноручьевой обработки.
Для четырехлинейной машины холодного волочения и резки, которая может тянуться с относительно небольшим усилием, увеличение количества прядей может привести к большему повышению производительности, чем установка гораздо большего волочильного стана. Вот почему FR-16 Pneumatic предлагается в четырехлинейном исполнении для труб диаметром до 12 мм.

Дополнительная обработка может повредить готовые поверхности.
Перемещение длиннотянутых труб с волочильного стана на отдельный станок для резки создает дополнительные точки контакта и удобства обработки. Интегрированное устройство разгрузки и резки уменьшает эти перемещения, что полезно для изделий из нержавеющей стали, меди и алюминия с чувствительной поверхностью.

Какая конфигурация подходит для вашего производства?

Выберите гидравлический FR-16когда вам необходимо двухлинейное производство диаметром до 15 мм и вы предпочитаете гидравлическую резку для контролируемой силы резания. Для нержавеющей стали или других материалов, для которых сопротивление резанию является проблемой, подтвердите требуемую силу резания, исходя из фактической толщины стенки трубы и марки материала, а не выбирайте только по наружному диаметру.

Выберите пневматический FR-16когда производительность в машино-час является приоритетом для изделий малого диаметра. Версия с четырьмя линиями особенно актуальна для производства медных и алюминиевых труб, где сила волочения на прядь остается в пределах производительности машины, а меньший диаметр трубы позволяет производить несколько прядей.

Выберите распиловочную пилу FR-25когда изделие достигает диаметра 25 мм или когда материал и толщина стенки делают распиловку более подходящей, чем резку. Например, производитель стальных труб может согласиться на более медленную резку пилой, потому что чистое отделение более твердого материала более важно, чем достижение кратчайшего цикла резки.

Ключевые особенности и преимущества

Автоматическая резка фиксированной длины
Режущий блок устанавливается непосредственно после секции вытяжки. Это наиболее полезно при серийном производстве, поскольку оператору не нужно измерять и перемещать каждую вытянутую трубу перед резкой. В зависимости от модели доступны гидравлическая, пневматическая и пильная резка.

2-линейный или 4-строчный рисунок
Несколько труб обрабатываются параллельно. Четырехлинейное производство может увеличить производительность без увеличения занимаемой площади машины пропорционально производительности. Это наиболее эффективно, когда диаметр изделия и сила волочения позволяют всем нитям работать в пределах номинальной мощности четырехлинейного станка холодного волочения и резки.

Управление ПЛК и ЧМИ
ПЛК управляет циклом вытяжки, настройкой длины, запуском резки и последовательностью разгрузки. Операторы могут изменять производственные настройки с помощью HMI вместо многократной настройки механических измерительных устройств.

Чертежная тележка с цепным приводом
В волочильной каретке используется цепной привод с согласованным редуктором. В FR-16 используется коробка передач ZQ400 и 2-дюймовая цепь, а в FR-25 — коробка передач ZQ500 и 2,5-дюймовая цепь. Эти характеристики имеют значение при оценке тяговой способности и требований к обслуживанию, но их следует оценивать вместе с прочностью материала, коэффициентом обжатия и конструкцией штампа.

Стандартный эффективный ход 7 м
Стандартный эффективный ход вытяжки составляет 7 м. Это актуально при планировании доступной длины входящей трубы, конечной длины, расположения головок и производственного цикла. Не следует полагать, что более длинный ход автоматически увеличивает производительность, поскольку загрузка, наведение, уменьшение вытяжки и время резки также влияют на производительность цикла.

Комплексная обработка материалов
Подающая стойка, секция вытяжки, режущий блок и приемная стойка объединены в один производственный поток. Для таких применений, как трубы HVAC, которые непосредственно подвергаются гибке или сборке, сокращение промежуточной обработки может упростить схему производства.

Технические характеристики

Технологический параметр FR-16 Гидравлический ФР-16 Пневматический Пила FR-25 для резки
Макс. сила притяжения 10 кН 10/20 кН 50 кН
Количество трубок за цикл вытяжки 2 2 / 4 2
Макс. диаметр чертежа Ø15 мм Ø15 мм / Ø12 мм Ø25 мм
Эффективное рисование-путешествие 7 м 7 м 7 м
Редуктор ZQ400 ZQ400 ZQ500
Размер цепи 2" 2" 2,5 дюйма
Главный двигатель 7,5 кВт 7,5 кВт 22 кВт
Система резки Гидравлический Пневматический Пила
Размеры Д×Ш×В 10000×1800×1500 мм 10000×1800×1500 мм 12000×2900×1500 мм

На приведенных выше рисунках показаны стандартные конфигурации машины. Их не следует использовать отдельно для расчета производственных мощностей. Фактическая производительность зависит от марки материала, входного диаметра и толщины стенки, уменьшения вытяжки, количества проходов, состояния смазки, конечной длины, времени наведения, конструкции штампа и цикла резания.

Для предложения укажитемарка материала, внешний диаметр, толщина стенки или размер цельного прутка, целевой размер готового изделия, уменьшение вытяжки, конечная длина, требуемые пряди, дневная или ежемесячная производительность и доступный источник питания.. Затем FangRong может проверить силу вытягивания и порекомендовать подходящую конфигурацию резки.

Приложения

Трубы для систем отопления, вентиляции и кондиционирования и охлаждения

Медные и алюминиевые трубы для систем кондиционирования и охлаждения являются естественным применением для многолинейной вытяжки, поскольку многие изделия имеют относительно небольшой диаметр и производятся с повторяющейся длиной. Пневматическая четырехлинейная конфигурация FR-16 может тянуть и резать четыре трубы параллельно, если размер и степень уменьшения трубы остаются в пределах номинальной мощности.

Сценарий производства:Производитель медных трубок, производящий трубы для кондиционеров одинаковой длины, может заменить отдельную станцию ​​резки встроенной режущей установкой. Основное преимущество – это не просто автоматизация машины; это удаление этапов измерения, переноса и вторичной резки между рисованием и следующей операцией.

Автомобильные трубы

Перед гибкой, механической обработкой или сборкой прецизионных труб для автомобильных компонентов может потребоваться контролируемый внешний диаметр и повторяемая длина резки. Топливопроводы из нержавеющей стали, тормозные трубки и другие изделия малого диаметра могут выиграть от автоматического контроля длины, если один и тот же номер детали производится непрерывно.

Для автомобильного производства более важным вопросом закупок является требуемый допуск на размер после волочения, а не максимальный диаметр волочения, указанный в каталоге. Поэтому конструкция матрицы, уменьшение за проход, состояние входящей трубы и требования к прямолинейности должны быть подтверждены во время технической оценки.

Медицинские и инструментальные трубки

Небольшие трубы из нержавеющей стали, используемые для медицинских и инструментальных компонентов, требуют контролируемых размеров и повторяемой длины. Гидравлическую двухлинейную машину FR-16 можно рассмотреть, когда сила резания и контролируемая обработка важнее максимального количества прядей.

Сценарий производства:Для гипотубок, используемых в узлах катетеров, автоматическая обрезка фиксированной длины исключает ручную обрезку из производственного маршрута. Машину следует оценивать с учетом фактических характеристик труб, поскольку для тонкостенных труб могут потребоваться другие условия волочения и резки, чем для обычных конструкционных труб.

Электрические и медные изделия

Небольшие медные изделия и проводящие трубы можно извлечь из многожильного волочения, если материал пластичен и требуемые размеры находятся в пределах диапазона FR-16. Пневматическая резка особенно актуальна там, где для мягких цветных металлов предпочтителен быстрый цикл резки.

Сталь и общее машиностроение

Конфигурация пилы FR-25 предназначена для применений, требующих более высокой силы волочения и больших диаметров до Ø25 мм. Он больше подходит для изделий из более твердой стали или сплавов, где резка обеспечивает требуемую эффективность разделения.

Сценарий производства:Производитель стальных труб, изготавливающий повторяющиеся заготовки для последующей обработки, может использовать станок FR-25 для вытяжки и распиловки труб перед этапом механической обработки. В данном случае пила выбирается потому, что твердость материала и размер сечения могут быть более важными, чем достижение кратчайшего цикла резания.

Заводское проектирование и контроль качества

Four Lines Cold Drawing And Cutting Machine

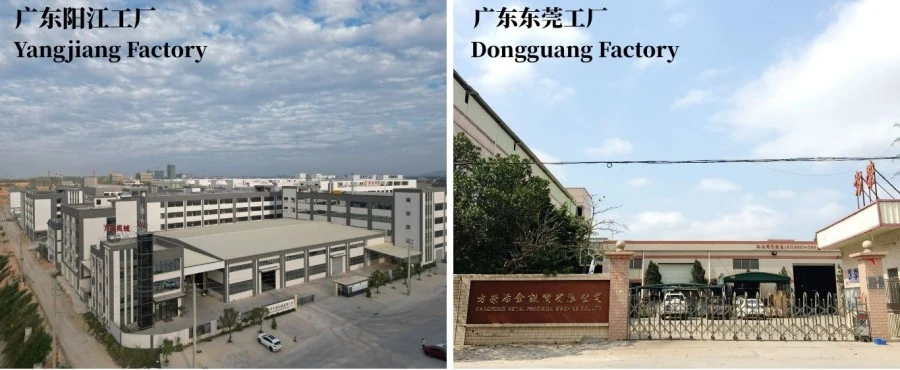
FangRong производит волочильные станы с 1998 года, выполняя инженерные работы, охватывающие оборудование для холодной волочения, правки, наведения и сопутствующее оборудование для отделки прутков и труб. Компания управляет производственными мощностями в Дунгуане и Янцзяне и поставляет оборудование зарубежным клиентам.

Важным моментом для покупателя волочильного стана является не количество произведенных машин, а то, может ли производитель сверить машину с реальной трубой или прутом клиента. По этой причине производственный процесс включает механическую сборку, электрическую интеграцию, программирование ПЛК и испытания оборудования перед отправкой.

Производство и заводские испытания

Four Lines Cold Drawing And Cutting Machine Factory

Заказать инжиниринг:Держатели матриц, механизмы резки, расположение прядей и автоматизация настраиваются в соответствии со спецификацией продукта.

Проверка компонентов:Перед сборкой проверяются основные компоненты конструкции и трансмиссии.

Обработка и выравнивание:Направляющие и компоненты держателей штампов обрабатываются в соответствии с указанными требованиями к размерам и выравниванию.

Механическая сборка:Редуктор, цепь, каретка, держатель матрицы, система резки и приемная система собираются и проверяются перед окончательной сборкой.

Электрическая интеграция и ПЛК:Система управления запрограммирована на необходимую последовательность вытяжки, измерения длины, резки и выгрузки.

Заводские приемочные испытания:Машины проверяются перед отправкой. Если предоставляются образцы заказчика, для проверки операции вытяжки, последовательности резки и готовых размеров можно использовать настоящие трубы или стержни.

Это тестирование особенно полезно для тех, кто впервые покупает, поскольку машину можно оценить на соответствие фактическим материалам и спецификациям продукта перед установкой на заводе клиента.

Four Lines Cold Drawing And Cutting Machine Production Process

Сертификация и применимые стандарты

Four Lines Cold Drawing And Cutting Machine CE Certification

ИСО 9001:2015:FangRong использует систему управления качеством, охватывающую соответствующую деятельность по проектированию, производству, монтажу и обслуживанию. Сертификат № UQ231211R1 указан в предоставленной информации о компании.

Маркировка CE:Стандартные машины серии FR могут поставляться с документацией соответствия CE применимым европейским требованиям к оборудованию и электробезопасности. Точные стандарты и документы о соответствии должны быть подтверждены для заказанной машины, поскольку применимые требования зависят от окончательной конфигурации машины и рынка назначения.

Электрическая и машинная безопасность:Если этого требует проект, машина может быть указана в соответствии с применимыми стандартами, такими какЕН ИСО 12100для оценки рисков машинного оборудования иЭН 60204-1для электрооборудования машин. Окончательный список стандартов соответствия должен быть указан в техническом соглашении, а не предполагается из названия продукта.

Проверка СГС:По требованию покупателя может быть организована проверка третьей стороной. Инспекция SGS — это инспекционная услуга, и ее не следует путать со знаком сертификации продукции.

Требования UL:UL не указан в качестве стандартного сертификата для стандартной конфигурации серии FR в прилагаемых спецификациях. Если машина устанавливается в Северной Америке и покупателю требуются компоненты, признанные UL, или панель управления, соответствующая требованиям UL, это требование следует указать до покупки электрических компонентов.

Цены, минимальный заказ, FOB и доставка

Четырехлинейный станок холодного волочения и резки является промышленным оборудованием и обычно оценивается в соответствии с окончательной конфигурацией, а не по единой фиксированной онлайн-цене. Количество линий рисования, метод резки, инструменты, электрические стандарты, требования к автоматизации и назначение — все это может повлиять на конечную стоимость станка.

Количество заказа Базис цены Типичная схема котировок
1 комплект Заказ одной машины Индивидуальное предложение по конфигурации
2-4 комплекта Мелкосерийный заказ Цена за объем доступна в соответствии с одинаковой или смешанной конфигурацией.
5+ комплектов Проектный или пакетный заказ Расценки и график производства на основе проекта

Минимальный заказ: 1 комплект.Для промышленных волочильных станков заказ более одной машины может претендовать на другую цену за единицу, но фактическая цена уровня должна быть подтверждена в коммерческом предложении, а не выведена из каталога.

ФОБ:Цены FOB могут быть указаны с учетом согласованного порта отгрузки, указанного в счете-проформе и договоре купли-продажи. Поскольку у FangRong есть производственные мощности в Гуандуне, точный порт FOB должен быть подтвержден отделом продаж в соответствии с окончательным местом погрузки на заводе и договоренностью о доставке. В кавычках должен быть явно указан именованный порт, напримерFOB [согласованный порт в Китае]вместо использования «FOB China» без названия порта.

Стандартное время выполнения заказа:Стандартные конфигурации FR-16 обычно требуют30-60 днейпосле технического подтверждения и получения согласованного платежа.

FR-25 или индивидуальное время выполнения заказа:обычно90-120 днейв зависимости от системы резки, электрической конфигурации, оснастки, автоматизации и других требований проекта.

Ускоренный заказ:Ускоренный график производства может быть оценен для срочных проектов с учетом текущей мощности цеха, наличия компонентов и конфигурации. Ускоренное время выполнения должно быть подтверждено в письменной форме до размещения заказа; не следует полагать, что срочный заказ может использовать стандартный график 30-60 дней.

Упаковка и отгрузка

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

Четырехлинейный станок холодной вытяжки и резки подготовлен к отправке на экспорт и имеет защитную упаковку, подходящую для транспортировки на большие расстояния. Метод упаковки должен учитывать размеры машины, электрического шкафа, гидравлических или пневматических компонентов, а также чувствительных к коррозии поверхностей.

Перед отправкой покупатель должен подтвердить упаковочный лист, размеры машины, точки подъема, электрические требования, чертежи фундамента, запасные части и документацию по установке. Эта информация особенно важна для FR-25, поскольку его стандартные размеры составляют примерно 12 000 × 2 900 × 1 500 мм.

Часто задаваемые вопросы

1. Как мне выбрать между гидравлической моделью FR-16, пневматической FR-16 и пилорезной моделью FR-25?

Основными факторами выбора являются диаметр трубы или прутка, прочность материала, количество линий и метод резки. Гидравлический станок FR-16 подходит для двухлинейного производства диаметром до 15 мм, где предпочтительна гидравлическая резка. FR-16 Pneumatic поддерживает 2 линии диаметром до 15 мм или 4 линии диаметром до 12 мм, что делает его подходящим, когда более высокая производительность более важна. Пила FR-25 обеспечивает тяговое усилие до 50 кН и обрабатывает изделия диаметром до 25 мм, при этом распиловка подходит для применений, требующих механической пилы, а не гидравлической или пневматической резки.

2. Может ли машина одновременно тянуть и резать две или четыре трубы?

Да. Гидравлические модели FR-16 и FR-25 Saw Cutting сконфигурированы для двухлинейного производства, а пневматическая модель FR-16 может быть сконфигурирована для двух- или четырехлинейного производства. Конфигурация с 4 линиями увеличивает производительность, когда диаметр трубы и требуемое усилие волочения находятся в пределах рабочего диапазона машины. Это не просто вопрос добавления новых строк; установка матрицы, материал, уменьшение диаметра и доступное усилие волочения должны соответствовать производственным требованиям.

3. Какая информация необходима для выбора правильной конфигурации машины и чертежа?

Укажите марку материала, начальный наружный диаметр, конечный диаметр, тип трубы или стержня, толщину стенки, если применимо, требуемую готовую длину, требуемую дневную или ежемесячную производительность и необходимое количество производственных линий. Для труб также важны состояние материала и режим обжатия, поскольку чрезмерное обжатие за один проход может увеличить усилие волочения и повлиять на качество поверхности. Эти параметры используются для определения подходящей модели, расположения матрицы, силы волочения и конфигурации резки.

4. Насколько точна резка фиксированной длины?

Длина резки контролируется с помощью системы ПЛК станка вместе с определением длины и последовательностью подачи или вытягивания. Фактическая точность резки зависит от эластичности материала, прямолинейности, условий волочения, метода резки и настройки станка. Для таких применений, как трубы или компоненты HVAC, требующие постоянной длины сборки, окончательный допуск должен быть подтвержден на основе фактического материала и целевой длины перед заказом, а не полагаться на общий показатель точности.

5. Может ли машина обрабатывать нержавеющую сталь, углеродистую сталь, медь и алюминий?

Да, машину можно настроить для обработки различных металлических изделий, включая углеродистую, легированную, нержавеющую сталь, медь и алюминий. Однако не следует считать, что одна и та же конфигурация подходит для каждого материала. Нержавеющая сталь и высокопрочные сплавы обычно требуют большей силы волочения и более тщательного контроля обжатия, тогда как для меди и алюминия могут потребоваться разные материалы штампов и условия смазки для защиты поверхности. Поэтому марку и размер материала следует подтвердить при выборе машины.

6. Включает ли машина наведение или требуется отдельная указательная машина?

Четырехлинейный станок холодного волочения и резки в первую очередь предназначен для объединения холодного волочения с автоматической резкой фиксированной длины. Если входящая труба или стержень не может быть вставлена ​​непосредственно через волочильную матрицу, перед волочением может потребоваться заточка или подготовка концов. Необходимость в отдельном указывающем станке зависит от исходного материала, конечного состояния и конструкции штампа. Весь процесс можно оценить, предоставив заказчику образцы сырья и график чертежей.

7. Чем отличается гидравлическая, пневматическая и пильная резка?

Гидравлическая и пневматическая резка подходит для автоматизированного производства фиксированной длины, где требуется быстрый цикл и интеграция с последовательностью вытяжки. Пневматическая резка особенно полезна в четырехлинейной конфигурации FR-16, где производительность является приоритетом. Пильная резка обеспечивает другой метод резки и используется в модели FR-25, которая имеет более высокую тяговую силу и поддерживает изделия большего размера до Ø25 мм. Лучший вариант зависит от материала, диаметра, требований к торцевой поверхности и последующей обработки.

8. Что я должен подтвердить перед размещением заказа?

Перед заказом подтвердите материал и размеры изделия, уменьшение чертежа, готовую длину, требуемую производительность, количество одновременных линий, метод резки, электрические требования, условия установки и требования к автоматизации. Для экспортных проектов также подтвердите согласованные Инкотермс и порт отгрузки, график поставки, комплект запасных частей, метод ввода в эксплуатацию и применимые требования безопасности или электрооборудования, такие как документация CE. Если предъявляются строгие требования к размерам или поверхности, рекомендуется предоставлять реальные образцы труб или прутков.

Отправить запрос
Контакты
  • Адрес

    NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай

  • Электронная почта

    frsale@dgfangrong.com

Расскажите нам о вашем материале, характеристиках продукции, производственном процессе и требованиях к оборудованию. FangRong может обсудить подходящие машины холодной вытяжки, волочильные матрицы, правильные машины и индивидуальные решения для вашего применения.
Рейтинг:
5.0
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать