Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
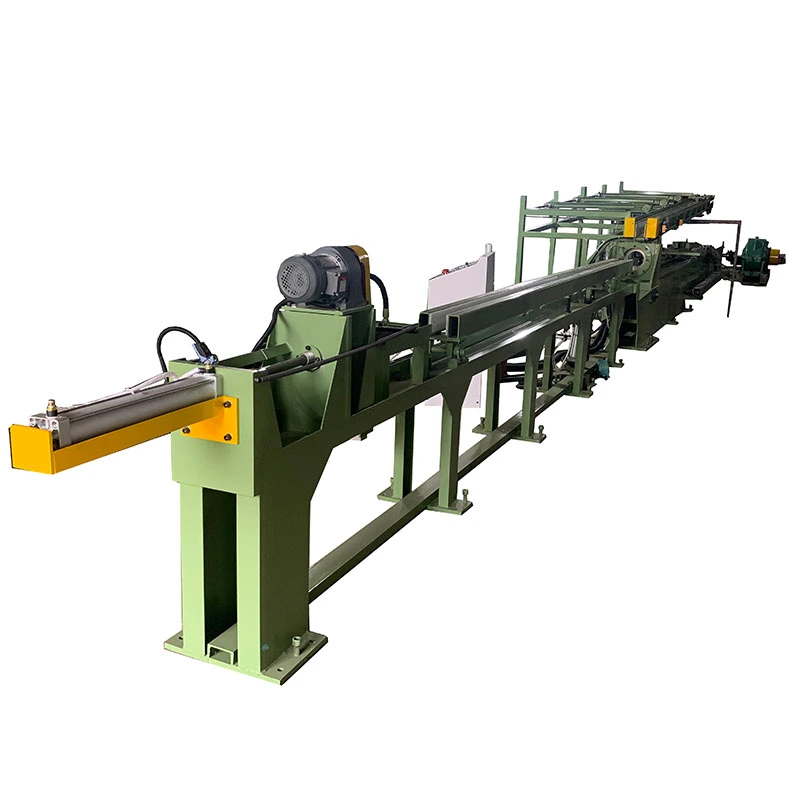
The Четырехвалковая волочильная машинапредназначен для холодного волочениянаправляющие, ползуны и стальные профили специальной формы. С привлечением сил300–750 кНи ускоряется до13 м/мин, обрабатывает S55C, 20CrMo и подобные стали с пределом прочности до 900 МПа.двухцепной привод, пневматическая зажимная каретка, регулируемый держатель матрицы и жесткая С-образная рама обеспечивают стабильное волочение и прямолинейность заготовки.≤1 мм/м. Сенсорное управление ПЛК поддерживает точную регулировку скорости. Подходит длястроительная техника, средства автоматизации и прецизионные стальные профили.
The Четырехвалковая волочильная машинапредставляет собой стан холодной вытяжки с цепным приводом, предназначенный для прецизионного волочения стальных профилей специальной формы, включая направляющие, ползуны, асимметричные профили и другие профили некруглой формы. Заготовка предварительно заостряется на переднем конце и протягивается через прецизионную волочильную матрицу или прокатную матрицу, уменьшая площадь поперечного сечения и одновременно контролируя готовый профиль, размеры и прямолинейность.
В отличие от обычного станка для волочения прутков, используемого в основном для круглых изделий, этот станок предназначен для профилей, где решающее значение имеют выравнивание матрицы, стабильность натяжения и прямолинейность готовой продукции. Сферический держатель матрицы позволяет регулировать угол матрицы во время настройки, обеспечивая дополнительные средства коррекции прямолинейности вытянутого участка.
Стандартный ассортимент включает модели FR-30, FR-45 и FR-65 с номинальным усилием тяги 300 кН, 450 кН и 650 кН соответственно. В FR-65 используется двухцепной привод для приложений с более высокими нагрузками, а в FR-30 и FR-45 используются одноцепные конфигурации.
Машина сочетает в себе контролируемое тянущее усилие, прецизионное управление матрицей и автоматизированную погрузочно-разгрузочную работу в одном цикле волочения.
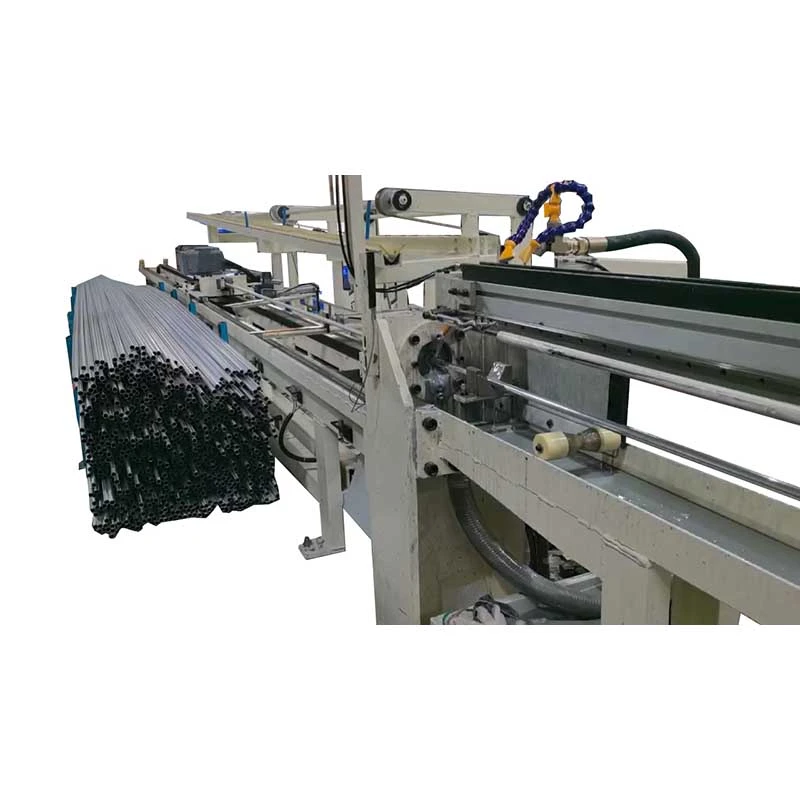
1. Загрузка материала— Стальные стержни или профили специальной формы, такие как S55C и 20CrMo, загружаются на штабелирующий стол, обычно с помощью мостового крана. Затем заготовка переносится на подающий роликовый стол и помещается для волочения.
2. Подготовка заготовки и ввод штампа.— Передний конец заготовки заранее заострен, чтобы он мог пройти через отверстие матрицы. Матрица установлена в сферической гильзе. Его коническое отверстие, обычно около 6°, позволяет регулировать держатель матрицы для управления направлением вытяжки.
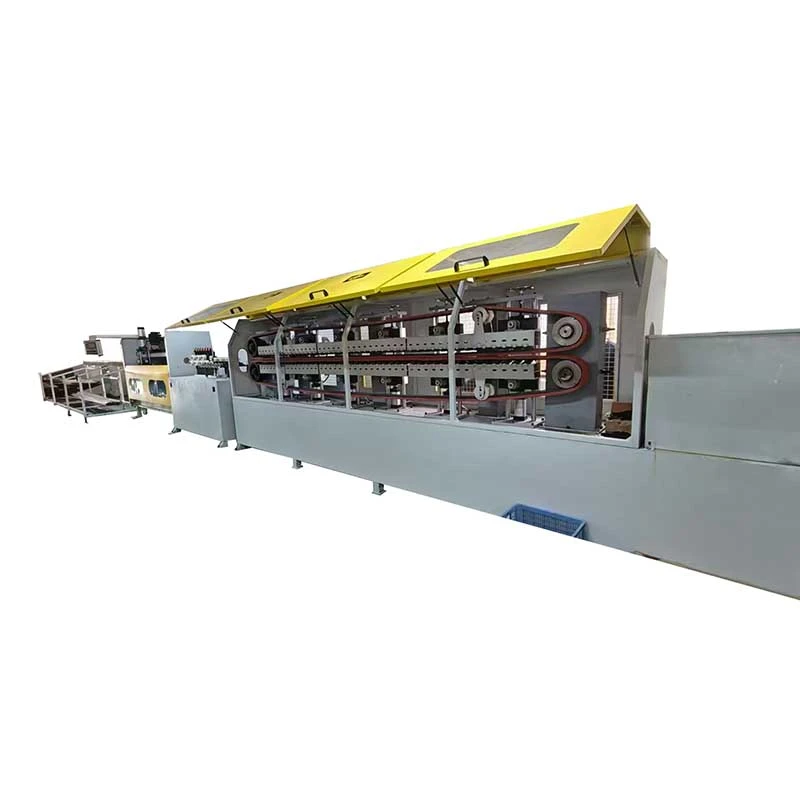
3. Рисование— Каретка захватывает заостренный конец с помощью пневматического зажимного механизма клинового типа. Главный привод, состоящий из двигателя постоянного тока, коробки передач и мощной цепной системы, тянет каретку по прецизионно обработанным направляющим.
4. Контролируемая разгрузка— После завершения хода волочения губки каретки освобождают заготовку. Готовая секция передается на приемное устройство, оснащенное нейлоновыми роликами для уменьшения контактных повреждений. Затем механизм бокового перемещения перемещает продукт от линии вытяжки.
5. Возврат каретки— Чертежная каретка возвращается в исходное положение, позволяя следующей заготовке войти в производственный цикл.
Свободные размеры после горячей обработки— Горячекатаные и прессованные профили могут иметь разброс размеров, что делает их непригодными для точной сборки. Холодное волочение уменьшает поперечное сечение за счет контролируемого отверстия матрицы и обеспечивает более стабильные конечные размеры.
Изменение прямолинейности— Длинные направляющие и асимметричные профили чувствительны к изгибу во время предыдущих производственных и погрузочно-разгрузочных операций. Регулируемый сферический держатель матрицы позволяет операторам компенсировать отклонения направления вытяжки во время настройки.
Состояние поверхности после горячей штамповки— Рисование может улучшить состояние поверхности правильно подготовленной заготовки за счет контролируемого контакта материала с штампом. Однако холодное волочение не удаляет автоматически все поверхностные дефекты, поэтому перед волочением следует устранить окалину, ямки, швы и трещины.
Высокие тянущие нагрузки на длинные профили— Стальные профили специальной формы могут потребовать значительного усилия волочения, особенно при работе с более прочными сплавами или большими обжатиями. Серия FR обеспечивает различную грузоподъемность, а в модели FR-65 используется двухцепной привод для тяжелых условий эксплуатации.
Обработка повреждений после нанесения— Длинные прецизионные секции могут быть поцарапаны или помяты во время разгрузки, если они упадут прямо на металлические поверхности. Нейлоновые ролики и система бокового переноса используются для уменьшения ударов и контакта с поверхностью во время обработки продукта.
ФР-30, FR-45 и FR-65 удовлетворяют различным требованиям к усилию тяги. Выбор модели должен основываться на прочности материала, исходном и конечном поперечном сечении, обжатии за проход и требуемой производительности, а не только на тоннаже.
В FR-65 используются две мощные цепные линии для более равномерного распределения тяговой нагрузки по каретке. В главной цепи используется конструкция с прямыми пластинами с шагом 200 мм. Эта конфигурация предназначена для применений, где сила тяги высока и важна стабильная передача нагрузки.
В держателе матрицы используется сферическая втулка, позволяющая регулировать угол матрицы. Это позволяет операторам точно настраивать направление вытяжки и конечную прямолинейность без необходимости многократного снятия и повторной установки штампа.
В каретке используется пневматический зажимной механизм клинового типа для захвата заостренного конца заготовки. После рисования челюсти автоматически освобождаются для разгрузки и возврата каретки.
Рама типа С сварена из конструкционной стали и перед механической обработкой снимается напряжение. Направляющие поверхности, монтажные поверхности и соответствующие базовые плоскости обрабатываются для обеспечения выравнивания, необходимого для перемещения каретки и позиционирования штампа.
Чертежная каретка приводится в движение двигателем постоянного тока и мощной коробкой передач. В зависимости от модели используются приводы постоянного тока Parker или Siemens. Управление переменной скоростью позволяет регулировать скорость волочения в соответствии с требованиями к заготовке и процессу.
После волочения заготовка передается на приемное устройство, оснащенное нейлоновыми роликами. Механизм боковой передачи цепного типа затем перемещает готовую секцию от машины, сокращая ручную работу между циклами волочения.
В основании машины имеются герметичные сварные пластины, которые могут собирать волочильную смазку и предотвращать ее распространение непосредственно на пол цеха. Такое расположение также упрощает очистку вокруг линии рисования.
Электрическая система использует управление на базе ПЛК с сенсорным экраном HMI для управления машиной, настройки параметров, мониторинга и сигналов, связанных с безопасностью. Ручной и автоматический режимы работы могут быть настроены в зависимости от производственного процесса.
В держателе штампа можно разместить штампы из карбида вольфрама и прокатные штампы, что позволяет подобрать конфигурацию инструмента в соответствии с материалом заготовки, геометрией профиля и требованиями к обжатию.
Выбирайте волочильную машину в соответствии с фактической силой волочения, а не просто с номинальным размером сечения. Требуемая сила зависит от марки материала, прочности на разрыв, начальных и конечных размеров, обжатия за проход, трения, смазки и геометрии штампа.
Для непрерывного производства обычно предпочтительнее избегать непрерывной работы с абсолютной максимальной силой. Фактическая допустимая рабочая нагрузка должна быть подтверждена расчетом усилий и инженерной оценкой производителя машины.
| Параметр | ФР-65 | ФР-30 | ФР-45 |
| Конфигурация | Двухцепной, однолинейный | Одноцепной, однолинейный | Одноцепной, однолинейный |
| Номинальная сила тяги | 650 кН (65 т) | 300 кН (30 т) | 450 кН (45 т) |
| Максимальная сила вытягивания | 750 кН при 0–13 м/мин | 350 кН при 0–13 м/мин | 550 кН при 0–12 м/мин |
| Номинальная скорость рисования | Примерно 13 м/мин | Примерно 13 м/мин | Примерно 12 м/мин |
| Диапазон скоростей | 0–37 м/мин | 0–19 м/мин | 0–18 м/мин |
| Эффективная длина чертежа | 12 м | 12 м | 12 м |
| Длина кровати | ≤16 м | 25 м в целом | 25 м в целом |
| Главный двигатель | Z4-280-41, 166 кВт, 675/1900 об/мин, постоянный ток | 75 кВт, 1000/2000 об/мин, постоянный ток | 110 кВт, 1000/2000 об/мин, постоянный ток |
| Главная коробка передач | ZFY560, передаточное число 112, входная мощность 185 кВт | ZFY400-112 | ЗФИ500-160 |
| Основная цепь | Прямая пластинчатая цепь для тяжелых условий эксплуатации, шаг 200 мм. | Шаг 180 мм, прямая цепь, 2×2 | Шаг 240 мм, прямая цепь, 2×2 |
| привод постоянного тока | Сименс 6РА80 | Паркер | Паркер |
| ПЛК/ЧМИ | Инновация | Инновация | Инновация |
| Прибл. След | 31 м × 4,1 м | 25 м × 1,8 м | 25 м × 2,1 м |
Материал:Укажите точную марку стали, условия термообработки, предел прочности и предел текучести, если таковые имеются. S55C, 20CrMo и другие легированные стали ведут себя по-разному при холодной деформации.
Начальные и конечные размеры:Для профилей специальной формы предоставьте чертежи, показывающие все важные размеры, а не только номинальное название профиля.
Снижение за проход:Уменьшение необходимо оценивать вместе с прочностью материала и геометрией штампа. Более высокая степень обжатия обычно увеличивает силу вытягивания и может потребовать нескольких проходов или промежуточной термообработки.
Требуемая прямолинейность:Укажите требования к прямолинейности, а также метод измерения и длину изделия. Заявленное значение прямолинейности имеет смысл только тогда, когда определены метод контроля и состояние продукта.
Скорость производства:Соответствующая скорость волочения зависит от материала, типа штампа, смазки, обжатия и требований к поверхности. Максимальная скорость машины не должна автоматически рассматриваться как рекомендуемая производственная скорость.
Тип штампа:Укажите, используется ли в процессе матрица из карбида вольфрама, прокатная матрица или другое приспособление. Тип штампа влияет как на силу вытяжки, так и на состояние поверхности.
Станок подходит для волочения стальных направляющих, ползунов и других секций линейного перемещения, где важны конечная прямолинейность и постоянство размеров.
При производстве направляющих профиль матрицы должен быть рассчитан по фактическому поперечному сечению. Критические размеры, такие как ширина и высота рельса, геометрия канавок, радиус угла и опорные поверхности, должны быть включены в чертеж штампа.
Четырехвалковая волочильная машина может быть сконфигурирована для некруглых стальных профилей, включая асимметричные профили, Т-образные профили, швеллерные профили, угловые профили и формы по индивидуальному заказу, где подходит холодная волочение.
Холоднотянутые профили можно использовать для отдельных конструктивных элементов, шасси, подвески и механических компонентов, где требуются контролируемые размеры и прямолинейность. Пригодность процесса зависит от марки стали и требуемого обжатия.
Область применения включает специальные профили, используемые в строительном оборудовании, направляющих системах, конструктивных узлах и других компонентах машин, где длинные секции требуют контролируемых размеров после горячей прокатки или экструзии.
Станок также можно использовать для изготовления прецизионных прутков и промышленных профилей по индивидуальному заказу, когда требуемое поперечное сечение и свойства материала попадают в диапазон усилий волочения станка.
Направляющие S55C:ФР-65 можно настроить для волочения направляющих в тяжелых условиях, когда требуемое усилие тяги требует двухцепного привода. Сферический держатель матрицы обеспечивает точку регулировки для контроля прямолинейности готовой продукции во время установки.
Профили слайдера 20CrMo:ФР-45 можно рассматривать для изготовления профилей из высокопрочных легированных сталей, когда расчетное усилие волочения остается в пределах возможностей машины. Фактические результаты обжатия и поверхности должны быть проверены в соответствии с состоянием материала, конструкцией штампа и системой смазки заказчика.
FangRong начала свой бизнес по производству оборудования для холодной волочения в 1998 году через совместное предприятие с тайваньским специалистом по волочильному оборудованию и стала полностью принадлежать ей в 2013 году. Компания продолжает концентрироваться на оборудовании для холодной волочения, правки и сопутствующем оборудовании для обработки металлов давлением.
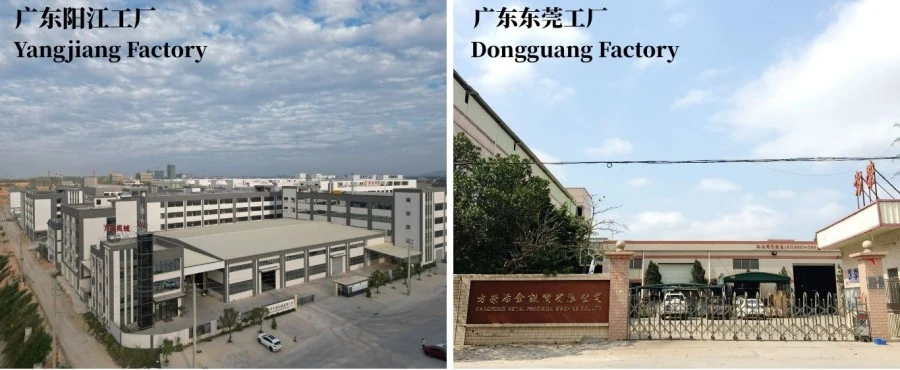
Дунгуаньская компания металлургического оборудования Fangrong, Ltd. и Yangjiang Fangrong Machinery Co., Ltd. поддерживают производство и сборку оборудования. Совокупная годовая производственная мощность составляет более 650 машин.
Оборудование FangRong экспортируется в более чем 70 стран и используется клиентами, работающими со сталью, нержавеющей сталью, медью, латунью, алюминием и специальными сплавами.
Для полного чертежного проекта выбор станка является лишь частью инженерной работы. FangRong может помочь в выборе матрицы, планировании фундамента, шеф-монтаже, вводе в эксплуатацию, обучении операторов, поставке запасных частей и удаленном устранении неполадок.
Дунгуаньская компания металлургического оборудования Fangrong, Ltd.— Расположенное в городе Далан города Дунгуань предприятие специализируется на производстве машин холодной вытяжки, правильного оборудования, резьбонакатных станков и сопутствующего оборудования для обработки металлов давлением.
Янцзян Фанжун Машиностроение Лтд.— Второе предприятие, расположенное в районе Яндун города Янцзян, расширяет производственные мощности и поддерживает более крупные проекты по производству оборудования.
1. Проверка материалов— Листы и профили конструкционной стали проверяются перед изготовлением.
2. Резка и формовка— Каркас и элементы конструкции вырезаны и подготовлены по инженерным чертежам.
3. Сварка каркаса— Рама и основание типа C сварены и проверены перед снятием напряжений.
4. Снятие стресса— Снятие напряжений после сварки выполняется для уменьшения остаточных сварочных напряжений перед прецизионной обработкой.
5. Комплексная обработка— Направляющие поверхности, монтажные поверхности и критические базовые плоскости обрабатываются для обеспечения требуемого выравнивания.
6. Механическая сборка— Редуктор, цепная система, каретка, штамподержатель и приемные механизмы собраны.
7. Электрическая и пневматическая интеграция.— Двигатели, приводы, ПЛК, ЧМИ, датчики и пневматические компоненты подключены и протестированы.
8. Программирование ПЛК— Настроены логика управления, рабочие последовательности, функции контроля и сигналы безопасности.
9. Машинное тестирование— Проверяются движение машины, система волочения, работа каретки, разгрузка, передача и функции управления.
10. Заключительная проверка— Перед отправкой проверяются механическое выравнивание, электрическая безопасность, функции управления и соответствующие характеристики машины.
11. Экспортная упаковка— Перед погрузкой машина защищена от коррозии, ударов и повреждений при транспортировке.
Перед отправкой машину можно проверить на холостом ходу и провести испытания на чертежах в соответствии с согласованной технической спецификацией. Если клиент предоставляет реальные образцы заготовки, можно использовать производственные испытания для проверки силы волочения, движения каретки, скорости, установки штампа, разгрузки и требований к готовой продукции.
Для применений со строгими требованиями к прямолинейности или размерам критерии приемки должны быть определены заранее, включая состояние материала, длину изделия, допуск, метод измерения и количество испытаний.
ИСО 9001:2015— Система менеджмента качества, охватывающая соответствующую деятельность по проектированию, производству, монтажу и обслуживанию. Сертификат № UQ231211R1.
Маркировка CE— Применимое стандартное оборудование серии FR поставляется с документацией CE, соответствующей требованиям безопасности оборудования.
СГС инспекция— Независимые инспекционные услуги могут быть организованы в соответствии с требованиями проекта.
Национальные патенты— FangRong владеет 32 патентами на изобретения и более 100 патентами на полезные модели, охватывающими конструкции оборудования и связанные с ними технологии.
Четырехвалковая волочильная машина подготовлена к транспортировке на большие расстояния и оснащена структурной защитой, защитой от коррозии и упаковкой для конкретных компонентов. Большие секции машин могут быть отправлены в соответствии с окончательной конфигурацией оборудования и требованиями логистики на объекте.
Перед отправкой могут быть предоставлены чертежи фундамента, схемы расположения анкерных болтов, документация на оборудование, электрическая информация и другие документы, связанные с установкой, в соответствии с объемом проекта.
Машина в основном используется для холодной волочения стальных профилей специальной формы, таких как направляющие, ползуны, рельсы и другие профили с некруглым поперечным сечением. Фактическая пригодность зависит от геометрии профиля, марки материала, входных размеров, требуемого обжатия и силы волочения. Для выбора машины и штампа необходимо предоставить образец профиля или подробный чертеж сечения.
Выбор модели должен основываться на расчетной силе вытягивания, а не только на размере профиля. FR-30, FR-45 и FR-65 обеспечивают номинальное усилие тяги 300 кН, 450 кН и 650 кН соответственно, с более высокими максимальными усилиями. При выборе подходящей модели следует учитывать прочность материала, уменьшение поперечного сечения, трение матрицы, скорость волочения и производственные требования.
Сферический держатель матрицы позволяет регулировать положение и угол матрицы в соответствии с фактическим направлением волочения. Это особенно полезно для асимметричных профилей, где небольшие ошибки выравнивания могут привести к неравномерной нагрузке, отклонению размеров или появлению отметин на поверхности. Правильное выравнивание штампа также помогает поддерживать стабильные условия волочения в течение более длительных производственных циклов.
Рисование может улучшить однородность размеров и прямолинейность, но конечный результат определяется не только волочильным станком. Прямолинейность поступающего материала, точность профиля, остаточное напряжение, геометрия штампа, обжатие за проход, центровка станка и параметры чертежа — все это влияет на результат. При соблюдении жестких требований к прямолинейности перед окончательным определением конфигурации машины необходимо проверить требуемое значение с помощью чертежа образца и измерений.
Да, при условии, что профили соответствуют ограничениям по усилию, рабочей длине, каретке и размеру матрицы. Для разных профилей обычно требуются специальные волочильные штампы или инструменты, в то время как один и тот же волочильный стан можно использовать для нескольких продуктов. При частой смене продукции при выборе станка также следует учитывать доступность держателя матрицы и время смены инструмента.
Наиболее полезная информация включает в себя марку материала, входящие размеры профиля, готовые размеры, чертеж профиля или сечение CAD, начальную и конечную длину, требуемое уменьшение, целевую прямолинейность и состояние поверхности, количество продукции и предпочтительную скорость волочения. Эти параметры позволяют оценить необходимое усилие волочения, конфигурацию матрицы, модель машины и вспомогательную систему перемещения перед составлением предложения.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта