Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
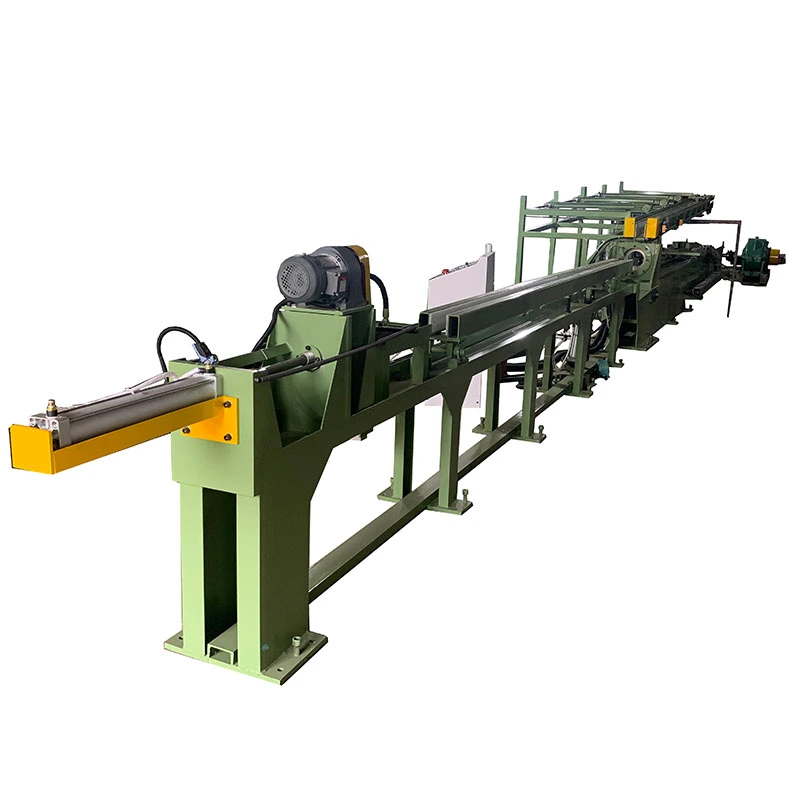
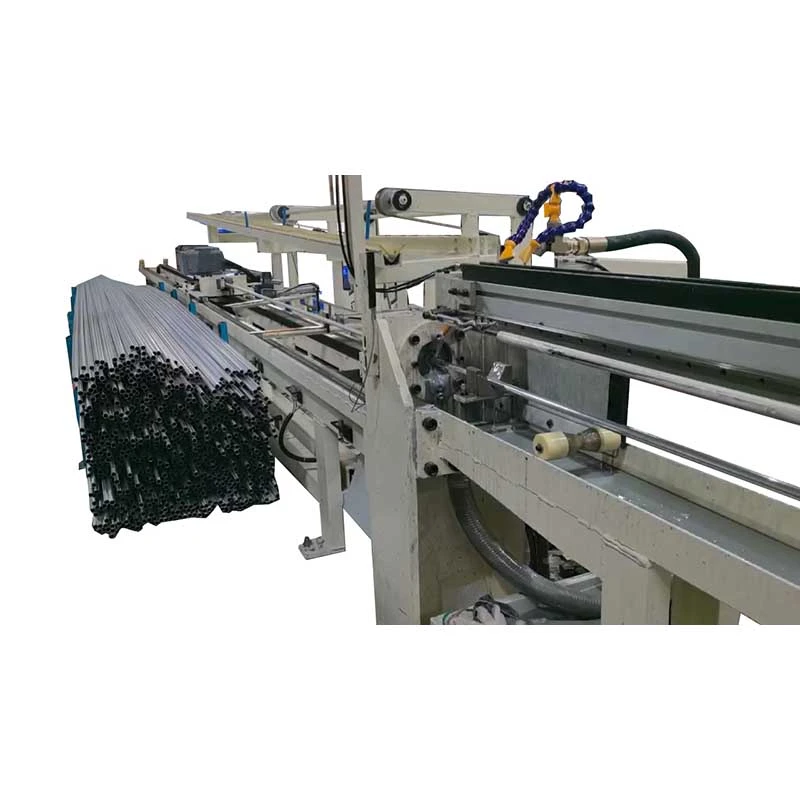
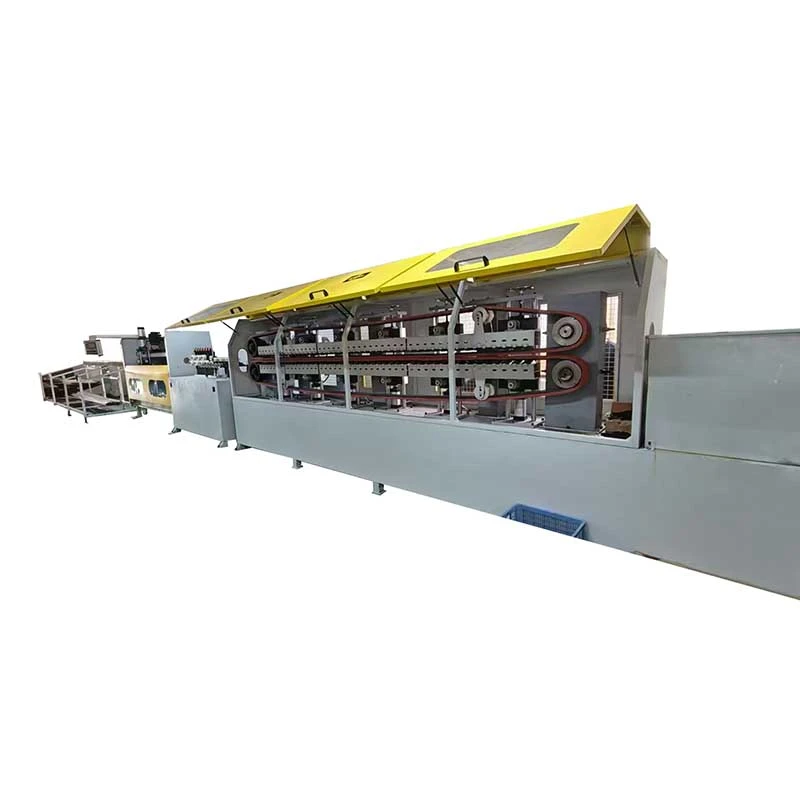
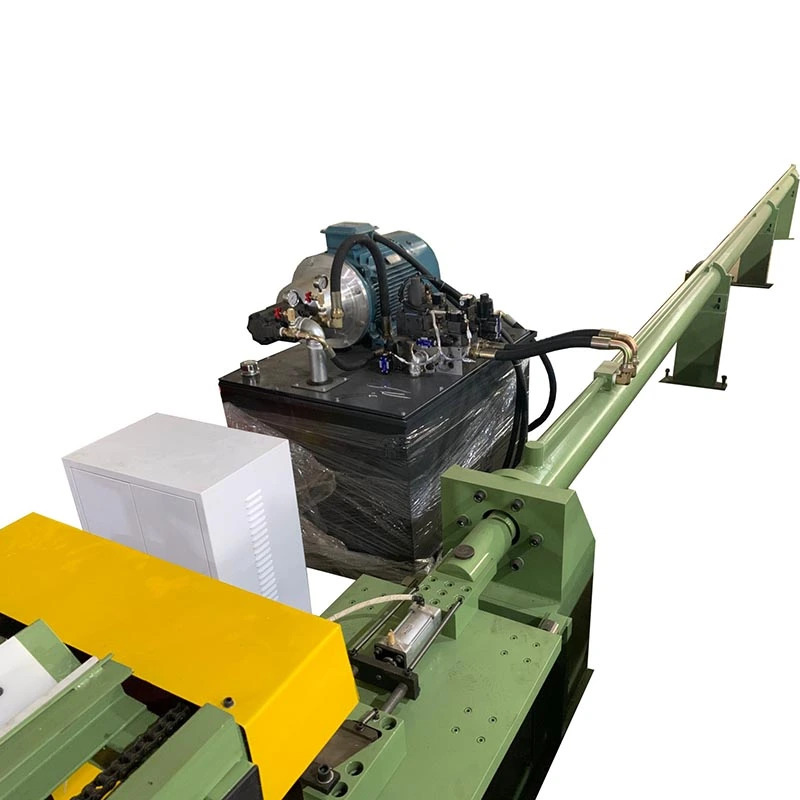
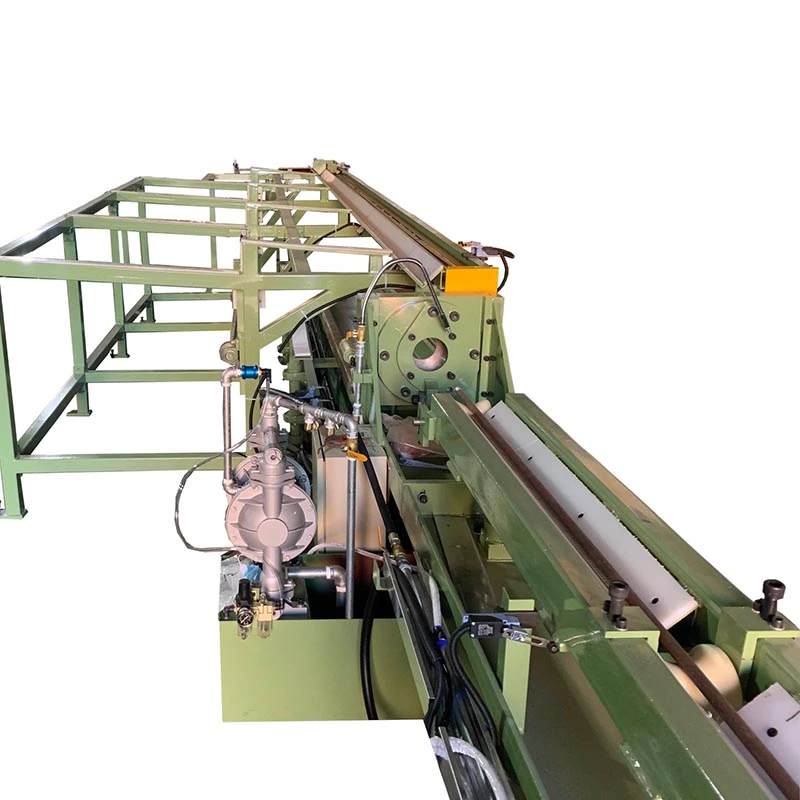
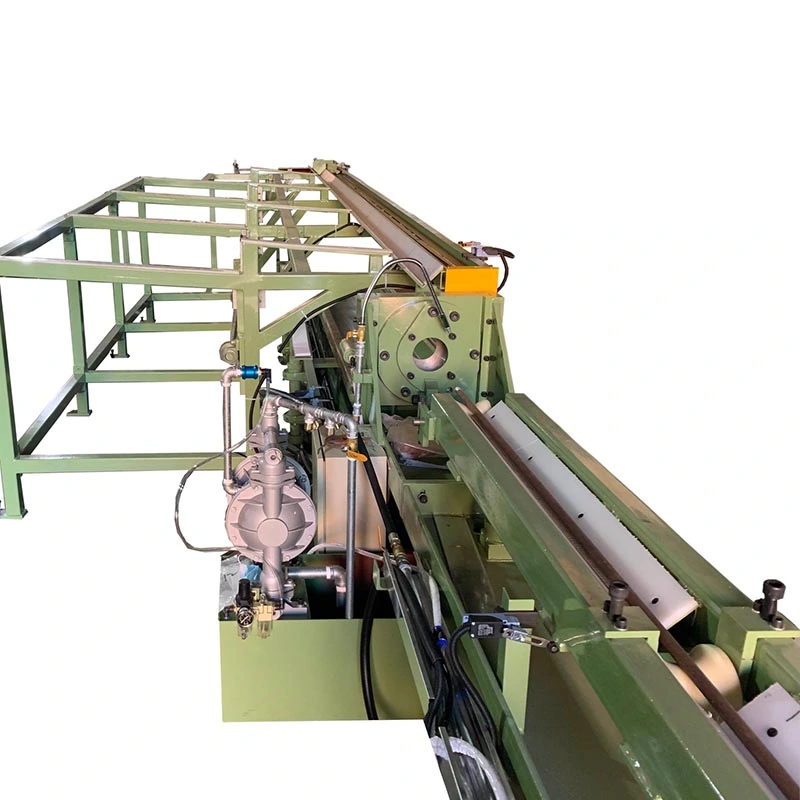
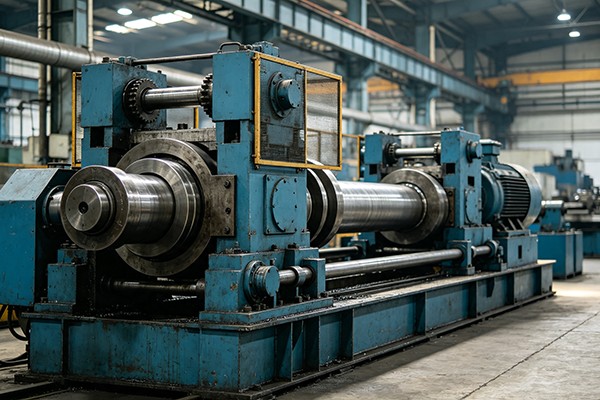
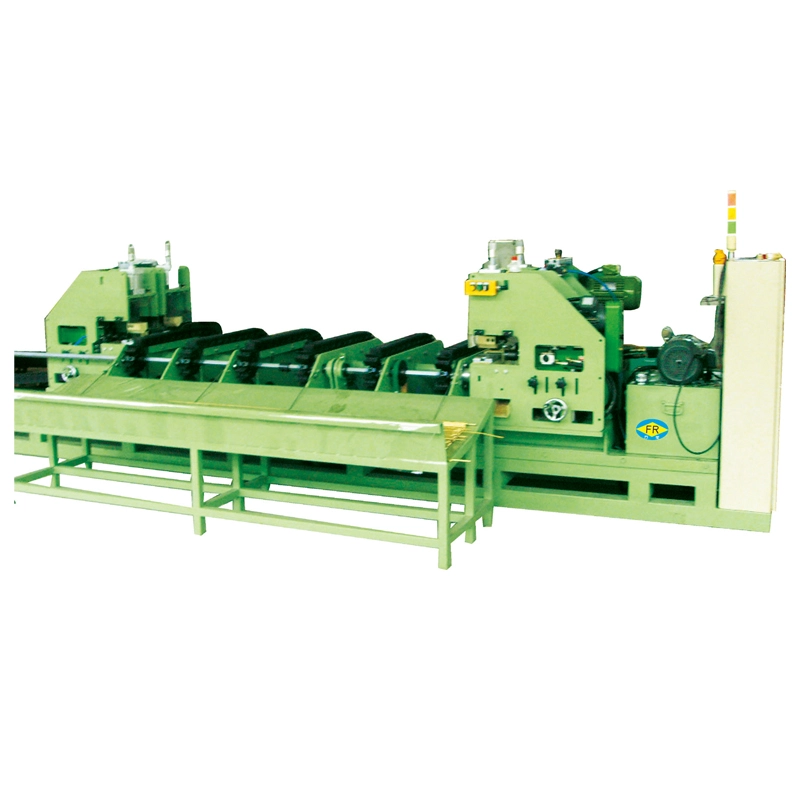
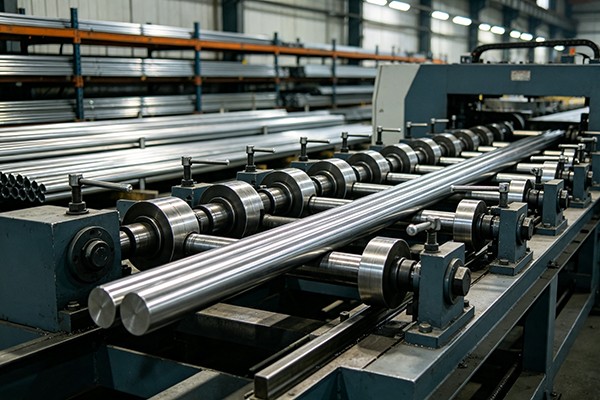
The Нестандартная гидравлическая машина холодной вытяжкипредназначен для формированиясложные некруглые профиликоторые требуют высокой силы вытяжки и контролируемой деформации, включая квадратные, прямоугольные, шестиугольные, восьмиугольные, овальные, швеллерные, угловые, Т-образные сечения и нестандартные асимметричные формы. Гидравлический привод обеспечиваетСила тяги 50–20 000 кНс ударами до25 м, что позволяет формовать большие или высокопрочные трубы и цельные стержни за один проход холодной вытяжки. Прецизионные штампы контролируют геометрию профиля, четкость углов и точность размеров, что делает процесс подходящим для профилей из стали, нержавеющей стали, меди, алюминия и специальных сплавов, где обычная прокатка не может обеспечить требуемый профиль.
Гидравлическая машина холодной волочения нестандартной формы представляет собой волочильный стан с гидравлическим приводом, разработанный специально для производства некруглых металлических профилей, включая квадратные, прямоугольные, шестиугольные, восьмиугольные, овальные, швеллерные, угловые, Т-образные и нестандартные асимметричные профили, из круглых труб или цельных пруток за один проход холодной волочения. В отличие от волочильных станков общего назначения, которые производят круглые профили, это оборудование включает в себя специализированные системы штампов и прецизионные каретки, которые поддерживают сложную геометрию поперечного сечения на протяжении всего процесса волочения.
Машина работает, протягивая заостренную заготовку через прецизионно обработанную матрицу с некруглым отверстием. Когда материал проходит через матрицу, он пластически деформируется, чтобы соответствовать геометрии полости матрицы, уменьшая площадь поперечного сечения и одновременно изменяя его форму. При волочении труб внутренняя оправка или оправка контролируют распределение толщины стенки по нерегулярному сечению. Гидравлический привод обеспечивает плавное приложение усилия без вибрации, что критически важно для поддержания острых углов и постоянной толщины стенок в сложных секциях.


Горячекатаные или экструдированные некруглые профили имеют фундаментальные ограничения: большие допуски на размеры (обычно ±0,5 мм или хуже), поверхности, покрытые окалиной, требующие тщательной очистки, обезуглероживающие слои, которые ухудшают свойства поверхности, и непостоянные механические свойства по всему сечению. Каждый из альтернативных методов имеет свои недостатки: горячая прокатка не может обеспечить жесткие допуски по радиусам углов и плоскостности; холодная прокатка ограничивается однородными сечениями и оставляет остаточные напряжения; экструзия позволяет получить сложные формы, но при значительно более высоких затратах и более низких темпах производства.
Холодное волочение решает эти ограничения за счет принципиально иного механизма деформации. Сочетание геометрии матрицы и контролируемого сжатия заставляет материал течь в полость матрицы под действием сжимающих и растягивающих напряжений. Это производит:
- Жесткий контроль размеров: Допуски до ±0,05 мм по критическим размерам.
- Превосходное качество поверхности: Гладкие поверхности без накипи, готовые к прямому использованию.
- Улучшенные механические свойства: Холодная обработка повышает предел текучести и твердость, сохраняя при этом пластичность.
- Острые, четко выраженные углы: В отличие от горячеформованных профилей с закругленными углами, холоднотянутые профили сохраняют точную геометрию углов, необходимую для структурной целостности и сборки.
- Постоянная толщина стенок: Равномерное распределение материала обеспечивает предсказуемую производительность под нагрузкой.
За 26 лет производства оборудования для холодной волочения с 1998 года компания FangRong разработала решения для тысяч применений нестандартных сечений. Наши нестандартные гидравлические машины холодной волочения производят профили от небольших прецизионных профилей толщиной менее 10 мм до крупных конструкционных профилей, превышающих 300 мм, из углеродистых, легированных, нержавеющих сталей, алюминия, меди, титана и специальных сплавов. Каждая машина включает в себя инженерные знания, накопленные более чем 10 000 клиентов из более чем 70 стран, в том числе более 5 000 сталелитейных заводов, более 2100 переработчиков нержавеющей стали, более 1800 производителей меди, более 700 производителей алюминия и более 500 клиентов по титану и специальным сплавам.
1. Прецизионный контроль некруглой геометрии
Предварительно напряженная рама и жесткая направляющая каретка обеспечивают идеальное выравнивание матрицы на протяжении всего хода, что крайне важно для поддержания сложной геометрии поперечного сечения. В отличие от цепных или механических волочильных станков, которые могут испытывать отклонения в центровке, гидравлическая система поддерживает постоянное выравнивание вектора силы. Острые, четко очерченные углы сохраняются — секции горячей штамповки не могут сравниться с такой точностью.
2. Гидравлическая мощность с передачей силы без вибрации.
Гидравлические цилиндры обеспечивают плавное и бесступенчатое приложение усилия, исключая следы вибрации и дефекты поверхности, характерные для механических или цепных систем. Это особенно важно для сечений неправильной формы, где неравномерное распределение сил может привести к деформации, изменению толщины стенок или скруглению углов.
3. Возможность широкого профиля сечения.
Поддерживаются квадратные, прямоугольные, шестиугольные, восьмиугольные, овальные, эллиптические, швеллерные, угловые, Т-образные и пользовательские асимметричные профили. Системы смены штампов обеспечивают быстрое переключение профилей, что делает машину подходящей как для крупносерийного производства, так и для гибкости цеха.
4. Возможность многопроходного рисования.
Сложные сечения, требующие значительного обжатия, можно вытягивать за несколько проходов с промежуточной термообработкой. Каждый проход постепенно улучшает размеры и механические свойства. Гидравлическая система поддерживает постоянное усилие независимо от последовательности проходов.
5. Контроль толщины стенок труб.
При волочении труб системы внутренней оправки или плавающей пробки контролируют распределение толщины стенки по нерегулярным секциям. Критически важно для применений, где равномерная толщина стенок определяет номинальное давление или характеристики конструкции.
6. Варианты интегрированной производственной линии
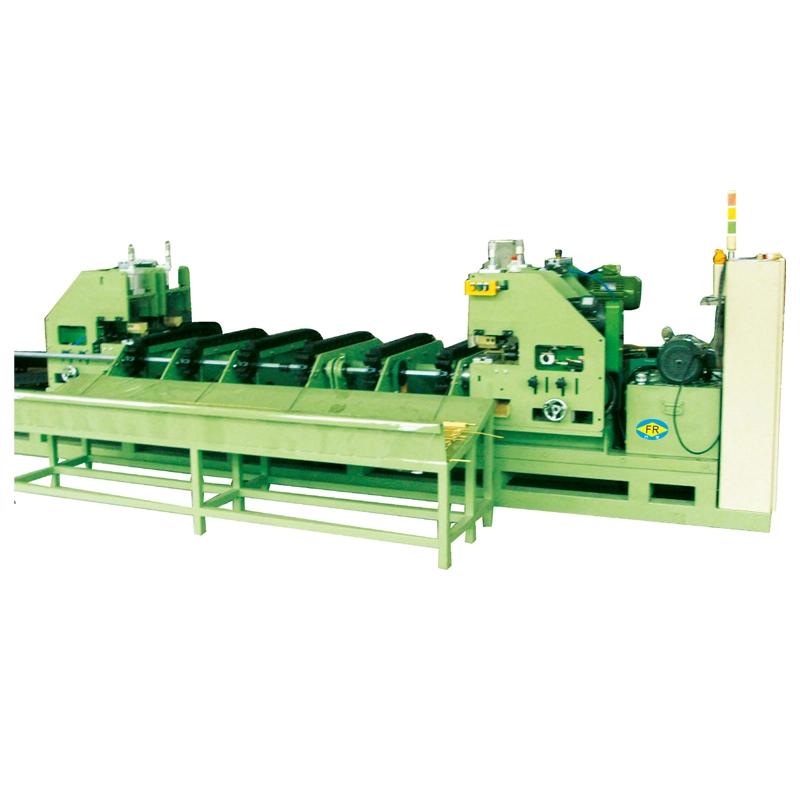
Дополнительные поточные системы включают в себя наведение (уменьшение напора), выпрямление и резку по длине, создавая полную производственную линию от сырья до готовых секций за один проход.
7. Универсальность материалов
Обрабатывает углеродистую сталь (низко/средне/высокоуглеродистую, легированную, HSLA), нержавеющую сталь, алюминий, медь, латунь, титан, никелевые сплавы и специальные металлы. Сила и скорость волочения регулируются в соответствии с характеристиками деформации конкретного материала.
8. Управление ПЛК с регистрацией технологических данных
Программируемый логический контроллер с ЧМИ обеспечивает точное программирование параметров и мониторинг в реальном времени. Регистрация данных поддерживает отслеживание качества и оптимизацию процессов, что крайне важно для операций, сертифицированных по стандарту ISO9001.
Выбор правильной модели требует соответствия мощности машины вашим конкретным производственным требованиям. Ключевые параметры выбора включают в себя: усилие волочения (определяется уменьшением площади поперечного сечения и пределом текучести материала), максимальный размер сечения (определяется размерами полости штампа и отверстием каретки), длину хода (определяется длиной готового изделия) и скорость волочения (влияет на производительность и качество отделки поверхности). Для неправильных сечений требования к эффективной силе вытягивания обычно выше, чем для круглых сечений эквивалентной площади, из-за дополнительной работы по деформации, необходимой для изменения формы углов и сохранения геометрии.
Наши нестандартные гидравлические машины холодной волочения имеют усилие от 50 до 20 000 кН, ход до 25 м и скорость до 30 м/мин. Все характеристики настраиваются. Для размеров сечения обратитесь к максимальному диаметру описанной окружности — наименьшему кругу, охватывающему неправильную секцию.
| Параметр модели/технологии | ФР-2Т | ФР-5Т | ФР-10Т | ФР-15Т | ФР-20Т | ФР-30Т | ФР-50Т | ФР-70Т |
| Макс. Сила рисования (кН) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Скорость рисования (м/мин) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Эффективная длина готовой трубы (м) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Нарисованный диапазон наружного диаметра готовой трубы (мм) | φ5макс | φ25макс | φ50макс. | φ60макс. | φ70макс | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Макс. Толщина готовой трубы (мм) | 1,5 мм | 2 мм | 3 мм | 4 мм | 5 мм | 6 мм | 8 мм | 10 мм |
| Главный масляный цилиндр (мм) | φ63*φ35 | φ80*φ45 | φ125*φ70мм*3200мм | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Количество системных станций | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Рабочее давление системы (МПа) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Макс. Давление системы (МПа) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Главный масляный насос (ручной регулируемый плунжерный насос) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Главный двигатель (КВТ) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Габаритные размеры (Ш×В×Д)(м) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Вес (т) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Пользовательские характеристики доступны по запросу. Размер сечения относится к максимальному диаметру описанной окружности.
- Детали шасси, каркасы безопасности, детали подвески: Квадратные и прямоугольные секции с малыми радиусами углов для обеспечения структурной целостности.
- Рулевые колонки, карданные валы: Шестиугольные и шлицевые профили, требующие точного контроля размеров.
- Трубки охлаждения аккумулятора: Тонкостенные секции овальной и прямоугольной формы с одинаковой толщиной стенок для управления температурным режимом.
Случай: Поставщик автомобильной продукции первого уровня заменил горячекатаные прямоугольные трубы на холоднотянутые профили в компоненте подвески. Улучшены допуски на размеры, что исключает операцию вторичного фрезерования. Себестоимость производства снижена.
- Направляющие, компоненты конвейера: Прецизионные квадратные и прямоугольные стержни для систем линейного перемещения.
- Рамы машин, гидравлические линейные механизмы: Толстостенные прямоугольные и нестандартные профили для несущих конструкций.
- Телескопические компоненты: Вложенные квадратные и прямоугольные секции с контролируемым зазором.
Случай: Производитель гидроцилиндров вытягивает квадратные трубы 80×80 мм из круглых труб с внешним диаметром 89 мм для корпусов цилиндров. Обработанная поверхность исключает хонингование, экономя 15 минут обработки на цилиндр.
- Рамы прицепов, стеллажные системы: Высокопрочные прямоугольные и швеллерные профили.
- Конструктивные элементы самолета: Нестандартные профили из титана и легированной стали, предъявляющие строгие требования к размерам и механическим свойствам.
- Компоненты грузового контейнера: Стандартизированные квадратные и прямоугольные сечения.
- Мебель в индустриальном стиле: Точные геометрические профили, требующие эстетичного качества поверхности.
- Офисные и торговые витрины: Декоративные профили с индивидуальным поперечным сечением.
- Трубки теплообменника: Овальные и сплющенные трубки для увеличения площади поверхности теплопередачи.
- Компоненты ветряных турбин: Конструктивные профили с высоким соотношением прочности и веса.
Компания FangRong была основана в 1998 году и уже 26 лет специализируется на оборудовании для холодной волочения. Компания возникла в результате партнерства совместного предприятия с тайваньским производителем с более чем 30-летним опытом работы с машинами холодной волочения, а в 2013 году перешла в полную собственность. Эта инженерная линия означает, что наши машины воплощают в себе десятилетия знаний о процессах холодной волочения - не только механическое проектирование, но и металлургическое понимание того, как различные материалы ведут себя при деформации.
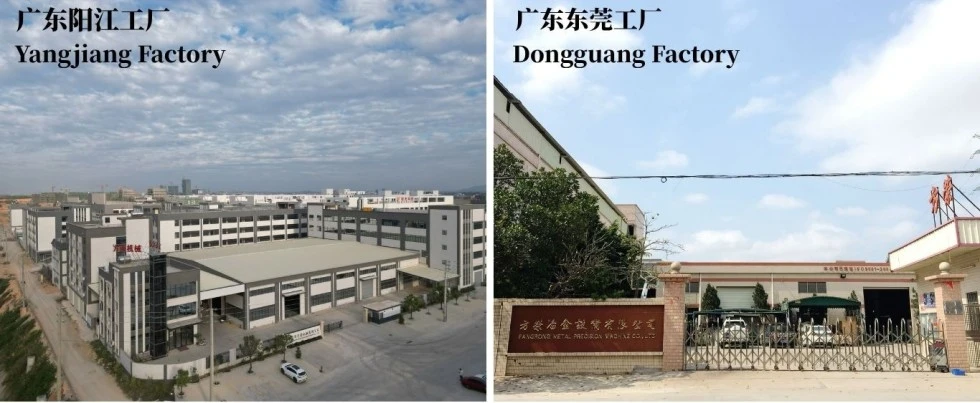
Два завода: Dongguan Fangrong Metallurgical Equipment Co., Ltd. и Yangjiang Fangrong Machinery Co., Ltd. Годовая производственная мощность: более 650 машин. Среднегодовой оборот: 45 миллионов юаней. Работа на двух объектах обеспечивает параллельное производство и более быструю доставку.
Экспортируется в более чем 70 стран. Более 10 000 клиентов: более 5 000 сталелитейных заводов, более 2 100 переработчиков нержавеющей стали, более 1 800 производителей меди, более 700 производителей алюминия, более 500 клиентов по титану и специальным сплавам. Эта шкала обеспечивает инженерную обратную связь, с которой не может сравниться ни один мелкий производитель.
Каждая нестандартная гидравлическая машина холодного волочения перед отправкой проходит испытания под полной нагрузкой: работа на холостом ходу в течение 30 минут, затем постепенная нагрузка до номинальной мощности. Проверка размеров до ±0,02 мм. Контролируемая температура масла не должна превышать 60 ℃ при полной нагрузке. Гидравлическая система проверена под давлением на герметичность.
Услуги по монтажу, пуско-наладке, обучению операторов, техническому обслуживанию и ремонту. Глобальная сеть сервисных партнеров для местной поддержки и запасных частей.
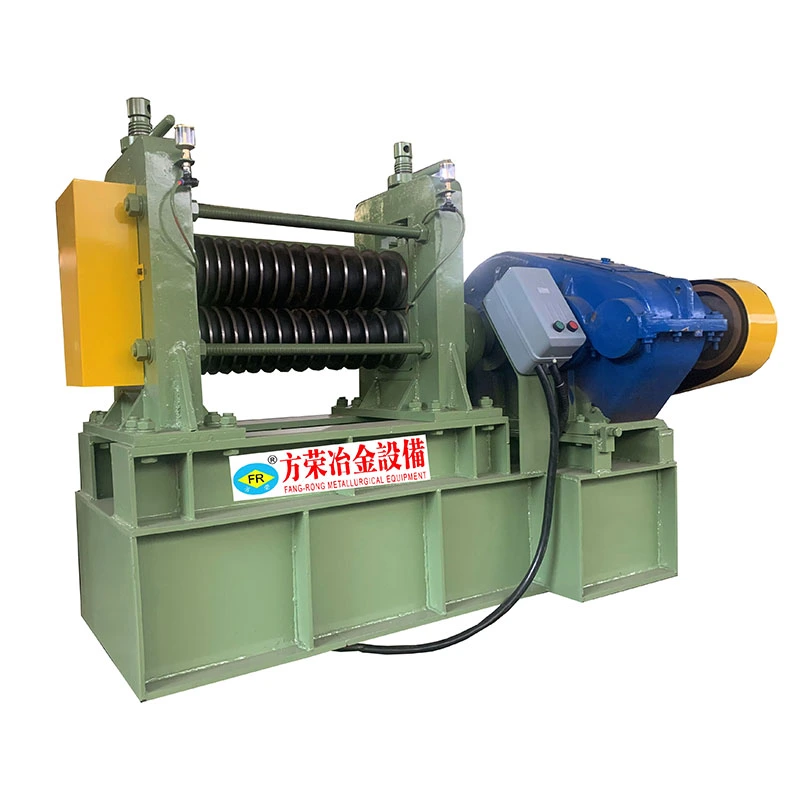
Дунгуаньская компания металлургического оборудования Fangrong, Ltd.-- Штаб-квартира и основная производственная база в городе Далан, город Дунгуань. Специализируется на машинах холодной вытяжки, правильных машинах и резьбонакатном оборудовании.
Янцзян Фанжун Машиностроение Лтд.-- Вторичное предприятие в районе Яндун города Янцзян расширяет производственные мощности и обеспечивает более быструю доставку.
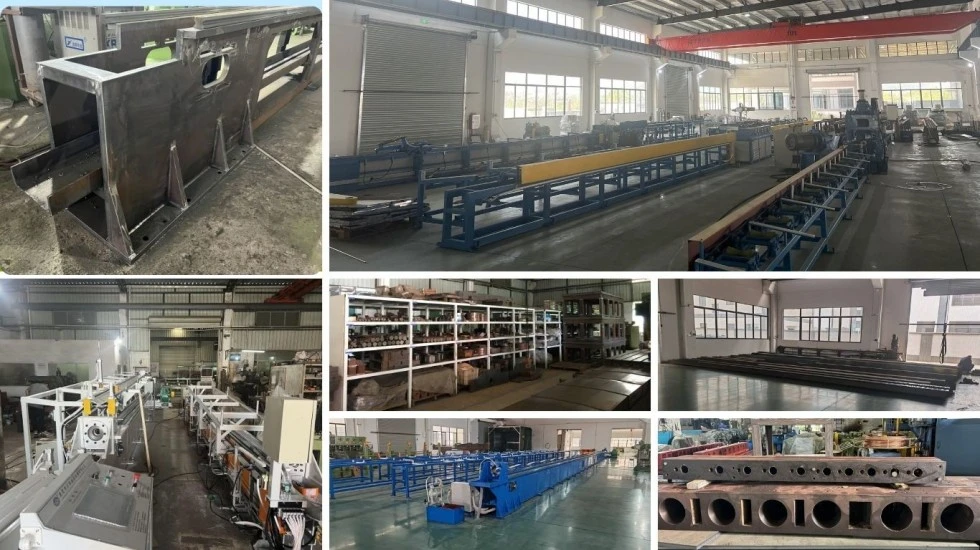
1. Заказ и инжиниринг-- Каждая машина спроектирована с учетом требований конкретного клиента, материалов и производственных целей.
2. Закупка материалов и проверка-- Все сырье от квалифицированных поставщиков с входным контролем.
3. Прецизионная обработка-- Важные компоненты: главный цилиндр, тяговая тележка, держатель матрицы, предварительно напряженная рама, направляющие. Прямолинейность направляющей ≤0,5 мм по всей длине.
4. Гидравлическая система в сборе-- Силовые агрегаты, интегральные блоки картриджных клапанов, системы управления собраны и испытаны.
5. Сборка-- Механизм подачи, система зажима, дополнительные устройства для выпрямления и резки.
6. Окончательная сборка-- Механические, гидравлические и электрические системы интегрированы.
7. Интеграция ПЛК и управления-- Программирование и установка интерфейса HMI.
8. Тестирование с полной нагрузкой-- Каждая машина: работа на холостом ходу 30 минут, постепенная загрузка до номинальной мощности, проверка размеров, контроль температуры масла (≤60 ℃).
9. Проверка качества-- Проверка соответствия ISO9001: 2015.
10. Упаковка и отгрузка-- Надежная упаковка для международной доставки с экспортной документацией.
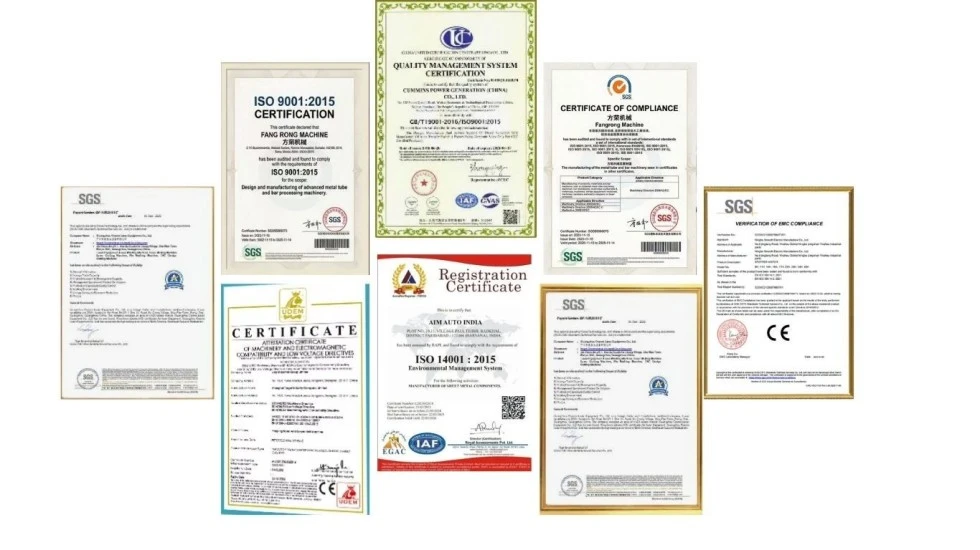
ISO9001:2015 Система менеджмента качества-- Номер сертификата: UQ231211R1. Охватывает проектирование, закупки, производство и послепродажное обслуживание.
Сертификация CE-- Соответствует Европейской директиве по машинному оборудованию 2006/42/EC. Включает двуручное управление, световые завесы безопасности, блокируемые ограждения.
Сертификация СГС-- Независимая проверка качества продукции и производственных процессов.
Национальные патенты-- 32 патента на изобретения + более 100 патентов на полезные модели, защищающие запатентованные технологии в гидравлических системах, конструкции штампов, автоматическом управлении и конструкции машин. Представитель: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Квадратные, прямоугольные, шестиугольные, восьмиугольные, овальные, эллиптические, швеллерные, угловые, Т-образные и нестандартные асимметричные профили. Смена матрицы позволяет быстро переключаться между профилями. Для трубных секций распределение толщины стенок контролируют внутренние оправки.
Холодное волочение обеспечивает допуски до ±0,05 мм по критическим размерам. Острые углы сохраняются — секции горячей штамповки не могут соответствовать такой точности.
Углеродистая сталь (низко/средне/высокоуглеродистая, сплав, HSLA), нержавеющая сталь, алюминий, медь, латунь, титан, никелевые сплавы и специальные металлы.
| Аспект | Холодный рисунок | Горячая прокатка |
| Размерный допуск | ±0,05 мм | ±0,5 мм |
| Чистота поверхности | Без масштаба | Накипь присутствует, требуется очистка |
| Угловая геометрия | Резкий, определенный | Закругленный |
| Механические свойства | Улучшено за счет упрочнения | В прокатном виде, более низкая прочность |
| Обезуглероживание | Удаляется поверхностным сдвигом | Имеется, необходимо обработать |
Требуемая сила = уменьшение площади поперечного сечения × предел текучести материала × коэффициент деформации (1,2–1,5 для неровных сечений). Мы предоставляем расчеты свободной силы с учетом ваших характеристик материала и целевых размеров. Для неправильных сечений коэффициент деформации выше, чем для круглых, за счет работы по формированию углов.
Обычно уменьшение площади на 15–30 % за проход для участков неправильной формы. Для большего обжатия может потребоваться несколько проходов с промежуточным отжигом. Мы рекомендуем провести технологические испытания с использованием вашего конкретного материала и геометрии сечения.
Да. Конец заготовки должен быть уменьшен в диаметре, чтобы пройти через матрицу. FangRong предлагает интегрированные станки для наведения (обрезания головки) как часть производственной линии.
Стандартные нерегулярные гидравлические машины холодной вытяжки: 30–60 дней. Машины, изготовленные по индивидуальному заказу: 90–120 дней в зависимости от спецификаций. Работа двух заводов позволяет параллельно производить несколько заказов.
Мощность 380 В, 50–60 Гц. Требуется бетонный фундамент — конструкция предварительно напряженной рамы означает, что фундамент выдерживает только вес машины, а не тяговые силы (силы содержатся внутри закрытой рамной конструкции). Минимальная площадь: зависит от длины хода. Вместе с ценовым предложением мы предоставляем чертежи фундамента.
Да. Наша команда инженеров предоставляет рекомендации по конструкции штампов, планирование последовательности проходов, выбор смазки и поддержку пробного запуска во время ввода в эксплуатацию. Имея более 10 000 клиентов в более чем 70 странах, мы столкнулись и решили практически все проблемы с чертежами нестандартных сечений.
Станок, гидравлический силовой агрегат, система управления ПЛК с ЧМИ, стандартный держатель матрицы, один комплект пуско-наладочных инструментов, шеф-монтаж, пуско-наладка и обучение операторов. Штампы для ваших конкретных профилей оцениваются отдельно в зависимости от геометрии и материала.
Стандарт: 30% предоплата, 70% перед отправкой.
12 месяцев с момента ввода в эксплуатацию.
Более 10 000 клиентов в более чем 70 странах. По запросу мы можем предоставить ссылки на конкретные отрасли.
Отправьте: тип и марку материала, начальные размеры секции, плановый чертеж готовой секции, целевой объем производства (штук/день или тонн/день) и максимальную готовую длину. Мы ответим вам расчетом силы, рекомендацией модели, ценами и графиком доставки.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта