Продукты
Продукты

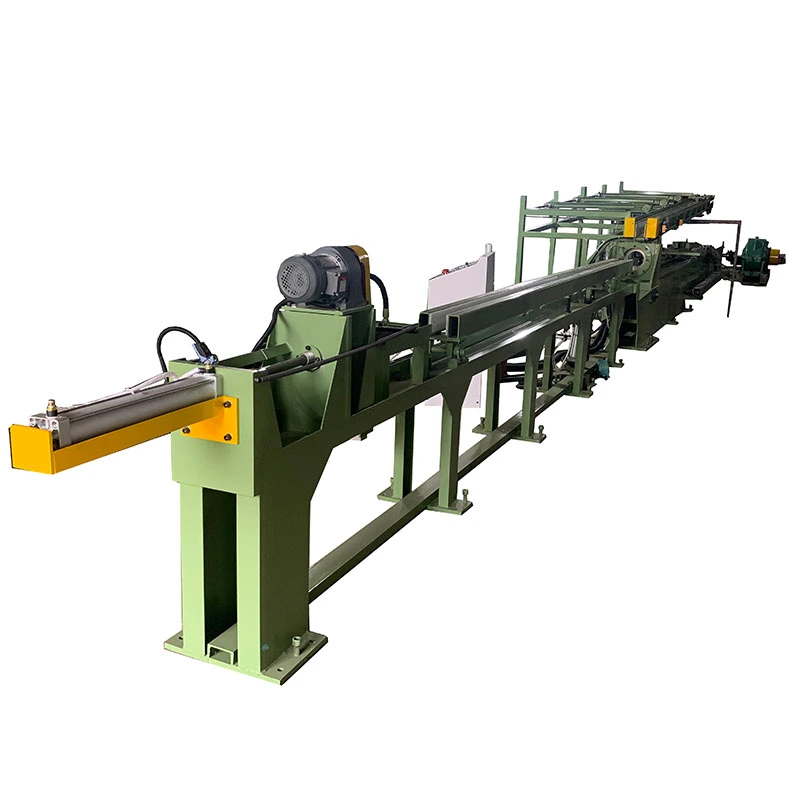
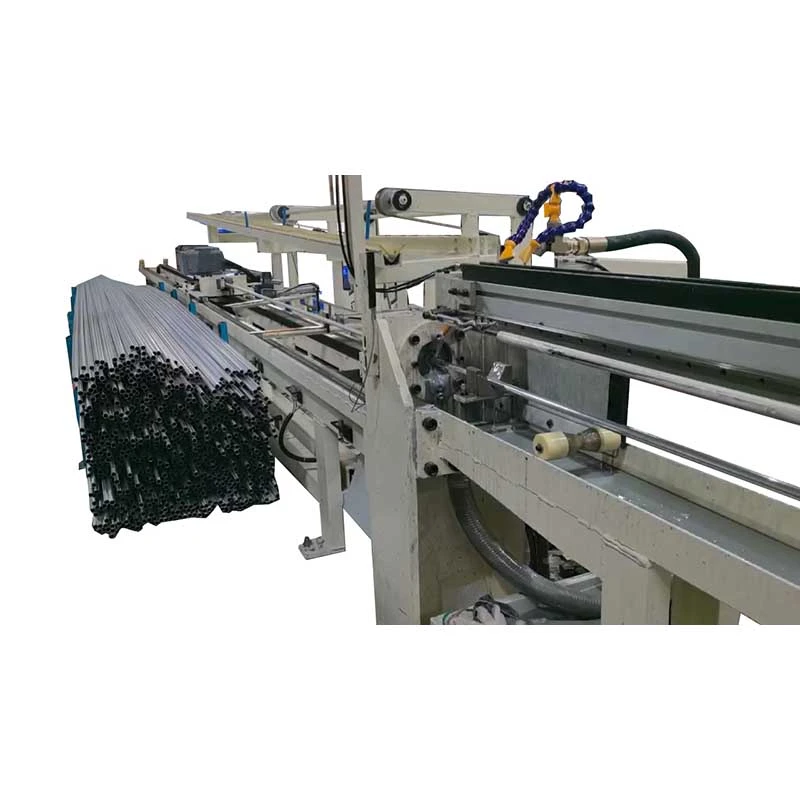
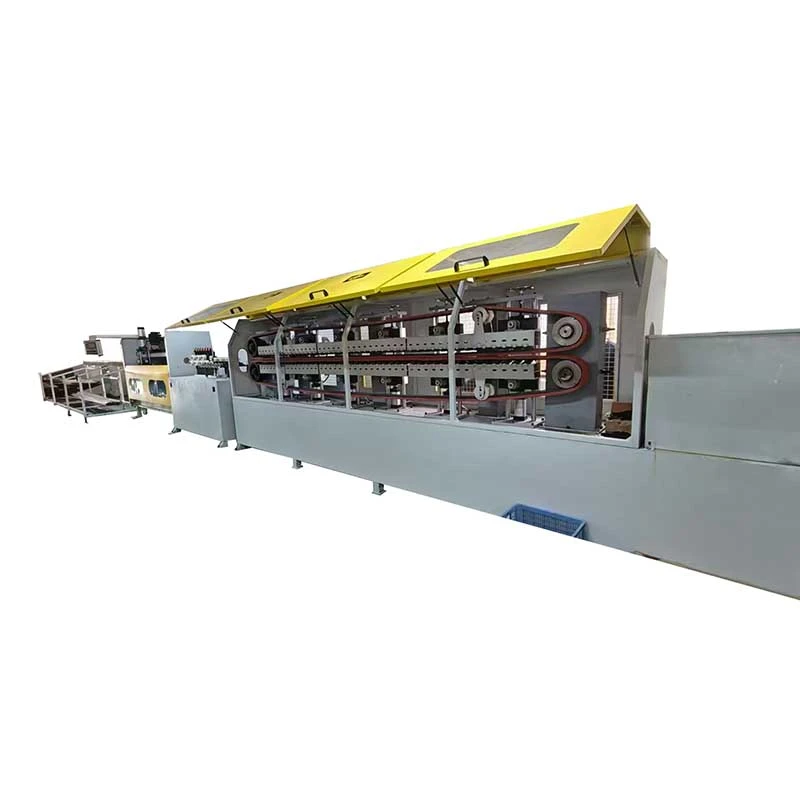
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.

Продукты
Штампы из вольфрамовой стали и алмазные штампы
  • Штампы из вольфрамовой стали и алмазные штампыШтампы из вольфрамовой стали и алмазные штампы
  • Штампы из вольфрамовой стали и алмазные штампыШтампы из вольфрамовой стали и алмазные штампы
  • Штампы из вольфрамовой стали и алмазные штампыШтампы из вольфрамовой стали и алмазные штампы
  • Штампы из вольфрамовой стали и алмазные штампыШтампы из вольфрамовой стали и алмазные штампы
  • Штампы из вольфрамовой стали и алмазные штампыШтампы из вольфрамовой стали и алмазные штампы

Штампы из вольфрамовой стали и алмазные штампы

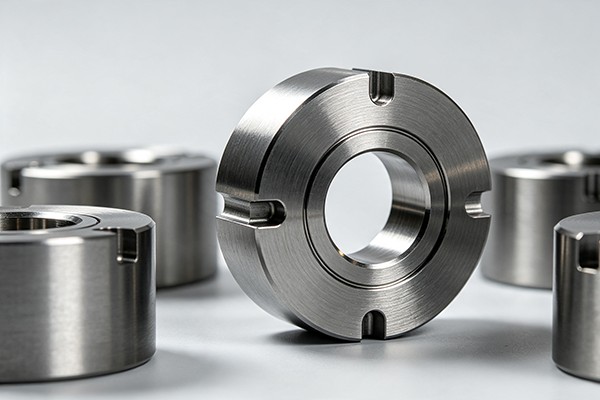
Штампы из вольфрамовой стали и алмазные штампы представляют собой прецизионные инструменты для холодной волочения труб, прутков и проволоки, напрямую влияющие на точность размеров, качество поверхности и срок службы штампов. FangRong поставляет штампы круглого и нестандартного профиля из карбида вольфрама и алмазов для квадратных, прямоугольных, шестиугольных, овальных и других сечений. Карбид вольфрама обеспечивает высокую износостойкость и хорошую полируемость, а алмаз обеспечивает твердость HV 6000+ и более длительный срок службы для высокоточного волочения. Штампы используются для обработки стали, нержавеющей стали, меди и алюминия, а также компонентов аэрокосмической, медицинской и автомобильной промышленности. FangRong обеспечивает проектирование штампов, перешлифовку и техническую поддержку, опираясь на 26-летний опыт работы в области холодного волочения.
Рейтинг: 5.0
(Рейтинг: 1)

Вытяжные штампы — это прецизионные формовочные инструменты, используемые для уменьшения поперечного сечения металлических труб, прутков, стержней и проволоки при одновременном контроле конечного диаметра, профиля и состояния поверхности. Вместо удаления материала путем резки заготовка протягивается через меньшее отверстие матрицы, вызывая контролируемую пластическую деформацию.

Штампы из вольфрамовой стали и алмазные штампы— это два основных варианта инструментов, используемых при холодном волочении. С технической точки зрения, большинство продуктов, продаваемых как штампы из вольфрамовой стали, изготовлены из цементированного карбида вольфрама, тогда как в алмазных штампах используется природный алмаз, поликристаллический алмаз (PCD) или подложка с алмазным покрытием. Соответствующий выбор зависит от материала заготовки, обжатия за проход, скорости волочения, смазки, допуска на размеры и ожидаемого объема производства.

Tungsten carbide and diamond drawing dies

Как штампы контролируют качество готового продукта

Отверстие матрицы — это не просто отверстие фиксированного диаметра. Его внутренняя геометрия определяет, как материал входит в матрицу, подвергается обжатию, контактирует с опорной поверхностью и выходит из инструмента. Небольшое изменение угла подхода, длины подшипника или конечного отверстия может повлиять на усилие волочения, качество поверхности, стабильность размеров и износ штампа.

Типичный волочильный штамп содержит несколько функциональных зон:

  • Вход или звонок:Направляет заготовку в матрицу и помогает ввести смазку в зону деформации.
  • Зона подхода или снижения:Обеспечивает рабочий угол, при котором поперечное сечение постепенно уменьшается.
  • Несущий:Контролирует конечный размер и профиль при прохождении материала через калиброванную секцию.
  • Рельеф спины:Позволяет вытянутому материалу покидать подшипник с меньшим контактом и помогает предотвратить ненужное трение.

Точную геометрию следует выбирать в соответствии с материалом, коэффициентом уменьшения, размером заготовки, системой смазки и скоростью волочения, а не копировать со стандартной матрицы без учета процесса.

Drawing die internal geometry

Материалы штампов для различных условий волочения

Карбид вольфрама умирает

Штампы для волочения из карбида вольфрама изготавливаются из цементированного карбида, обычно состоящего из частиц карбида вольфрама, связанных металлическим связующим, например кобальтом. Такие марки, как YG6 и YG8, обычно используются в твердосплавных инструментах, хотя выбор подходящей марки зависит от волочильного материала и условий эксплуатации.

Карбид обеспечивает практичное сочетание твердости, износостойкости, прочности на сжатие и стоимости производства. Он широко используется для волочения труб, прутков, стержней и проволоки общего назначения, особенно там, где этот процесс не оправдывает более высокую стоимость алмазной рабочей поверхности.

Типичные факторы выбора твердосплавной матрицы включают в себя:

  • Материал заготовки и твердость
  • Снижение за проход
  • Скорость рисования
  • Тип и подача смазки
  • Требуемый готовый допуск
  • Ожидаемый объем производства

Марки твердого сплава не следует выбирать только по твердости. Увеличение содержания связующего может изменить ударную вязкость и характеристики износа, поэтому марка штампа должна соответствовать фактическому сочетанию нагрузки, материала и условий волочения.

Алмазные штампы

В алмазных матрицах используется алмазная рабочая зона, где требуется очень высокая твердость и износостойкость. В зависимости от применения рабочим элементом может быть природный алмаз, PCD или алмазное покрытие CVD. Эти конструкции особенно актуальны, когда износ штампа, размерный сдвиг или качество поверхности становятся серьезной производственной проблемой.

По сравнению с обычными твердосплавными инструментами алмазные штампы требуют более высоких первоначальных инвестиций в инструмент, поэтому их стоимость следует оценивать с учетом объема производства, допустимых отклонений размеров, частоты замены штампов и стоимости вытянутого продукта.

Diamond drawing die

PCD штампы для рисования

Поликристаллический алмаз производится из алмазных частиц, объединенных в рабочее тело, обычно поддерживаемое подложкой из цементированного карбида. Многокристаллическая структура обеспечивает сочетание износостойкости и практической механической прочности.

PCD часто рассматривают для непрерывного производства, где износ карбидов становится ограничивающим фактором. Его можно использовать для проволоки из меди, алюминия, выбранной стали и легированных сплавов, а также для других процессов, где условия волочения совместимы с маркой и геометрией поликристаллического алмаза.

Штампы для рисования из натуральных алмазов

В матрицах из натуральных алмазов в качестве рабочего элемента используется выбранный одиночный алмаз. Они традиционно связаны с тонким и прецизионным волочением проволоки, где требуется очень гладкая и точно обработанная опорная поверхность.

Доступный размер и геометрия камня могут ограничить практическое применение природного алмаза для отверстий большего размера. По этой причине природный алмаз чаще рассматривают там, где готовое изделие имеет высокую стоимость или где требования к мелким размерам и поверхности оправдывают стоимость инструмента.

Матрицы с алмазным покрытием CVD

В алмазных матрицах CVD используется подложка, обычно из цементированного карбида, со слоем алмаза, нанесенным на рабочую поверхность методом химического осаждения из паровой фазы. Эта технология позволяет формировать алмазную рабочую поверхность на более крупной или другой конструкции подложке, а не полностью полагаться на природный алмазный элемент.

Алмазные покрытия CVD были изучены для волочения, поскольку алмазная поверхность может обеспечить высокую износостойкость и хорошие трибологические характеристики. Однако адгезия покрытия, подготовка подложки, толщина покрытия, геометрия отверстия и окончательная полировка - все это влияет на готовый инструмент, поэтому CVD следует оценивать в соответствии с конкретным процессом волочения, а не рассматривать как универсальную замену твердосплавных или других алмазных матриц.

CVD and diamond drawing dies

Выбор между твердосплавными и алмазными матрицами

Выбор междуШтампы из вольфрамовой стали и алмазные штампыследует начинать с производственной проблемы, а не с самого материала штампа. Твердосплавная матрица может быть более подходящим вариантом для волочения общего назначения, частой смены размеров, пробного производства или процессов, где стоимость инструмента является основным фактором. Штампы на основе алмазов становятся более привлекательными, когда износостойкость, стабильность размеров, требования к поверхности или длительные производственные циклы оправдывают дополнительные инвестиции в инструмент.

Тип штампа Основные характеристики Типичные соображения
Карбид вольфрама Твердый, износостойкий, относительно экономичный. Волочение труб, прутков, стержней и проволоки общего назначения
ПКД Высокая износостойкость и стабильность размеров. Длительные производственные циклы и области применения, где износ твердого сплава значителен.
Природный алмаз Очень тонкая, стабильная рабочая поверхность Тонкая проволока и приложения с высокими требованиями к поверхности и размерам
CVD с алмазным покрытием Алмазный рабочий слой на подложке Applications requiring a diamond surface with a coated die construction

Не существует единого материала, который лучше всего подходил бы для каждой операции волочения. Например, выбор алмазной матрицы для малообъемного процесса с частой сменой диаметра может не обеспечить существенного производственного преимущества, в то время как использование обычной твердосплавной матрицы при больших объемах обработки тонкой проволоки может привести к чрезмерному износу и размерному смещению.

Как указать чертежный штамп

Для точного проектирования штампа поставщику штампа требуется нечто большее, чем просто готовый диаметр. Обычно требуется следующая информация о процессе:

Параметр Почему это важно
Материал заготовки Определяет поведение деформации, нагрузку на матрицу, механизм износа и подходящий материал матрицы.
Входящий размер Используется для определения требуемого уменьшения и открытия матрицы.
Готовый размер Определяет целевой диаметр подшипника и размерный допуск.
Снижение за проход Непосредственно влияет на силу волочения, выделение тепла и загрузку штампа.
Скорость рисования Влияет на трение, температуру, поведение смазки и износ.
Смазка Влияет на трение, качество поверхности, усилие волочения и срок службы инструмента.
Требуемый допуск Определяет конструкцию подшипника и требования к отделке.
Требование к поверхности Помогает определить материал рабочей поверхности и характеристики полировки.

Для существующих производственных линий предоставление текущего чертежа штампа, размеров изношенного штампа, образцов заготовок и фактических параметров чертежа может еще больше повысить точность конструкции сменного штампа.

Штампы для волочения труб

Вытягивание труб требует контроля как внешнего диаметра, так и, в зависимости от процесса, внутреннего диаметра. В различных методах волочения труб можно использовать только матрицу, фиксированную заглушку, плавающую заглушку или другие внутренние приспособления. Поэтому геометрия матрицы должна соответствовать всему процессу волочения трубы, а не выбираться только по конечному наружному диаметру.

Важные факторы включают материал трубы, толщину стенки, входящий наружный и внутренний диаметр, уменьшение за проход, конфигурацию оправки или заглушки, смазку и требуемый допуск на размер.

Штампы для волочения стержней и прутков

При волочении прутков и стержней обычно используются сплошные поперечные сечения, поэтому матрица контролирует уменьшение входного диаметра или профиля до конечного размера. Требуемый материал штампа зависит от сплава, твердости, режима обжатия, силы волочения и объема производства.

Для углеродистой стали, нержавеющей стали, меди, алюминия и специальных сплавов геометрия штампа должна разрабатываться с учетом фактического поведения материала. Штамповку, предназначенную для мягкого сплава цветных металлов, не следует просто копировать для обработки более прочной стали.

Штампы для волочения проволоки

При волочении проволоки большее внимание уделяется качеству подшипников, чистоте поверхности, постоянству размеров и износу, поскольку небольшие изменения в отверстии матрицы могут повлиять на диаметр готовой проволоки. Для мелкосерийного производства проволоки наряду с традиционными твердосплавными матрицами можно рассматривать конструкции с алмазным покрытием PCD, природными алмазами и CVD.

При многопроходном волочении проволоки выбор штампа также следует рассматривать как часть полного графика проходов. Уменьшение, назначенное каждой матрице, состояние входящей проволоки, смазка, скорость волочения и охлаждение могут влиять на фактическую производительность инструмента.

Precision drawing dies for wire and tube drawing

Штампы для рисования нестандартной формы

Не во всех приложениях для рисования используются изделия круглой формы. Вытяжные штампы могут быть разработаны для квадратных, прямоугольных, шестиугольных, овальных, секторных и других некруглых профилей, если это позволяют процесс формования и материал.

Конструкция фигурной матрицы требует большего, чем просто изменение окончательного профиля отверстия. Радиус угла, распределение уменьшения, длина подшипника, геометрия входа, поток материала и выравнивание — все это влияет на готовый профиль. Для сложных секций конструкция штампа должна разрабатываться на основе фактических входных и готовых размеров, а не только на основе номинального названия формы.

Приложения

  • Стальные трубы и трубы:Холодное волочение труб из углеродистой, нержавеющей и легированной стали.
  • Бар и стержень:Уменьшение диаметра и размерная обработка цельнометаллических изделий.
  • Медь и алюминий:Волочение труб, стержней и проволоки, где важны качество поверхности и постоянство размеров.
  • Производство проволоки:Медная проволока, алюминиевая проволока, стальная проволока, сварочная проволока и другие изделия из тянутой проволоки.
  • Автомобильные компоненты:Прецизионные трубы, стержни и профили, требующие контролируемых размеров.
  • Электротехническое и кабельное производство:Тонкая проволока и проводящие материалы, состояние поверхности и контроль диаметра которых влияют на последующую обработку.
  • Аэрокосмические и медицинские компоненты:Специализированные тянутые изделия с определенными требованиями к размерам и поверхности.

Производство штампов и контроль

От заготовки к готовому инструменту

Маршрут изготовления зависит от выбранного материала и конструкции штампа. Типичный процесс включает в себя выбор материала, подготовку заготовки, черновую механическую обработку, формование или спекание, где это применимо, прецизионное шлифование, чистовую обработку отверстий, полировку, обсадку или монтаж и окончательную проверку.

Для алмазных матриц и матриц с алмазным покрытием дополнительное внимание требуется к рабочему элементу, подготовке подложки, состоянию склеивания или покрытия, геометрии отверстия и окончательной обработке поверхности.

Что мы проверяем

  • Диаметр и допуск готового отверстия
  • Угол подхода и геометрия матрицы
  • Длина подшипника
  • Точность профиля для фасонных штампов
  • Состояние рабочей поверхности
  • Идентификация материала или марки
  • Твердость, где это применимо
  • Концентричность и общая точность размеров

Записи о проверке могут быть сопоставлены с идентификационным номером штампа для поддержки заказа на замену и отслеживания производства.

Перешлифовка и обслуживание штампов

Износ штампа обычно развивается постепенно в рабочей зоне. Общие признаки включают увеличение конечного диаметра, потерю постоянства размеров, царапины на вытянутом изделии, изменения силы волочения или видимый износ в зоне подшипника.

Если конструкция штампа допускает перешлифовку или повторную полировку, решение должно основываться на геометрии оставшегося штампа и требуемом конечном размере. Простая полировка изношенной матрицы без восстановления правильной геометрии может не решить проблемы с размерами или поверхностью.

Не менее важны правильная центровка, чистый поступающий материал, эффективная смазка и контроль параметров волочения. Даже матрица с высокой износостойкостью может преждевременно выйти из строя, если заготовка входит в матрицу со смещением от центра, содержит окалину или загрязнения или работает в неподходящих условиях смазки.

Почему выбор штампа должен быть основан на процессе

Штампы из вольфрамовой стали и алмазные штампыне следует сравнивать только по закупочной цене или номинальной твердости. Более полезное сравнение — это то, как каждая матрица работает при фактическом сочетании материала, обжатия, скорости, смазки, допуска и объема производства.

При коротком производственном цикле твердосплавный сплав может обеспечить достаточный срок службы без ненужных инвестиций в инструмент. Для непрерывного производства, где частая замена матрицы приводит к простою или отклонению размеров, PCD или другая конструкция на основе алмазов может оказаться более экономически выгодной. Правильное решение зависит от измеримых условий производства, а не от общего утверждения о том, что один материал всегда лучше.

Инженерная поддержка чертежных штампов FangRong

FangRong имеет более чем 26-летний опыт работы в области оборудования для холодной волочения и технологического проектирования, поддерживая приложения, связанные с волочением труб, прутков, стержней и проволоки. Штампы для волочения разрабатываются в связи с процессом волочения, включая входящий материал, график обжатия, готовые размеры и состояние машины.

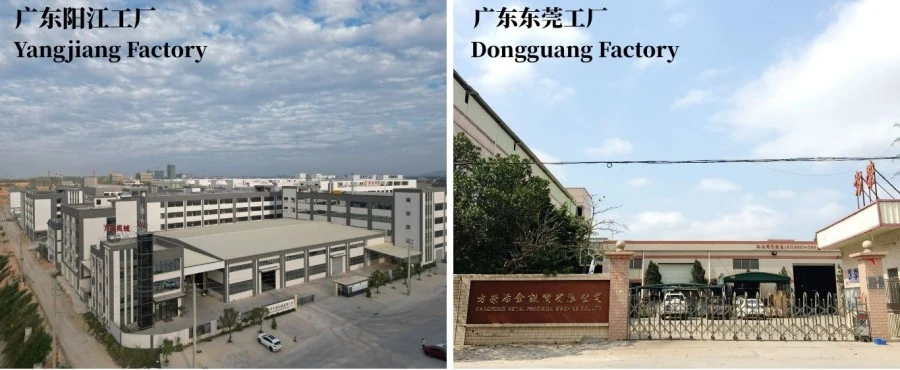
Два наших производственных предприятия обеспечивают механическую обработку, сборку, испытания и техническую разработку оборудования для холодной волочения и сопутствующих инструментов. Спецификации штампов могут быть разработаны на основе чертежей заказчика, существующих образцов штампов, размеров заготовки или фактических производственных требований.

Если применение сложно определить только по чертежам, можно использовать производственные образцы для проверки геометрии штампа и технологических требований перед окончательным производством.

Мастерская и контроль качества

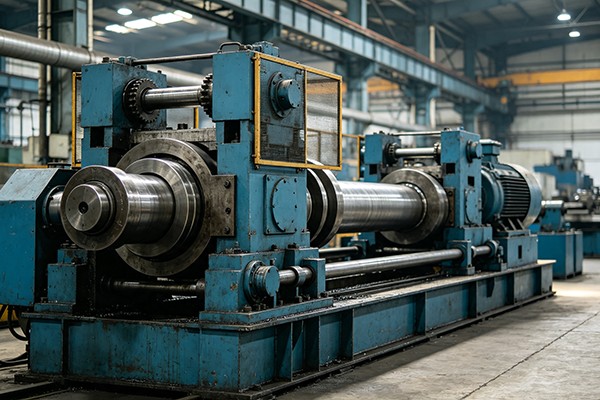
FangRong manufacturing workshop

Наш производственный процесс включает инженерную экспертизу, проверку материалов, механическую обработку, прецизионную отделку, сборку, где это необходимо, контроль размеров и окончательные проверки качества.

Drawing die and machinery production process

Контроль качества фокусируется на размерах и рабочей геометрии, которые напрямую влияют на производительность чертежа. Для штампов, изготовленных по индивидуальному заказу, окончательная проверка перед отправкой сопоставляется с утвержденным чертежом или технической спецификацией.

Система качества и сертификаты

FangRong quality certifications

FangRong работает в соответствии с системой управления качеством ISO 9001:2015 и получила сертификаты CE и SGS, а также инспекционную документацию для соответствующего оборудования. The company also holds national patents covering its machinery and engineering technologies.

Эти сертификаты оборудования не следует интерпретировать как сертификаты каждого отдельного волочильного штампа. При заказе оснастки релевантными критериями качества являются марка материала, контроль размеров, геометрия и технические требования заказчика.

Упаковка и доставка

Drawing dies packaging and shipping

Чертежные матрицы упаковываются в соответствии с их размерами, конструкцией и чувствительностью рабочей поверхности. Прецизионные рабочие зоны защищены от ударов, загрязнения и влаги во время транспортировки. Экспортная упаковка может быть организована для отдельных штампов, комплектов оснастки или комбинированных заказов оборудования.

Часто задаваемые вопросы

В чем разница между карбид вольфрамовыми и алмазными волоками?

Карбид вольфрама обеспечивает практичное сочетание твердости, износостойкости, прочности и стоимости инструмента для многих общих задач рисования. Алмазные штампы обычно обеспечивают более высокую износостойкость, и их использование рассматривается в тех случаях, когда объем производства, точный контроль размеров или требования к поверхности оправдывают более высокую стоимость инструмента.

Какой материал волочильного штампа подходит для меди и алюминия?

Для меди и алюминия можно использовать как твердосплавные, так и алмазные матрицы. Выбор зависит от сплава, твердости, степени обжатия, скорости волочения, смазки, конечного допуска и объема производства. PCD и другие алмазные конструкции часто рассматриваются, когда износ или смещение размеров становятся серьезной производственной проблемой.

Можете ли вы изготовить некруглые волочильные штампы?

Да. Вытяжные штампы могут быть предназначены для квадратных, прямоугольных, шестиугольных, овальных, секторных и других нестандартных профилей. Заказчик должен предоставить входящий профиль, готовый профиль, материал, график обжатия и требования к допускам, чтобы геометрия штампа могла быть разработана правильно.

Как мне сделать выбор между PCD и природным алмазом?

Выбор зависит главным образом от размера проволоки, требуемых характеристик поверхности и размеров, объема производства и бюджета на оснастку. Природный алмаз может быть полезен для прецизионных применений, в то время как PCD предлагает другое сочетание износостойкости, гибкости конструкции и экономики производства. Прежде чем выбирать тип штампа, следует изучить фактическое применение.

Какая информация необходима для предложения штампа по индивидуальному чертежу?

Укажите марку материала, входные и конечные размеры, допуск, обжатие за проход, скорость волочения, метод смазки, тип матрицы, если известен, и применение. A drawing or sample of the existing die is also useful, particularly when replacing worn tooling.

Как долго можно использовать штамп для рисования?

Не существует фиксированного срока службы, применимого к каждому штампу. Износ зависит от материала заготовки, обжатия, скорости, смазки, выравнивания, состояния входной поверхности, материала штампа и требуемого допуска на размеры. Фактический износ следует контролировать по размерам готового изделия и осмотру рабочей поверхности.

Можно ли переточить изношенные волочильные штампы?

Некоторые матрицы на основе твердого сплава и алмаза можно перешлифовать или полировать, в зависимости от их конструкции и оставшегося рабочего материала. Новый размер и геометрия отверстия должны контролироваться во время ремонта; в противном случае матрица может продолжать создавать проблемы с размерами или поверхностью.

Можете ли вы помочь выбрать штамп вместе с машиной холодного волочения?

Да. Геометрия штампа тесно связана с процессом волочения. Когда матрица поставляется вместе со столом холодной вытяжки или линией волочения, мы можем рассматривать размеры заготовки, режим обжатия, усилие волочения, скорость, расположение инструментов и требуемые допуски на готовую продукцию как один процесс, а не рассматривать матрицу как изолированный компонент.

Отправить запрос
Контакты
  • Адрес

    NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай

  • Электронная почта

    frsale@dgfangrong.com

Расскажите нам о вашем материале, характеристиках продукции, производственном процессе и требованиях к оборудованию. FangRong может обсудить подходящие машины холодной вытяжки, волочильные матрицы, правильные машины и индивидуальные решения для вашего применения.
Рейтинг:
5.0
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать