Продукты
Продукты

Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.

Продукты
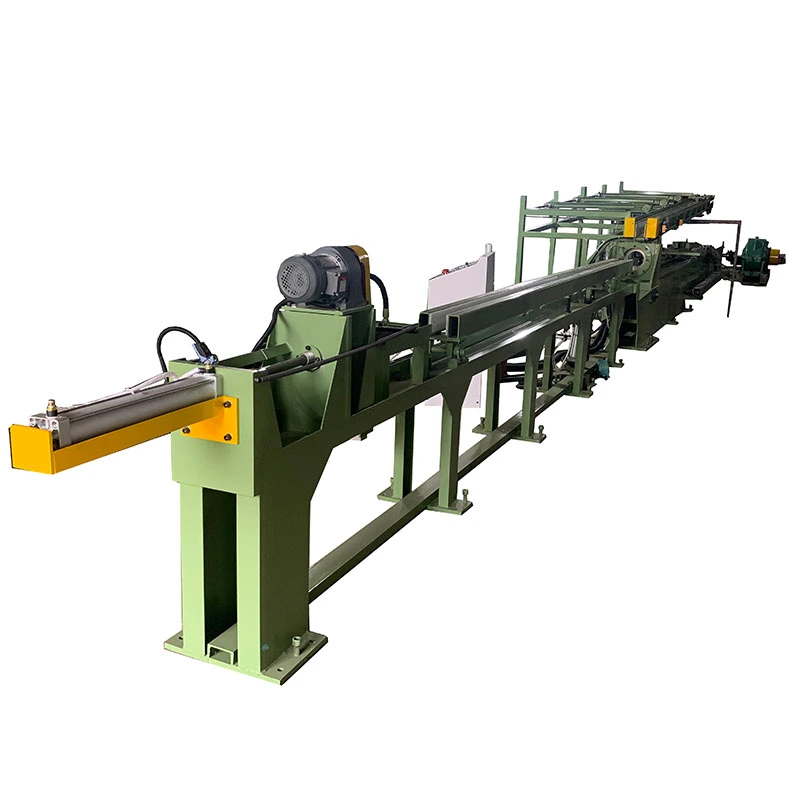
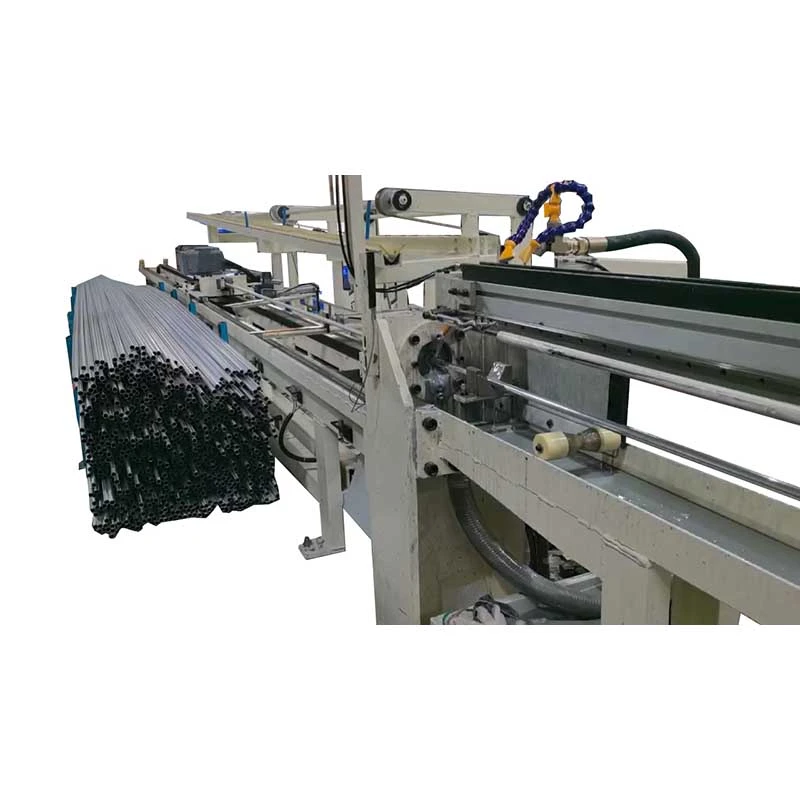
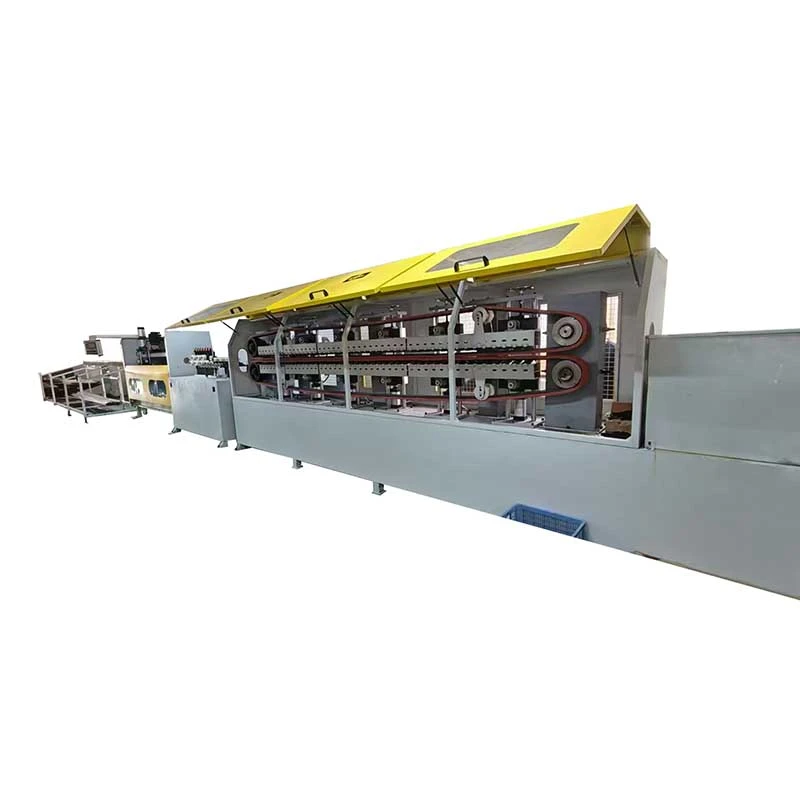
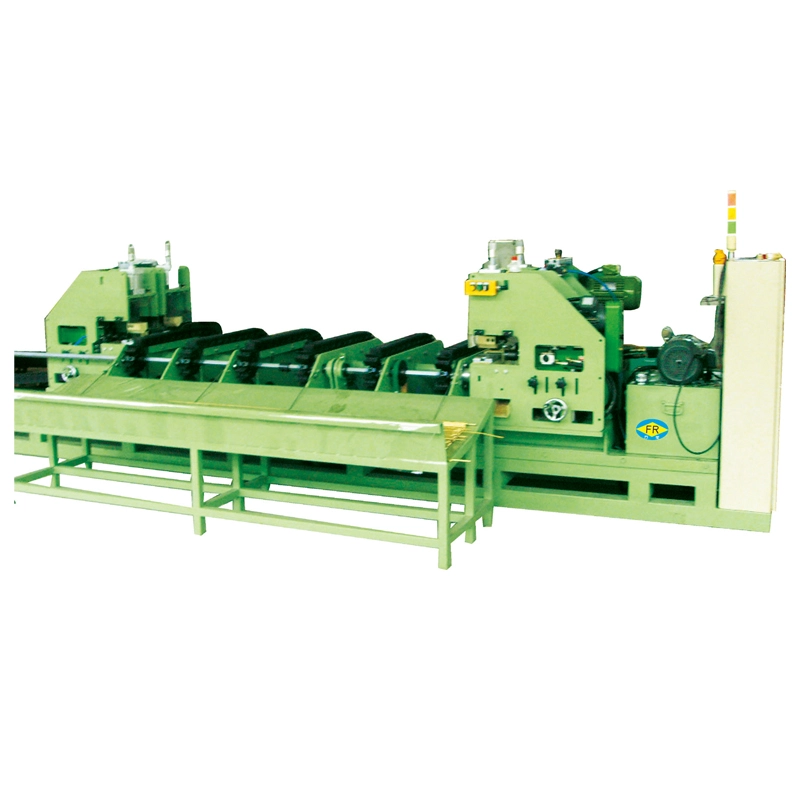
Медная гидравлическая указывающая машина с шестью матрицами
  • Медная гидравлическая указывающая машина с шестью матрицамиМедная гидравлическая указывающая машина с шестью матрицами
  • Медная гидравлическая указывающая машина с шестью матрицамиМедная гидравлическая указывающая машина с шестью матрицами
  • Медная гидравлическая указывающая машина с шестью матрицамиМедная гидравлическая указывающая машина с шестью матрицами
  • Медная гидравлическая указывающая машина с шестью матрицамиМедная гидравлическая указывающая машина с шестью матрицами
  • Медная гидравлическая указывающая машина с шестью матрицамиМедная гидравлическая указывающая машина с шестью матрицами

Медная гидравлическая указывающая машина с шестью матрицами

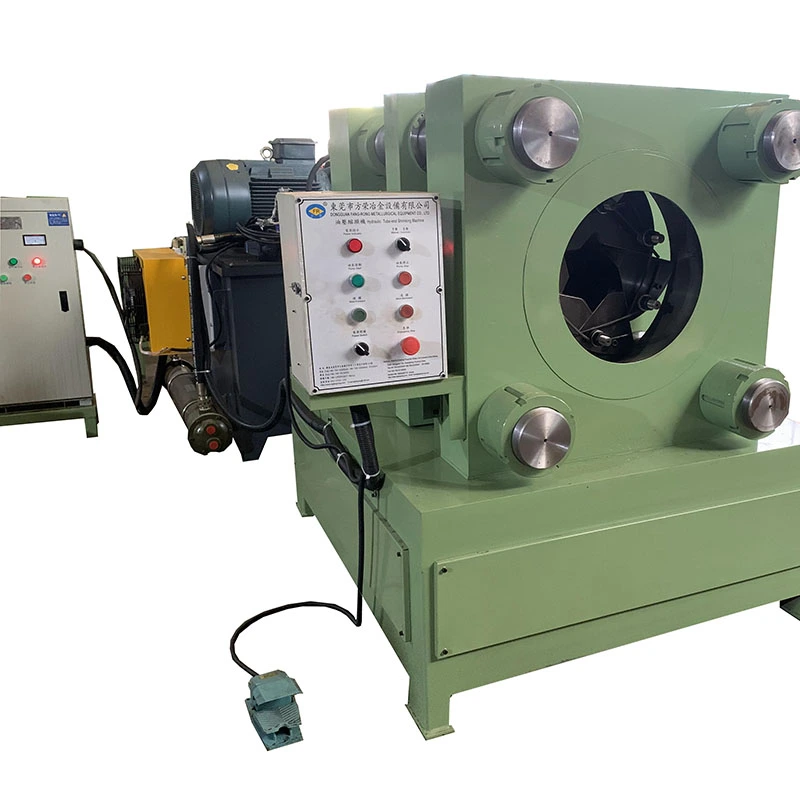
Гидравлический станок с шестью матрицами для меди используется для обжатия концов медных труб перед холодной волочением. Его шесть гидравлических штампов работают одновременно и оказывают давление в шести направлениях, формируя конец трубы за один цикл. Структура с шестью матрицами помогает поддерживать лучшую концентричность и однородную заостренную форму, что облегчает подачу трубы в фильеру. Машина предназначена для непрерывной обработки труб и может использоваться на линиях волочения медных труб, где требуется равномерная формовка концов.
Рейтинг: 5.0
(Рейтинг: 1)

Гидравлический станок с шестью матрицами для меди используется для подготовки конца медной трубы перед холодной вытяжкой. Машина уменьшает диаметр конца трубы до меньшего, чтобы он мог войти в фильеру и удерживаться волочильным оборудованием.

При производстве медных труб качество заостренной части напрямую влияет на первый проход волочения. Неровный или плохо сформированный конец может затруднить вход в матрицу, увеличить вероятность повреждения поверхности или потребовать дополнительной ручной подготовки. Гидравлическая конструкция с шестью головками предназначена для применений, где важна контролируемая радиальная формовка и постоянная геометрия концов труб.

Copper Hydraulic Six Dies Pointing Machine for copper tube end pointing Six die hydraulic copper tube pointing machine Copper tube pointing equipment with six hydraulic dies Hydraulic tube end reducing machine for copper tubes Industrial copper tube pointing machine

Зачем использовать шесть кубиков вместо двух или четырех?

Основное различие заключается в том, как формирующая сила прикладывается к трубке. Системы с двумя и четырьмя матрицами могут выполнять наведение труб, но количество и расположение формовочных матриц влияют на то, насколько равномерно труба сжимается по окружности.

Сравнение Два штампа Четыре кубика Шесть штампов
Формирование направления Противоположные направления Четыре радиальных направления Шесть радиальных направлений
Распределение силы Более концентрированный Более равномерно распределены Более равномерно распределяется по трубке
Контроль конца трубки Подходит для базовой работы по наведению. Улучшенный контроль Подходит для применений, требующих более равномерной радиальной формовки.
Типичное рассмотрение Простое уменьшение конца трубы Общепроизводственное использование Медные трубы и области применения, где важна геометрия концов трубок

Расположение шести кубиков не просто означает, что «больше кубиков — лучшие результаты». Его практическое преимущество заключается в том, как формовочное давление распределяется по трубке. Для медных трубок, чувствительных к деформации, это может помочь контролировать эксцентриситет и поддерживать более однородное заостренное сечение.

Как работает цикл наведения

Трубка располагается в зоне наведения и поддерживается в соответствии с конфигурацией машины. По окружности трубы расположены шесть матриц. Когда гидравлическая система активируется, штампы перемещаются к центру и уменьшают конец трубы за счет контролируемого радиального сжатия.

Формирующее действие завершается за один гидравлический ход. Точный результат наведения зависит от наружного диаметра трубы, толщины стенки, марки меди, требуемого размера заостренного конца, геометрии матрицы и модели машины. Эти параметры следует подтвердить перед производством, а не выбирать машину только по максимальному диаметру трубы.

Выбор правильной модели

Три стандартные модели охватывают трубы разного диаметра и толщины стенок. Для покупателей, сравнивающих машины, первыми двумя параметрами, которые следует проверить, являются дальность наведения и толщина стенки. Размер цилиндра и мощность насоса определяют производительность формовочной машины.

Параметры гидравлического указательного станка с 6 матрицами
Модель Тип ФР-40 Тип ФР-80 Тип ФР-150
Диапазон наведения φ6-40 мм φ20-80 мм φ30-150 мм
Толщина стены 0,5-1,8 мм 0,5-3,0 мм 0,5-5,0 мм
Диаметр цилиндра φ160*φ100 мм φ250*φ160 мм Внутренний диаметр Ф480мм
Мощность насоса 5,5кВт-4 7,5 кВт 30кВт
Размеры 1200*600*900 мм 1200*800*1300 мм 1800*1500*1500 мм
Масса 500 кг 800 кг 5000 кг

Таблица представляет собой справочную информацию по стандартным конфигурациям. Фактические параметры машины можно регулировать в зависимости от материала медной трубы, диаметра, толщины стенки, требований к острому концу и условий производства.

FR-40 для медных трубок меньшего размера

FR-40 охватывает трубы диаметром 6–40 мм с толщиной стенок 0,5–1,8 мм. В нем используется цилиндр диаметром 160×100 мм и насос мощностью 5,5 кВт-4. При размерах 1200×600×900 мм и весе 500 кг это самая маленькая модель в этой серии.

FR-80 для трубок среднего размера

FR-80 охватывает диаметры 20–80 мм и толщину стенок 0,5–3,0 мм. Машина оснащена цилиндром диаметром 250×160 мм и насосом мощностью 7,5 кВт. Его размеры 1200×800×1300 мм, вес 800 кг.

FR-150 для больших и толстостенных труб

FR-150 предназначен для труб больших размеров, диаметром 30–150 мм и толщиной стенок до 5,0 мм. В нем используется цилиндр с внутренним диаметром Ф480 мм и мощностью насоса 30 кВт. Размеры машины 1800×1500×1500 мм и вес около 5000 кг.

Что эта машина меняет в линии рисования

Наведение не является окончательной операцией формования. Его задача — сделать конец трубки пригодным для следующего процесса. Правильно подготовленный конец уменьшает сложность подачи трубы в волочильную матрицу и дает волочильной машине секцию, которую можно захватить.

Таким образом, для производственных линий преимущество связано со всем процессом рисования, а не только с операцией наведения. Более однородные концы труб могут сократить необходимость ручной подготовки, ограничить повторную формовку и облегчить контроль перехода к первому проходу вытяжки.

Где он используется

Гидравлический станок с шестью матрицами для меди в основном используется перед операциями холодной вытяжки, когда медные или другие совместимые металлические трубы требуют контролируемого обжатия концов.

Производство медных труб— Концы труб обрезаются перед волочением, чтобы подготовить их к вводу в матрицу и захвату.

Производственные линии холодной вытяжки— Устанавливается в качестве вспомогательного станка перед первой или последующей операцией волочения, когда требуется подготовка концов.

Механическая обработка труб— Подходит для операций обработки труб различного диаметра и толщины стенок.

Автомобильные компоненты— Может использоваться для трубных компонентов, требующих контролируемого обжатия концов перед дальнейшей формовкой или волочением.

Производство промышленных труб— Используется на заводах по обработке металлических труб для машиностроения, инфраструктуры и других промышленных применений.

Информация, необходимая для выбора машины

Одного диаметра трубы недостаточно для выбора направителя с шестью головками. Для правильной конфигурации покупатели должны указать марку материала, внешний диаметр, толщину стенок, длину трубы, необходимые размеры заостренного конца и ожидаемую производственную мощность.

Если на одном станке будут обрабатываться трубы нескольких размеров, укажите полный диапазон размеров, а не только наибольший диаметр. Это позволяет учитывать конфигурацию штампа и мощность машины вместе.

Производственная и инженерная поддержка Фанжун

Fangrong copper tube pointing machine manufacturing and equipment

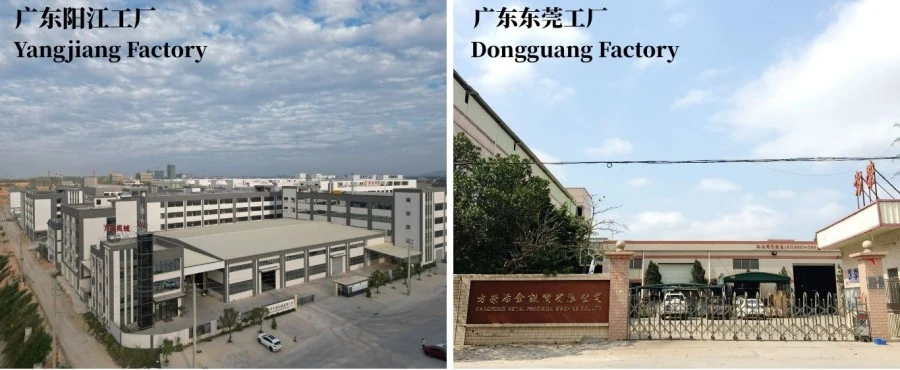
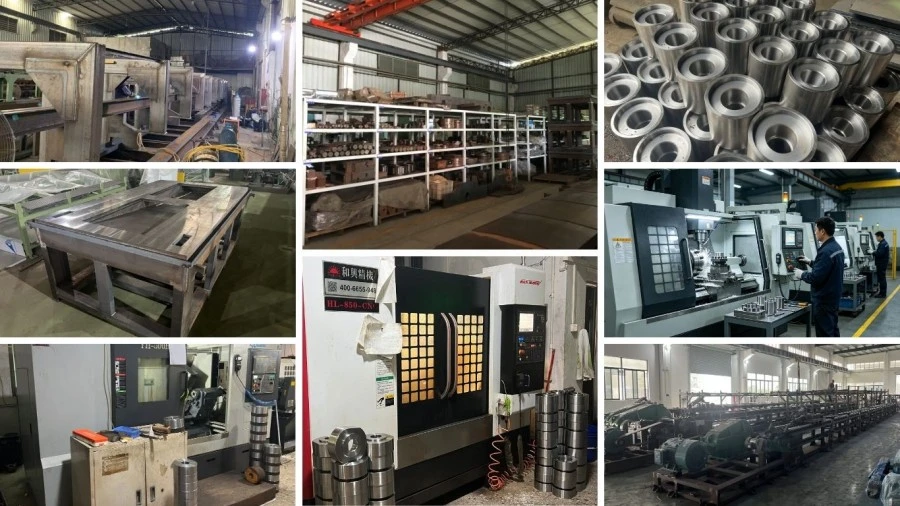
Компания Fangrong была основана в 1998 году и имеет более чем 26-летний опыт работы в сфере правильных машин, оборудования для холодной волочения и сопутствующего металлургического оборудования. Компания управляет двумя производственными мощностями в Гуандуне, Китай.

Компания Dongguan Fangrong Metallurgical Equipment Co., Ltd. расположена в городе Далан города Дунгуань и служит штаб-квартирой и основной производственной базой. В ассортимент оборудования входят машины холодной вытяжки, правильные машины и резьбонакатное оборудование.

Компания Yangjiang Fangrong Machinery Co., Ltd. расположена в районе Яндун города Янцзян. Второй объект обеспечивает дополнительные производственные мощности и обеспечивает поставку оборудования.

Оборудование Fangron было поставлено более чем 10 000 клиентам, используется в более чем 60 отраслях промышленности и экспортировано в более чем 60 стран и регионов.

Fangrong metallurgical machinery manufacturing facility

Как создается и тестируется машина

Производственный процесс сосредоточен на раме, компонентах гидравлической штамповки, системе штампов, компонентах привода и управления. Перед окончательной сборкой каждая деталь подготавливается в соответствии с конфигурацией машины.

Изготовление рамы

Стальные пластины разрезаются и свариваются по утвержденным чертежам станка. Затем рама обрабатывается, чтобы уменьшить сварочное напряжение и ограничить деформацию во время последующей обработки и сборки.

Цилиндр и формообразующие компоненты

Гидравлические цилиндры и сопутствующие компоненты обрабатываются по необходимым размерам. Монтажные и направляющие поверхности матрицы проверяются перед установкой в ​​машину.

Гидравлическая и электрическая сборка

Гидравлический насос, цилиндры, клапаны, трубопроводы и компоненты электрического управления собираются в соответствии с конфигурацией машины. Перед вводом в эксплуатацию проверяются соединения.

Установка и регулировка штампа

Шесть штампов устанавливаются вокруг зоны формования и регулируются для обеспечения необходимого перемещения и позиционирования. Геометрия матрицы подбирается в соответствии со спецификациями трубы заказчика.

Запуск теста

Перед отправкой машина проходит испытания без нагрузки и формовки. Гидравлическое движение, синхронизация матрицы, ход, управление работой и результаты наведения проверяются на соответствие согласованной конфигурации.

Заключительная проверка и подготовка к экспорту

Заключительная проверка охватывает размеры, внешний вид машины, гидравлические соединения, электрические компоненты и рабочие функции. После проверки оборудование готовится к усиленной экспортной упаковке.

Fangrong hydraulic metallurgical equipment assembly and testing

Сертификация и технические полномочия

Fangrong machinery certification and quality inspection

ИСО9001:2015— Система менеджмента качества, охватывающая проектирование, производство, монтаж и сервисное обслуживание. Сертификат № UQ231211R1.

Маркировка CE— Оборудование соответствует применимым требованиям Директивы по машинному оборудованию 2006/42/EC, включая меры безопасности, такие как аварийная остановка, управление двумя руками и световые завесы.

СГС инспекция— Независимая поддержка при проверке производительности машины и требований безопасности.

Национальные патенты— Фанжун имеет 32 патента на изобретения и более 100 патентов на полезные модели. Примеры включают патент 2013207829011 на устройство натяжения цепи, патент 2008300532117 на многожильный держатель матрицы и ZL2015 2 0842922.7 на систему быстросменной оправки.

Упаковка и отгрузка

Copper Hydraulic Six Dies Pointing Machine export packaging

Медный гидравлический станок с шестью матрицами изготавливается в соответствии с его размерами и требованиями к транспортировке. Для защиты оборудования во время погрузочно-разгрузочных работ и транспортировки можно использовать усиленные деревянные ящики или упаковку со стальным каркасом. Вместе с оборудованием поставляются руководства, сертификаты и соответствующая документация на машину.

Часто задаваемые вопросы

1. Почему шестигранная насадка подходит для медных трубок?

Шесть штампов прикладывают формовочную силу в нескольких радиальных направлениях. Это обеспечивает более равномерное сжатие вокруг трубки и полезно, когда важно контролировать геометрию заостренного конца.

2. В чем разница между указательными машинами с шестью и четырьмя штампами?

Оба могут уменьшить конец трубы, но расположение шести матриц обеспечивает формовку в шести радиальных направлениях. Соответствующий выбор зависит от материала трубки, диаметра, толщины стенки и требуемой геометрии заостренного конца.

3. Может ли одна машина обрабатывать медные трубы разных размеров?

Да. Трубы разных размеров могут обрабатываться с помощью соответствующей конфигурации головки, при условии, что они попадают в рабочий диапазон выбранной модели. Полный диапазон размеров трубок должен быть подтвержден перед заказом.

4. Какую модель мне выбрать для медных трубок?

FR-40 охватывает диаметр 6–40 мм, FR-80 — диаметр 20–80 мм, а FR-150 — диаметр 30–150 мм. Также необходимо учитывать толщину стенок, поскольку три модели имеют разные рабочие диапазоны.

5. Может ли медный гидравлический станок с шестью матрицами обрабатывать толстостенные медные трубы?

Да. Стандартные модели имеют толщину стенок до 1,8 мм для FR-40, 3,0 мм для FR-80 и 5,0 мм для FR-150. Фактическая пригодность должна быть подтверждена в зависимости от материала меди и требуемых размеров заостренного конца.

6. Выполняет ли машина наведение за один ход?

Шесть гидравлических матриц предназначены для перемещения к центру трубы в течение одного цикла гидравлической формовки. Конечный результат формования зависит от характеристик трубы и конфигурации матрицы.

7. Можно ли интегрировать линию холодного волочения?

Да. Машина используется в качестве конечной подготовки перед холодным волочением. Компоновку и последовательность операций можно обсудить в соответствии с существующим чертежным оборудованием и заводской компоновкой.

8. Какая информация необходима для предложения?

Пожалуйста, укажите материал трубы, внешний диаметр, толщину стенки, длину трубы, необходимые размеры заостренного конца и производственную мощность. Если используются трубки нескольких размеров, укажите полный диапазон размеров.

9. Может ли Fangrong настроить машину?

Да. Fangrong может обсудить конфигурацию машины в соответствии с размерами труб, материалом, производственными требованиями и планировкой завода. При необходимости могут быть предоставлены индивидуальные спецификации.

10. Какая послепродажная поддержка доступна?

Fangrong предоставляет 12-месячную гарантию на производственные дефекты, а также руководство по установке, поддержку при вводе в эксплуатацию, обучение эксплуатации, поставку запасных частей и долгосрочную техническую помощь.

Отправить запрос
Контакты
  • Адрес

    NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай

  • Электронная почта

    frsale@dgfangrong.com

Расскажите нам о вашем материале, характеристиках продукции, производственном процессе и требованиях к оборудованию. FangRong может обсудить подходящие машины холодной вытяжки, волочильные матрицы, правильные машины и индивидуальные решения для вашего применения.
Рейтинг:
5.0
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать