Продукты
Продукты

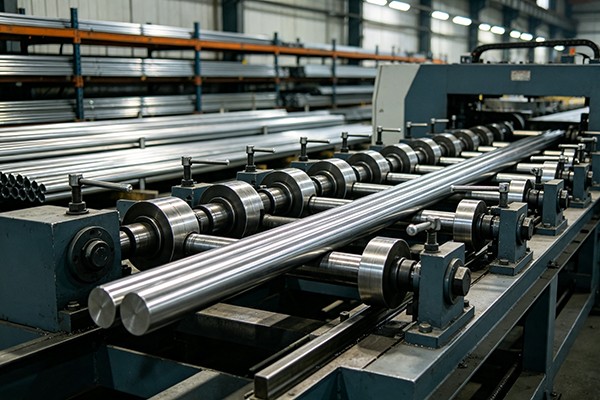
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.

Продукты
Машина холодного волочения нерегулярных цепей
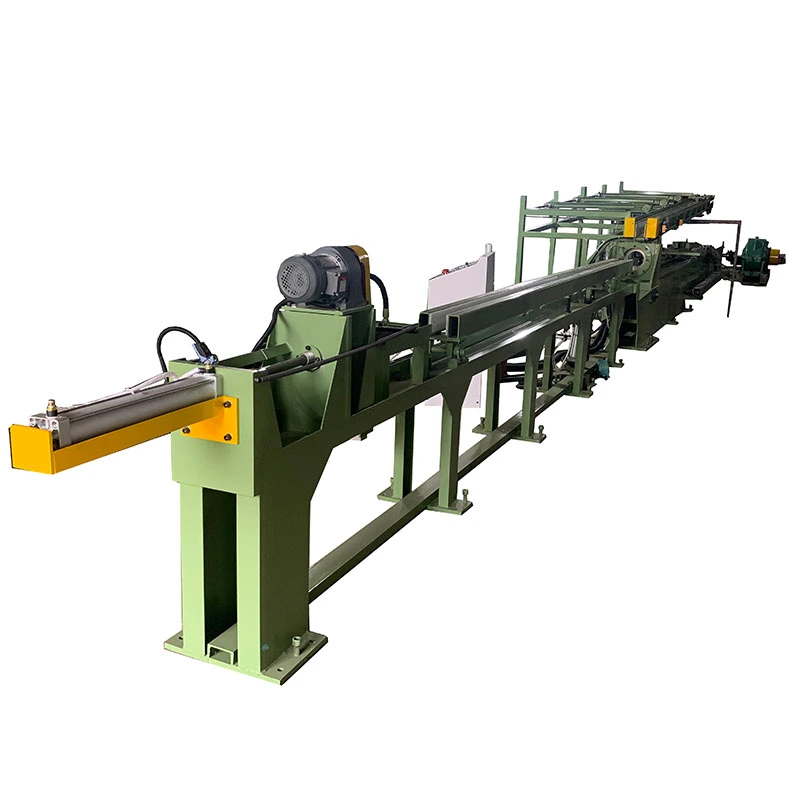
  • Машина холодного волочения нерегулярных цепейМашина холодного волочения нерегулярных цепей
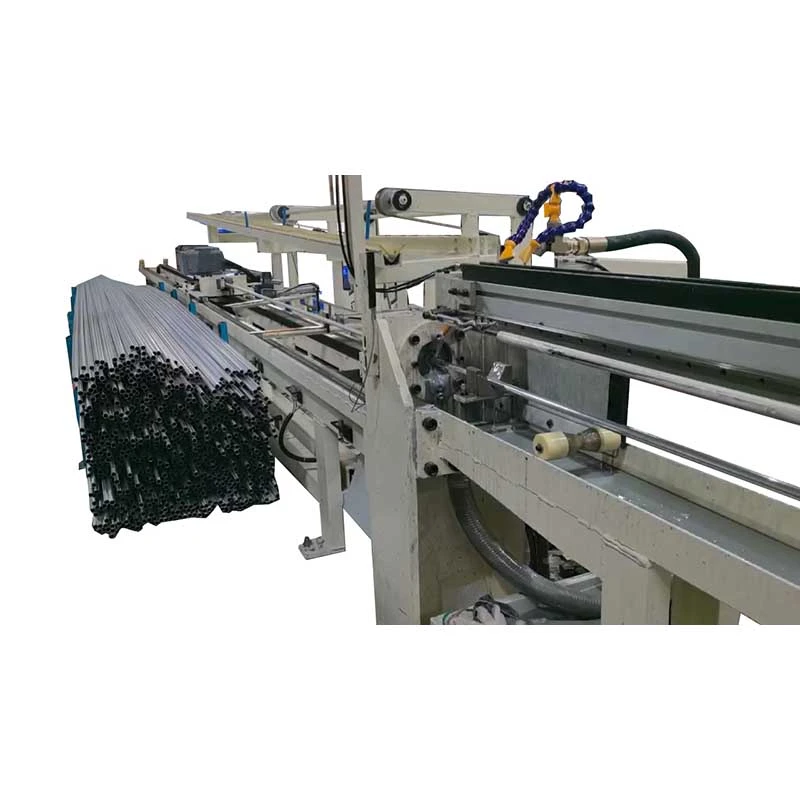
  • Машина холодного волочения нерегулярных цепейМашина холодного волочения нерегулярных цепей
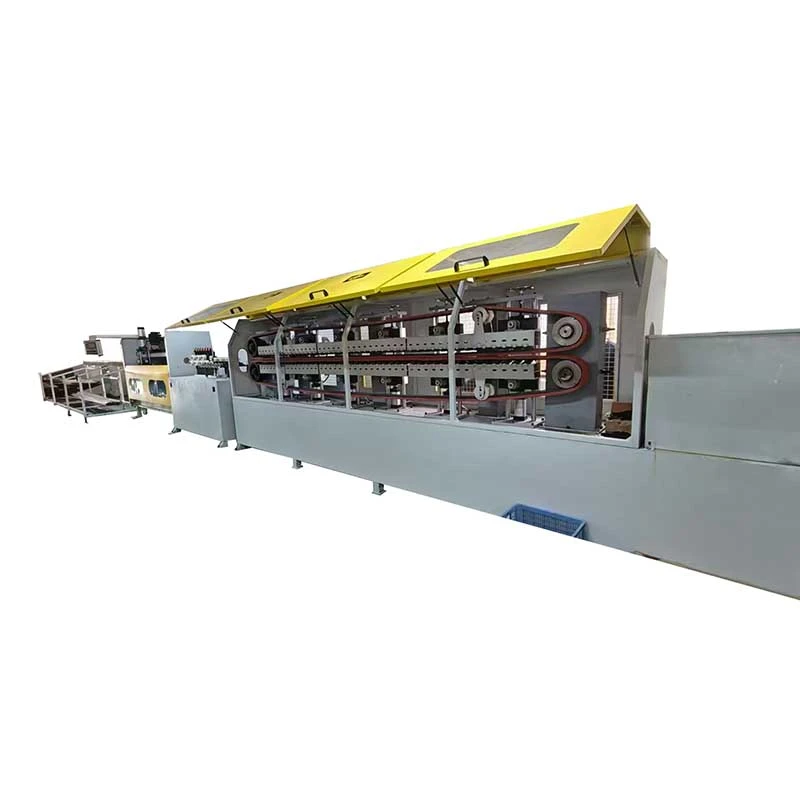
  • Машина холодного волочения нерегулярных цепейМашина холодного волочения нерегулярных цепей
  • Машина холодного волочения нерегулярных цепейМашина холодного волочения нерегулярных цепей

Машина холодного волочения нерегулярных цепей

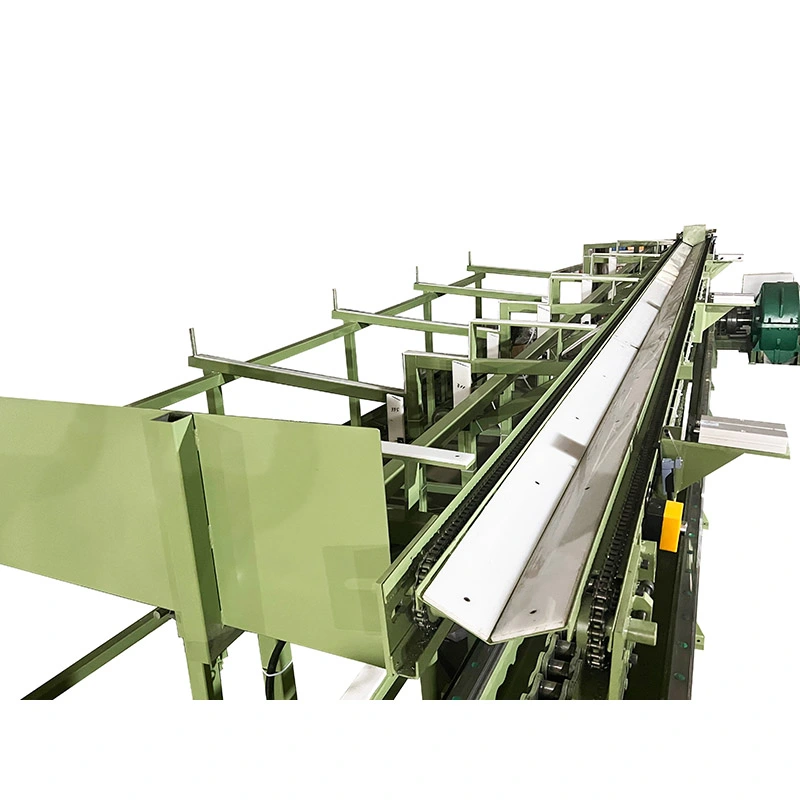
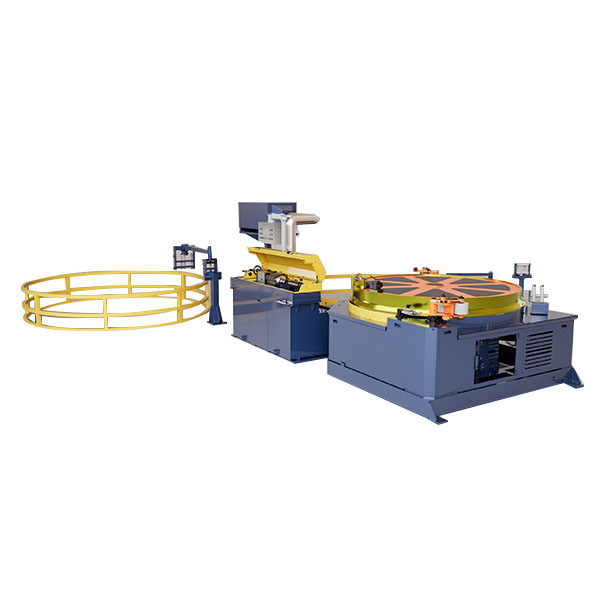
The Машина холодного волочения нерегулярных цепейпревращает круглые трубы или цельные стержни вквадратные, прямоугольные, шестиугольные, восьмиугольные, овальные, швеллерные, угловые, Т-образные и асимметричные профили по индивидуальному заказу.посредством контролируемого холодного волочения. Ленточный стан с цепным приводом обеспечиваетСила тяги 7–1000 кН, ускоряется до28 м/мини поглаживает до10 м. Многоручьевые конфигурации позволяют вытягивать от 1 до 5 деталей одновременно, а прецизионные штампы контролируют размеры профиля, четкость углов и качество поверхности. Подходит для углеродистой стали, нержавеющей стали, легированной стали, меди, алюминия, титана и других специальных сплавов.

Рейтинг: 5.0
(Рейтинг: 1)

The Машина холодного волочения нерегулярных цепеймеханический волочильный стан для холодной волочения некруглых труб и цельных профилей через прецизионный штамп. Он предназначен для квадратных, прямоугольных, шестиугольных, восьмиугольных, овальных, швеллерных, угловых, Т-образных профилей и других нестандартных асимметричных профилей, которые требуют более узких размеров, контролируемой геометрии углов и более однородной поверхности, чем обычно может обеспечить материал горячей штамповки.

Основная задача, которую решает этот станок, — это не просто изменение формы металлического сечения. Это позволяет производителям начать с подходящей круглой трубы или прутка и использовать контролируемую холодную деформацию для получения готового профиля неправильной формы с более предсказуемыми размерами и состоянием поверхности. Это особенно полезно для трубок гидравлических цилиндров, конструкционных профилей, прецизионных механических деталей, медных и алюминиевых профилей, автомобильных компонентов и изделий из специальных сплавов, где в противном случае потребовалась бы последующая операция механической обработки.

Серия FR компании FangRong включает 10 стандартных моделей от FR-16 до FR-250 с максимальным усилием волочения от 7 до 1000 кН и скоростью волочения до 28 м/мин. В зависимости от модели, оснастки и размеров изделия одновременно можно тянуть от 1 до 5 труб или прутков. Машина также может быть оснащена автоматическим оборудованием подачи, резки и приема для серийного производства.

Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

Зачем холодно рисовать неправильный профиль?

Горячая прокатка и экструзия эффективны для производства основных профилей, но они могут не обеспечить точности размеров, состояния поверхности или четкости углов, необходимых для прецизионных применений. Если готовая секция впоследствии подвергается механической обработке, производитель также должен учитывать дополнительный съем материала, время обработки и брак.

Холодное волочение изменяет сечение матрицы под действием контролируемой силы вытягивания. Матрица определяет внешний профиль, а уменьшение вытяжки обеспечивает размерный размер и упрочнение. Для полых профилей также можно использовать оправку или пробку для контроля внутренних размеров и распределения стенок.

Этот процесс наиболее ценен, когда заказчику нужен повторяемый готовый профиль, а не просто грубая форма конструкции. Например, производитель, производящий квадратные трубы гидравлических цилиндров, может использовать холодную вытяжку, чтобы приблизить внешние размеры и внутреннюю геометрию к окончательным требованиям перед хонингованием или другими операциями отделки. Однако если изделие представляет собой простой структурный элемент низкой точности, горячая штамповка может оставаться более экономичным процессом.

Как работает машина холодного волочения нерегулярной цепи

Обычно процесс начинается с подготовки круглой трубы или цельного прутка. Передний конец уменьшен или заострен, чтобы он мог входить в волочильный штамп и захватываться кареткой. Затем заготовка проходит через некруглую матрицу, а каретка с цепным приводом тянет ее по точным направляющим.

По мере продвижения материала через матрицу его поперечное сечение одновременно уменьшается и изменяется форма. Материал течет в полость матрицы, образуя необходимую квадратную, прямоугольную, шестиугольную или нестандартную геометрию. В случае полых профилей внутренняя оправка или пробка контролирует отверстие и помогает управлять распределением толщины стенки.

Цепной привод, редуктор и каретка должны работать как одна система. Если тяговое усилие нестабильно или каретка плохо выровнена, размеры углов, прямолинейность и качество поверхности могут стать нестабильными. Вот почему мощность станка следует выбирать на основе фактического материала и режима обжатия, а не только на основе размеров готового профиля.

Типичный производственный сценарий:Заказчик, производящий прецизионные прямоугольные трубы, может использовать многоручьевую конфигурацию, когда несколько труб имеют одинаковый материал и схему вытяжки. Это увеличивает производительность за один ход рисунка. Если заказчик часто меняет размеры профиля, одноручьевая установка может быть более практичной, поскольку замена матрицы и регулировка настройки проще.

Какие проблемы он решает?

Производственная проблема Как помогает холодное рисование Когда это важнее всего
Свободные размеры после горячей штамповки Вытяжная матрица калибрует секцию при холодной деформации. Важно для компонентов, требующих контролируемого монтажного зазора или припуска на обработку.
Неправильная геометрия угла Матрица контролирует внешний профиль и форму угла. Важно для квадратных, прямоугольных и нестандартных профилей, используемых в качестве сопряженных или структурных компонентов.
Дополнительная обработка после формовки Более близкий к законченному профиль может сократить количество последующей обработки. Наиболее ценным при механической обработке является значительная часть существующей себестоимости продукции.
Неравномерное распределение стен в полых профилях Оправка или оправка обеспечивают внутреннюю поддержку во время волочения. Важен для напорных трубок, цилиндрических трубок и прецизионных полых профилей.
Низкая производительность при обработке отдельных деталей Многопрядный инструмент позволяет вытягивать несколько деталей за один прием. Полезно для изделий больших объемов со стабильными размерами и повторяемыми инструментами.

Ключевые особенности для производства

1. Прецизионный контроль некруглых профилей
Матрица и направляющая волочильная каретка контролируют профиль, когда материал проходит через зону волочения. Это особенно полезно для прямоугольных и квадратных секций, где ширина, высота и угловые размеры влияют на сборку. В типичном случае применения структурных или механических компонентов более строгий контроль профиля может уменьшить объем корректирующей обработки после вытяжки.

2. Скорость волочения до 28 м/мин.
Ленточные станы с цепным приводом могут обеспечить высокую скорость волочения подходящих материалов и профилей меньшего размера. Более высокая скорость полезна, когда один и тот же продукт производится непрерывно в больших количествах. Это менее важно для высокопрочных сплавов или труднообрабатываемых материалов, где смазка, износ матрицы и стабильность деформации могут ограничивать практическую скорость волочения.

3. Рисунок от 1 до 5 прядей
За один ход каретки можно нарисовать несколько профилей, если это позволяют размеры изделия и расположение матрицы. Для производителя медных, алюминиевых или стальных профилей, выпускающего тысячи одинаковых деталей, многоручьевая волочение может увеличить производительность без увеличения скорости линейной волочения. Для заказов небольшого объема с частой сменой размеров одноручьевая вытяжка может облегчить переналадку.

4. Контролируемое состояние поверхности
Холодное волочение может улучшить состояние поверхности соответствующим образом подготовленной заготовки, поскольку материал проходит через прецизионную матрицу, а не остается в состоянии горячей штамповки. Однако это не следует описывать как автоматическое удаление каждой трещины, ямки или дефекта. Качество поверхности после волочения по-прежнему зависит от состояния исходного материала, травления или подготовки поверхности, смазки, состояния штампа и выбранного обжатия.

5. Внутренний контроль нестандартных трубок
Для полых профилей внутренняя геометрия контролируется оправкой или оправкой, а внешняя форма определяет внешнюю форму. Это важно для трубок гидравлических и пневматических цилиндров, где внутренний зазор и распределение стенок напрямую влияют на последующую обработку и эксплуатационные характеристики.

6. Цепной и редукторный привод для тяжелых условий эксплуатации.
В серии FR используются цепи с различным шагом и конфигурации редукторов в зависимости от требований к усилию тяги. Цепные системы большего размера предназначены для более тяжелых грузов. Для высокопрочного стального профиля, требующего значительного тягового усилия, мощность цепи и выбор редуктора становятся более важными, чем максимальная скорость волочения.

7. Отдельный привод возврата каретки
Возвратный двигатель перемещает каретку обратно в исходное положение после хода рисования. Это не увеличивает способность машины к деформации, но сокращает время простоя и, следовательно, имеет большее значение при серийном производстве, чем при мелкосерийном производстве.

8. Дополнительная автоматизация производства
Автоматические системы подачи, резки и приема могут быть интегрированы в соответствии с производственной схемой. Автоматизация наиболее полезна, когда размеры продукта остаются стабильными в течение длительных производственных циклов. При работе с прототипом или частой смене профиля ручная загрузка может оказаться более экономичной.

Технические характеристики

При выборе модели наиболее важными параметрами являются требуемое усилие волочения, размеры изделия, прочность материала, обжатие за проход, скорость волочения, длина хода и количество прядей. Силу вытягивания следует рассчитывать на основе фактического процесса, а не использовать только простую формулу площади поперечного сечения, поскольку трение матрицы, состояние материала, геометрия деформации и смазка - все это влияет на требуемую силу.

Модель Макс. Сила тяги (кН) Макс. Рисунок Путешествие (м) Скорость рисования (м/мин) Возвратный двигатель (кВт) Редуктор Шаг цепи Главный двигатель (кВт)
ФР-16 7 7 28 0.75 ZQ250 1,5 дюйма 4
ФР-25 10 8 28 0.75 ZQ400 2" 7,5 / 11
ФР-50 50 8 25 1.1 ZQ500 2,5 дюйма 22
ФР-76 100 9 25 2.2 ZQ650 3" 30 / 37
ФР-100 150 10 12 3 ZQ850 4" 45
ФР-120 200 10 12 3 ZQ850 3-дюймовый двухместный 55
ФР-150 400 10 10 3 ZQ1000 4-дюймовый двухместный 75
ФР-180 600 10 10 4 ZQ1250 5-дюймовый двухместный 98
ФР-200 800 10 10 4 ZQ850 × 2 4-дюймовый тройной 55 × 2
ФР-250 1000 10 10 4 ZQ1450 5-дюймовый тройной 132

Стандартная конфигурация:оправочная система для волочения труб, главный привод, редуктор, волочильная каретка, держатель матрицы и система управления. Автоматическое устройство подачи, резак и приемная стойка являются дополнительными. Количество прядей: 1–5. Ход рисунка и оснастка могут быть настроены в соответствии с производственными требованиями.

Сила рисования и выбор модели

Модель станка следует выбирать по максимальному расчетному усилию волочения с соответствующим запасом хода. Простого расчета, основанного только на уменьшении площади и пределе текучести, недостаточно для нерегулярных профилей, поскольку материал также изменяется внутри матрицы.

Например, прямоугольная труба из низкоуглеродистой стали с умеренным обжатием может комфортно работать с меньшей моделью FR, в то время как профиль из нержавеющей стали или никелевого сплава с такими же конечными размерами может потребовать значительно большего усилия волочения. Поэтому при практическом выборе следует учитывать прочность материала, начальное и конечное сечение, геометрию матрицы, трение, смазку, график обжатия и скорость производства.

Типичный сценарий клиента:Когда производитель переходит от круглого к прямоугольному чертежу к более сложному асимметричному сечению, машине может потребоваться более высокая номинальная сила, даже если конечная площадь поперечного сечения аналогична. Это связано с тем, что материал должен течь дальше в углы и вокруг меняющейся геометрии сечения.

Automatic cold drawing machine configuration for irregular profiles

Приложения

Трубки гидравлических и пневматических цилиндров

Квадратные, прямоугольные и другие некруглые цилиндрические трубы требуют контролируемых внутренних и внешних размеров, поскольку окончательный зазор и толщина стенки влияют на хонингование, уплотнение и эксплуатационные характеристики. Заказчик, производящий эти трубы, может использовать волочение с помощью оправки, чтобы уменьшить объем корректировок, необходимых перед окончательной отделкой.

Компоненты автомобилей и электромобилей

Прямоугольные, овальные и нестандартные профили используются в конструктивных элементах, деталях рулевого управления, системах охлаждения аккумуляторов и других устройствах транспортных средств. Когда требуются тысячи одинаковых профилей, вытяжка нескольких прядей и автоматическая подача могут повысить производительность. При производстве прототипов в небольших объемах эти варианты автоматизации могут не оправдать дополнительных инвестиций.

Электрика и электроника

Медные и алюминиевые прямоугольные профили используются для изготовления шин, разъемов и компонентов терморегулирования. Согласованность размеров важна там, где профиль должен соответствовать заранее определенному электрическому или механическому узлу. Скорость волочения обычно менее важна, чем состояние поверхности, повторяемость размеров и контроль деформации материала.

Промышленное оборудование и линейные компоненты

Квадратные и прямоугольные стержни могут использоваться для изготовления направляющих компонентов, конструкций машин, телескопических деталей и других механических узлов. Холодная вытяжка полезна, когда профиль должен сохранять контролируемые внешние размеры на большой длине, а не просто соответствовать грубым структурным спецификациям.

Аэрокосмические и специальные сплавы

Титановые, никелевые сплавы и высокопрочные стали могут потребовать тщательно контролируемого обжатия, поскольку чрезмерная деформация за один проход может увеличить нагартование и повлиять на срок службы инструмента. В этих случаях станок следует выбирать вместе с конструкцией штампа и графиком проходов, а не только по размеру готового профиля.

Медицинские и хирургические компоненты

Шестиугольные или нестандартные профили из нержавеющей стали и титана можно подвергать холодной вытяжке, если для последующей механической обработки или формования требуются повторяемые размеры и качество поверхности. Однако для медицинского применения необходимая сертификация материала и характеристики поверхности должны быть подтверждены отдельно в отделе качества покупателя.

Мебельные и декоративные профили

Нестандартные квадратные, овальные и асимметричные профили можно использовать для каркасов мебели, витрин и архитектурных компонентов. Здесь внешний вид и повторяемость размеров могут быть более важными, чем максимальная сила волочения, что делает более предпочтительной высокоскоростную модель FR меньшего размера, когда материал легко тянуть.

Производственные сценарии и аспекты процесса

Для квадратных труб большого объема:используйте многожильный инструмент, когда несколько труб имеют одинаковые размеры и схему вытяжки. Основной прирост производительности достигается за счет обработки нескольких деталей за один ход, а не просто за счет увеличения скорости станка.

Для толстостенных профилей из нержавеющей стали:отдавайте предпочтение силе тяги, жесткости каретки, материалу матрицы и смазке, а не максимальной скорости. Слишком агрессивная работа может увеличить износ штампа и появление дефектов поверхности.

Для трубок гидроцилиндров:Особое внимание уделите выбору оправки, распределению толщины стенок и величине чистового припуска, остающегося после вытяжки. Станок должен быть приспособлен для полного процесса обработки труб, а не рассматриваться как изолированная операция.

Для алюминиевых и медных профилей:более высокая скорость волочения может быть полезна для повышения эффективности производства, но состояние штампа и смазка остаются важными, поскольку на готовых электрических или декоративных изделиях могут стать видимыми следы на поверхности.

Опции автоматизации

Машина может поставляться с:

  • Автоматическая стойка для кормления
  • Автоматическое наведение или интеграция подготовки концов
  • Автоматическая система резки
  • Автоматическая приемная стойка
  • Инструмент для многожильного волочения
  • Управление ПЛК и ЧМИ
  • Индивидуальный штрих рисунка

Полностью автоматическая линия обычно оправдана, когда один и тот же профиль производится непрерывно, а ручная загрузка становится значительной частью затрат на рабочую силу. Если клиент производит множество различных профилей небольшими партиями, полуавтоматическая конфигурация может снизить сложность переналадки и первоначальные инвестиции.

Что включено и что поступает на ваш завод?

Стандартный комплект машины для холодного волочения нерегулярных цепей настроен в соответствии с подтвержденной моделью FR и спецификациями проекта. Основная машина включает в себя привод волочения, редуктор, цепную систему, каретку, держатель матрицы и систему управления. Конфигурации волочения труб включают необходимое расположение оправок.

Штампы для конкретного профиля, специальные оправки, оборудование автоматической подачи, резки и приема обычно настраиваются в соответствии с производственными требованиями заказчика. Перед отправкой машина собирается и проходит функциональные испытания. Если доступны образцы заказчика, можно организовать пробный чертеж для проверки выбранной конфигурации процесса перед отправкой.

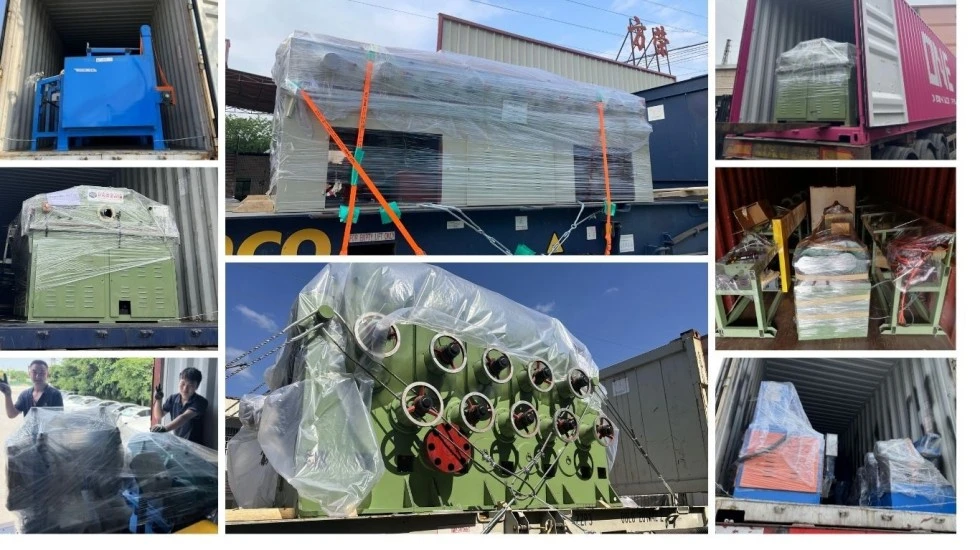
При отправке на экспорт основные компоненты защищаются от влаги и коррозии и упаковываются в соответствии с согласованным способом транспортировки. Чертежи фундамента, информация по монтажу и требования к вводу в эксплуатацию поставляются в составе проектной документации.

Инжиниринг и контроль качества

Производственный процесс FangRong охватывает прикладное проектирование, проверку сырья, механическую обработку, механическую сборку, электрическую интеграцию, программирование ПЛК, тестирование и окончательную проверку. Для волочильного стана с длинным ходом особенно важны выравнивание направляющих и перемещение каретки, поскольку небольшие ошибки выравнивания могут повлиять на профиль по всей длине волочения.

Заводские испытания могут включать в себя работу на холостом ходу, испытания под номинальной нагрузкой, проверку цепи и каретки, мониторинг вибрации и шума, проверку температуры масла, проверку электробезопасности и проверку размеров пробной продукции при предоставлении образцов.

FangRong cold drawing machine manufacturing and assembly

Производственные мощности

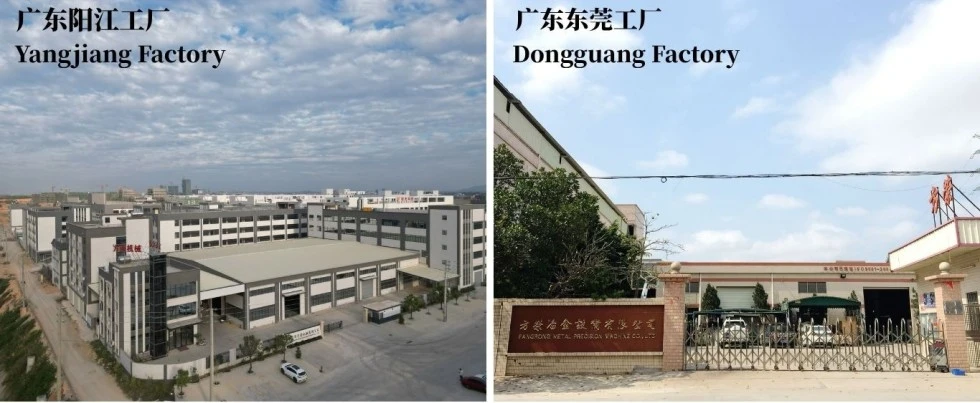
Дунгуаньская компания металлургического оборудования Fangrong, Ltd.Базируется в городе Далан, город Дунгуань, и служит основной производственной базой для оборудования для холодной волочения и сопутствующего оборудования для обработки металлов давлением.

Янцзян Фанжун Машиностроение Лтд.расположена в районе Яндун города Янцзян и предоставляет дополнительные производственные мощности для более крупных и индивидуальных проектов по производству оборудования.

Irregular Chain Cold Drawing Machine factory production

Производственный процесс

  1. Разработка приложений:Подтвердите материал, профиль, уменьшение, ход, производительность и требования к инструментам.
  2. Проверка компонентов:осмотреть металлоконструкции, валы, цепи, редукторы и покупные комплектующие.
  3. Прецизионная обработка:направляющие и элементы привода станка по утвержденным чертежам.
  4. Механическая сборка:установите каретку, направляющую систему, цепь, звездочки и коробку передач.
  5. Электрическая интеграция:подключить двигатели, датчики, шкаф управления, ПЛК и ЧМИ.
  6. Пробная эксплуатация:проверьте ход каретки, работу цепи, возвратное движение и функции управления.
  7. Нагрузочное тестирование:выполнить испытания под номинальной нагрузкой и пробные чертежи, если это позволяет проект.
  8. Окончательная проверка:Перед отправкой проверьте механические, электрические функции и функции безопасности.
  9. Экспортная упаковка:нанести защиту от влаги и коррозии и подготовить машину к международной перевозке.

Сертификаты и стандарты

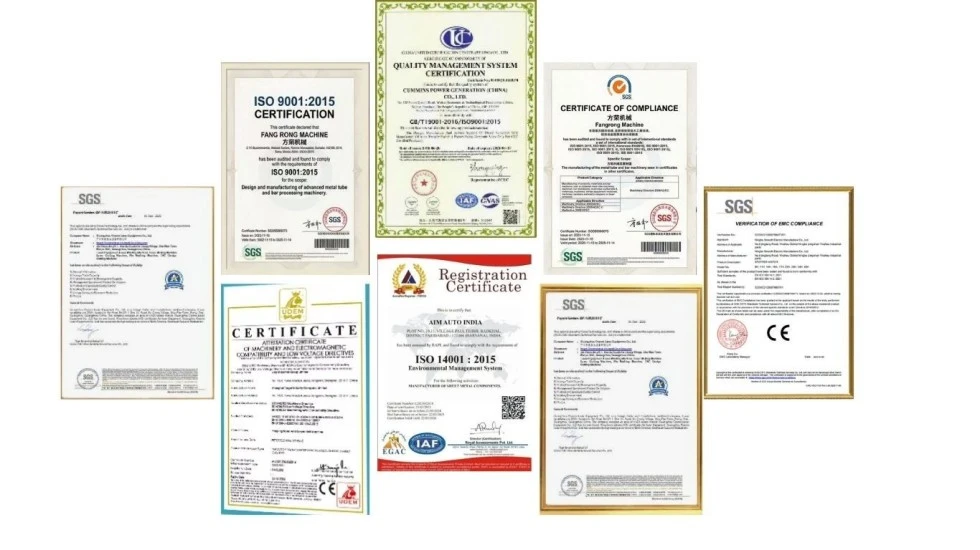
Cold drawing machine certification and quality documentation

ИСО 9001:2015— Система менеджмента качества. Сертификат № UQ231211R1.

Маркировка CE— Оборудование для применимых конфигураций европейского рынка может быть поставлено для удовлетворения соответствующих требованийДиректива по машинному оборудованию 2006/42/EC, с применимыми мерами безопасности оборудования, предусмотренными в соответствии с конфигурацией машины.

СГС инспекция— Проверка третьей стороной может быть организована, если этого требует договор купли-продажи или проект.

Патенты— Компания FangRong сообщила о патентах на изобретения и полезные модели, охватывающие такие области, как натяжение цепи, многонитевые держатели матриц и системы оправок. При необходимости патентная документация может быть предоставлена ​​для проверки.

УЛ:Сертификация UL не входит в стандартную заявку на данное устройство. Если для целевого рынка требуются электрические компоненты, внесенные в список UL, или специальный пакет, соответствующий требованиям UL, это требование должно быть подтверждено до составления предложения, чтобы можно было соответствующим образом спроектировать электрическую конфигурацию.

Коммерческие условия

минимальный заказ 1 комплект
Цена уровня 1 1 комплект — стандартная цена за единицу
Цена уровня 2 2–4 комплекта — цена со скидкой в ​​зависимости от количества доступна по запросу.
Цена уровня 3 5+ комплектов — доступно проектное/объемное предложение
Условия оплаты 30% депозит; Остаток 70% перед отгрузкой после заводских приемочных испытаний, если иное не оговорено в договоре купли-продажи.
ФОБ Точный порт отправления должен быть подтвержден в коммерческом предложении и договоре купли-продажи перед публикацией.
Стандартное время выполнения заказа Примерно 30–60 дней для стандартных конфигураций от FR-16 до FR-100; Для более крупных машин или машин, изготовленных по индивидуальному заказу, может потребоваться примерно 90–120 дней.
Ускоренное время выполнения заказа Ускоренное производство возможно в зависимости от текущей мощности завода, модели машины и наличия компонентов. Подтвержденная дата ускоренной доставки указывается в предложении после проверки заказа.
Гарантия 12 месяцев с момента ввода в эксплуатацию на согласованных гарантийных условиях.
Установка Шеф-монтаж, ввод в эксплуатацию и обучение операторов могут быть предоставлены в зависимости от объема проекта.

Часто задаваемые вопросы

1. Какие профили неправильной формы может рисовать эта машина?

Машина холодного волочения нерегулярных цепей может быть сконфигурирована для квадратных, прямоугольных, шестиугольных, восьмиугольных, овальных, швеллерных, угловых, Т-образных и нестандартных асимметричных профилей. Фактический диапазон профиля зависит от доступной силы волочения, размеров матрицы, материала и конструкции инструмента.

2. Может ли он тянуть как сплошные прутки, так и трубы?

Да. Для сплошных стержней используются штампы со сплошным профилем и соответствующие приспособления для захвата, тогда как для труб используется штамп вместе с необходимой конфигурацией оправки или пробки. Оснастку следует подбирать по исходным и готовым размерам.

3. Как мне выбрать между моделями FR-50, FR-76, FR-100 и более крупными?

Укажите марку материала, начальные размеры, чертеж готового профиля, обжатие за проход, длину изделия и целевую производительность. FangRong может рассчитать необходимую силу тяги и порекомендовать подходящую модель. Одного размера готового профиля недостаточно для точного выбора машины.

4. Можно ли одновременно нарисовать пять профилей?

Можно сконфигурировать до пяти прядей, если это позволяют модель машины, ширина каретки, расположение матрицы и размеры продукта. Многоручьевая вытяжка наиболее экономична для изделий большого объема с одинаковым материалом и графиком процесса.

5. Какое уменьшение за проход подходит для неправильного профиля?

Универсального процента снижения не существует. Прочность материала, геометрия сечения, конструкция матрицы, смазка и наклейка — все это влияет на допустимое уменьшение. Консервативная многопроходная схема может потребоваться для высокопрочных нержавеющих сталей, титановых или никелевых сплавов.

6. Требуется ли указательный станок?

Обычное волочение цепи требует, чтобы передний конец был достаточно уменьшен для входа в матрицу и захвата каретки. Поэтому может потребоваться отдельная стрелочная машина, если только на производственной линии не используется другой одобренный метод подготовки концов. При необходимости указывающее оборудование может быть интегрировано в автоматизированную линию.

7. Каков стандартный объем поставки?

Стандартная поставка обычно включает в себя главную волочильную машину, систему привода, коробку передач, цепь, каретку, держатель матрицы, систему управления и оправку для труб, где это применимо. Профильные штампы, специальные оправки и автоматическое оборудование подачи, резки или приема настраиваются отдельно в соответствии с проектом.

8. Сколько времени занимает доставка?

Стандартным машинам от FR-16 до FR-100 обычно требуется примерно 30–60 дней. Машины FR-150 и более крупные, индивидуальные конфигурации и специальная автоматизация могут потребовать примерно 90–120 дней. Ускоренная доставка оценивается индивидуально в зависимости от производственных мощностей и наличия комплектующих.

9. Какая информация необходима для предложения?

Укажите марку материала, начальное сечение, чертеж или размеры готового профиля, толщину стенок труб, длину изделия, требуемую производительность, количество прядей и предпочтительный уровень автоматизации. Образец или чертеж САПР полезен, когда профиль асимметричен или требует жестких углов.

10. Может ли машина быть поставлена ​​для проектов в Европе или Северной Америке?

Да. Конфигурацию машины и электрическую систему можно адаптировать к рынку назначения. Требования CE согласно Директиве по машинному оборудованию 2006/42/EC могут быть соблюдены для применимых европейских конфигураций. Если применяются электрические требования, связанные с UL, их следует указать до начала производства, чтобы можно было соответствующим образом выбрать компоненты управления и электрическую схему.

11. Могу ли я протестировать свой материал перед покупкой?

Если позволяют условия проекта, может быть организована выборочная оценка процесса. Предоставление фактических требований к материалу и готовому профилю позволяет более точно оценить усилие волочения, оснастку и график проходов, чем полагаться только на теоретические расчеты.

12. Что следует проверить перед установкой машины?

Покупатель должен подтвердить прочность фундамента, площадь расположения машины, зазор для хода волочения, электрическую мощность, пространство для подачи материала, зону приема продукта и доступ к крану или подъемнику. FangRong может предоставить информацию о фундаменте и установке в соответствии с окончательной конфигурацией машины.

Запросить конфигурацию машины

Для точного расчета отправьтемарка материала, исходный профиль, готовый профиль, толщина стенки трубы, если применимо, длина изделия, требуемая производительность и количество прядей.. Затем FangRong может оценить необходимое усилие волочения, модель FR, конфигурацию матрицы и оправки, ход и уровень автоматизации вместо того, чтобы выбирать машину только по размеру профиля.

Irregular Chain Cold Drawing Machine packaging and shipment
Отправить запрос
Контакты
  • Адрес

    NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай

  • Электронная почта

    frsale@dgfangrong.com

Расскажите нам о вашем материале, характеристиках продукции, производственном процессе и требованиях к оборудованию. FangRong может обсудить подходящие машины холодной вытяжки, волочильные матрицы, правильные машины и индивидуальные решения для вашего применения.
Рейтинг:
5.0
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать