Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
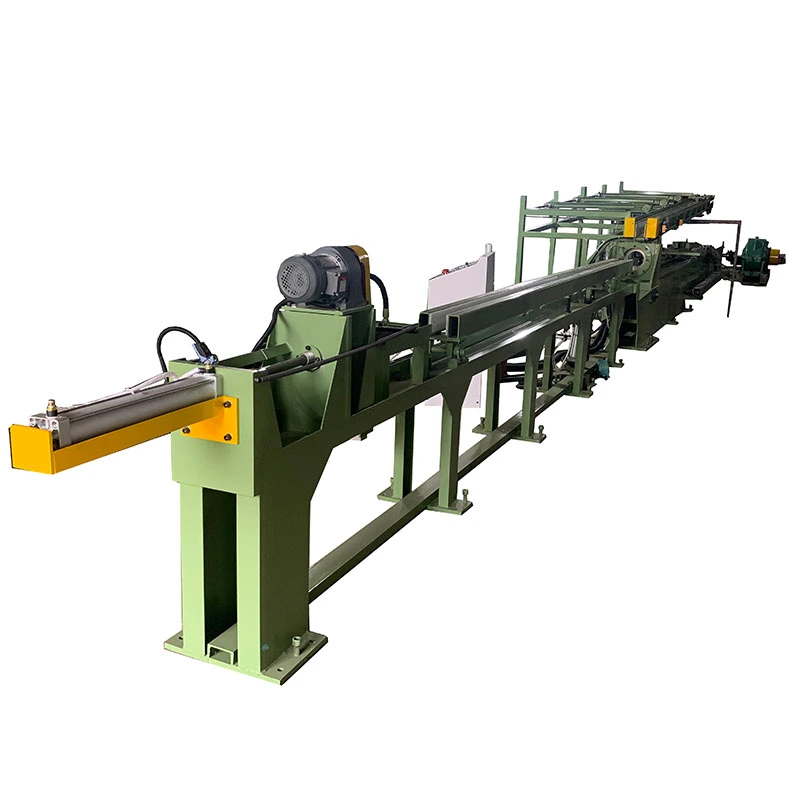
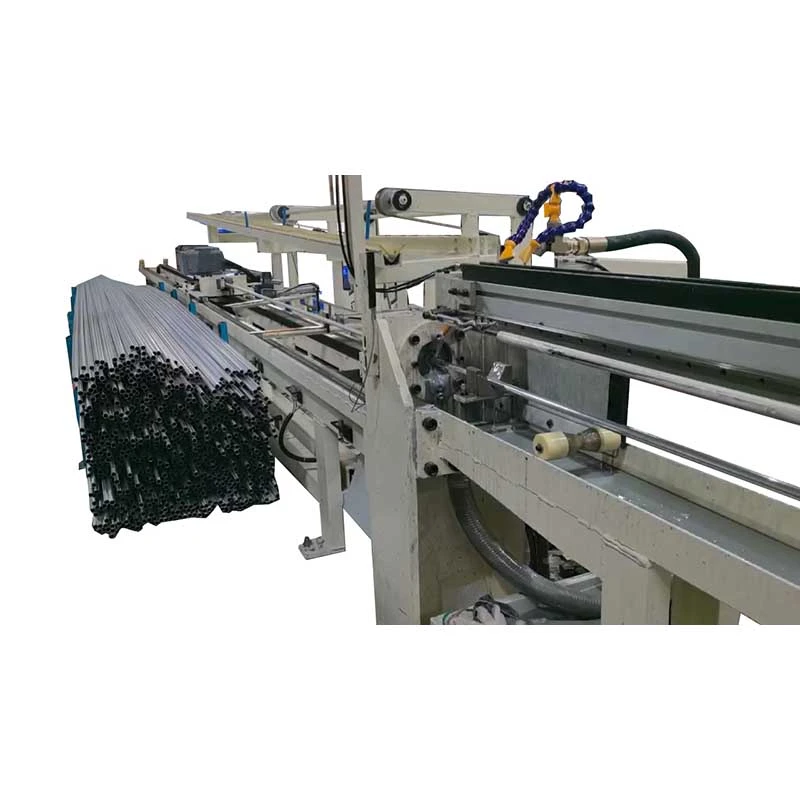
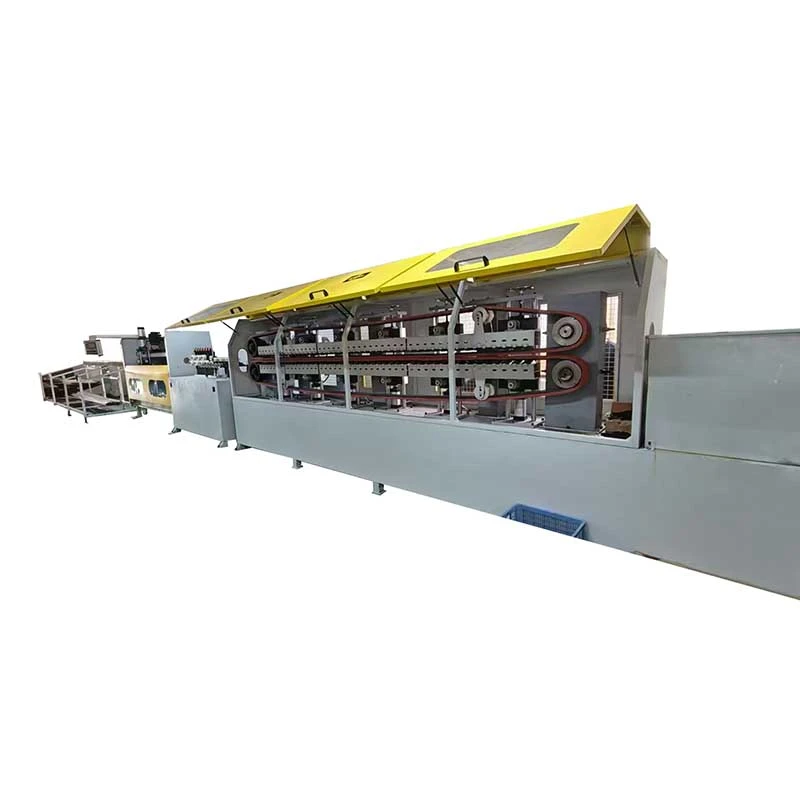
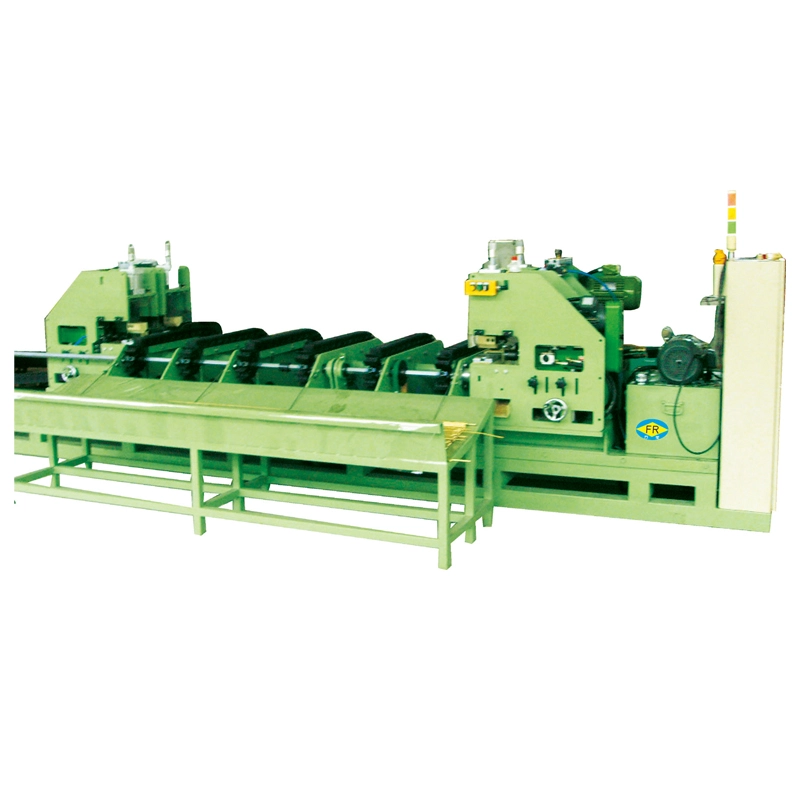
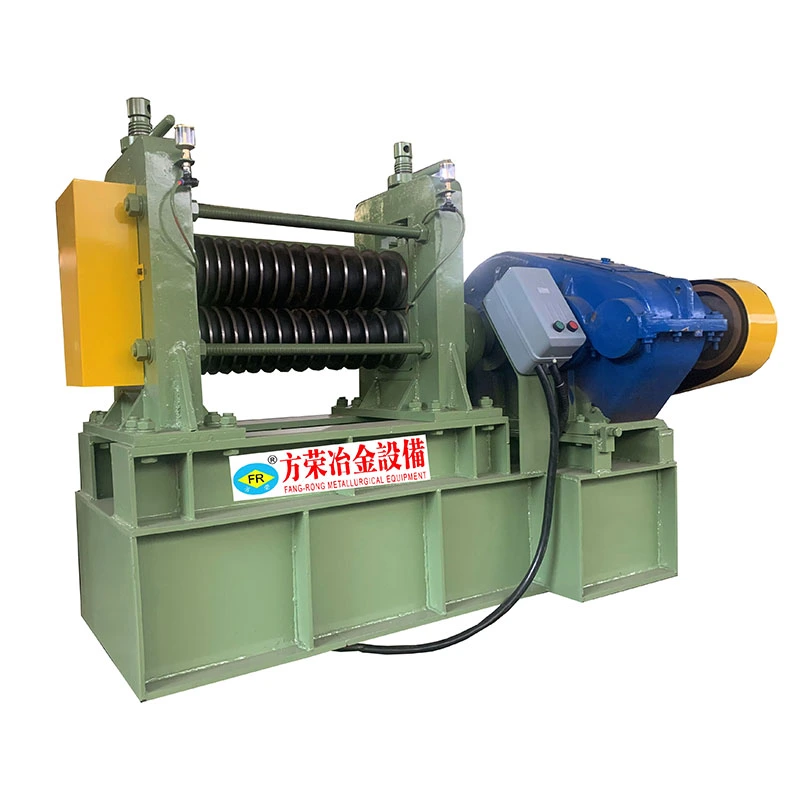
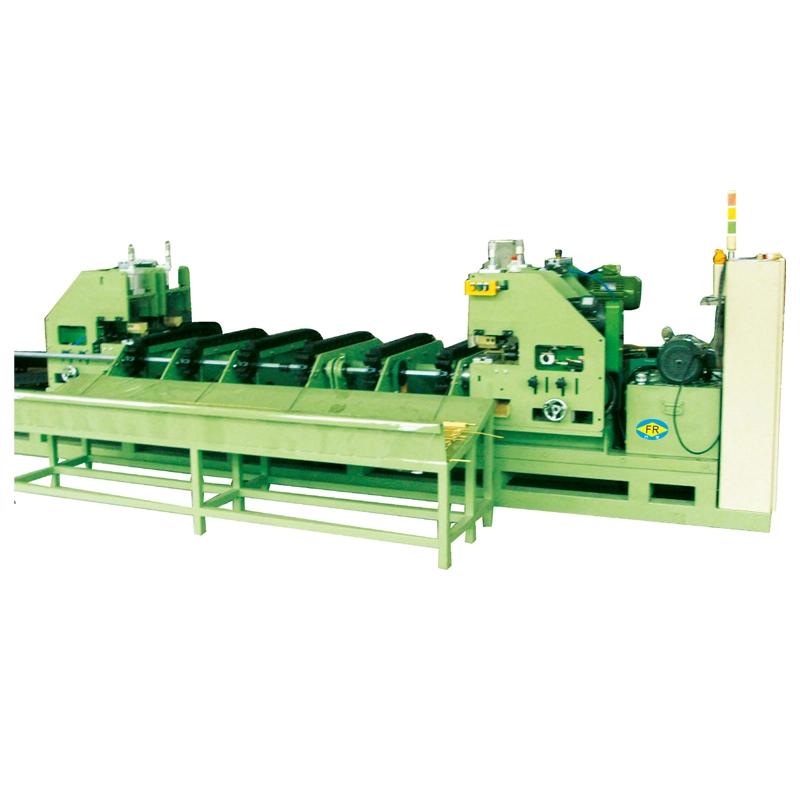
Вертикальная правильная машина с двумя валками для нержавеющей стали предназначена для непрерывной правки прутков, стержней, труб и других длинномерных металлических изделий из нержавеющей стали. Он корректирует изгиб и деформацию, возникшую во время прокатки, волочения, термообработки, механической обработки, погрузочно-разгрузочных работ и транспортировки.
Нержавеющая сталь требует контролируемой правки, поскольку чрезмерное давление роликов может оставить следы на поверхности, повлиять на округлость или вызвать нежелательную деформацию. Вертикальное расположение двух роликов обеспечивает контролируемый контакт между материалом и роликами, позволяя регулировать силу выпрямления и положение роликов в зависимости от размера материала, твердости, начального изгиба и требуемой прямолинейности.
Пруток, стержень или труба из нержавеющей стали непрерывно проходит между двумя вращающимися правильными роликами. Регулируя положение ролика и контактное давление, машина осуществляет контролируемую деформацию в направлении, необходимом для исправления исходного изгиба.
Величина коррекции зависит от марки материала, размера поперечного сечения, твердости, исходной прямолинейности и упругости. Поэтому правильная регулировка роликов важнее, чем простое увеличение приложенного давления. Для изделий из нержавеющей стали с высокими требованиями к поверхности или размерам профиль роликов и условия контакта также должны быть подобраны к изделию.
Для труб толщину стенки и овальность следует учитывать вместе с наружным диаметром. Для цельных прутков допуск на диаметр и округлость влияют на состояние контакта между материалом и роликами.
Гибка после обработки:Корректирует деформацию, оставшуюся после холодной вытяжки, прокатки, термообработки, механической обработки или погрузочно-разгрузочных работ.
Непостоянная прямолинейность:Обеспечивает повторяемый процесс механической коррекции вместо ручного выпрямления.
Проблемы последующей обработки:Выпрямляет прутки и стержни перед резкой, шлифовкой, точением, нарезанием резьбы или другими операциями обработки, при которых чрезмерный изгиб может повлиять на позиционирование и постоянство размеров.
Проблемы с выравниванием труб:Помогает исправить изгиб труб из нержавеющей стали перед последующей резкой, сборкой, сваркой или проверкой.
Маркировка поверхности:Контролируемое давление роликов и подходящая геометрия роликов помогают уменьшить ненужные контактные повреждения поверхностей из нержавеющей стали.
Производственный труд:Непрерывная механическая правка снижает зависимость от ручной коррекции при повторяющихся производственных работах.
Двухроликовое вертикальное расположение
Вертикальное расположение роликов обеспечивает компактную конфигурацию правки и контролируемое направление материала во время непрерывной обработки.
Регулируемая сила выпрямления
Положение и давление ролика можно регулировать в зависимости от диаметра нержавеющей стали, состояния материала и требований к прямолинейности.
Подходит для стержней, стержней и трубок
Машина может быть настроена в соответствии с геометрией продукта. Применение труб требует дополнительного учета толщины и овальности стенок.
Широкий диапазон обработки
Серия FR охватывает цельные прутки диаметром от φ5 мм до φ160 мм, в зависимости от выбранной модели.
Непрерывная обработка
Рабочая скорость варьируется от 2 до 30 м/мин в зависимости от модели, состояния материала и производственных требований.
Поверхностное выпрямление
Для изделий из нержавеющей стали с полированной, очищенной или иным образом контролируемой поверхностью при настройке машины можно учитывать материал роликов, их отделку, геометрию и давление.
Конфигурация для различных производственных линий
Компания FangRong может сконфигурировать вертикальную правильную машину с двумя роликами из нержавеющей стали в соответствии с размерами материала, требуемой производительностью, допуском прямолинейности, методом загрузки и планировкой завода.
Серия FR доступна в нескольких моделях в зависимости от диаметра обработки и состояния материала. Следующие характеристики являются справочными значениями для стержней из цельной нержавеющей стали. Окончательный выбор машины должен быть подтвержден с учетом фактического сорта материала, размеров, начальной деформации, состояния поверхности, допуска прямолинейности и производственной мощности.
| Модель | ФР-20 | ФР-40 | ФР-60 | ФР-80 | ФР-100 | ФР-130 | ФР-160 |
| Диапазон твердого стержня/мм | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Длина сырья/мм | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Предел прочности/МПа | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Твердость поверхности | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Прямолинейность сырья/мм/м | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Допуск на диаметр | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Округлость | ≤50% допуска диаметра | ≤50% допуска диаметра | ≤50% допуска диаметра | ≤50% допуска диаметра | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| Необработанная шероховатость поверхности/Ra | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм |
| Готовая прямолинейность/мм/м | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Очищенный материал ≤0,3 | Очищенный материал ≤0,3 |
| Допуск на готовый диаметр | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Шероховатость готовой поверхности/Ra | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | Очищенный материал: ≤0,8 мкм; Материал черной кожи: улучшенный | Очищенный материал: ≤0,8 мкм; Материал черной кожи: улучшенный |
| Диаметр ролика/мм | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Рабочая скорость/м/мин | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Мощность главного двигателя/кВт | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Мощность подъемного двигателя/кВт | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Размеры основной машины/м (ссылка) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Вес основной машины/т (справочный) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Общая установленная мощность/кВт (справочная) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Доступны пользовательские спецификации. Вышеуказанные данные приведены для справки; Фактическая конфигурация машины может варьироваться в зависимости от марки нержавеющей стали, размеров изделия, состояния материала, требований к поверхности, производственной мощности и требуемой прямолинейности.
Выбор модели не должен основываться только на диаметре. Марка материала, предел прочности, твердость, исходная прямолинейность, геометрия поперечного сечения, длина изделия и требуемый допуск на готовую продукцию — все это влияет на требуемую способность правки.
Для цельных стержней основными отправными точками являются диаметр, округлость и состояние поверхности. Для труб следует указать наружный диаметр, толщину стенки, овальность и состояние формовки. Если материал имеет значительный начальный изгиб или изготовлен из высокопрочной нержавеющей стали, перед окончательным определением конфигурации машины следует оценить фактический образец.
Используется после холодной вытяжки, прокатки, термообработки или других процессов для исправления изгиба круглых прутков и прутков из нержавеющей стали перед резкой, шлифовкой, механической обработкой или проверкой.
Наносится на трубы и трубы из нержавеющей стали после формовки, сварки или термообработки, где необходимо контролировать прямолинейность перед последующей обработкой или сборкой. При выборе машины следует учитывать толщину и овальность стенки трубы.
Подходит для валов, штифтов, стержней и других длинных компонентов из нержавеющей стали, чрезмерный изгиб которых может повлиять на обработку, позиционирование, сборку или контроль размеров.
Используется для механических и конструкционных компонентов из нержавеющей стали, требующих контроля прямолинейности перед обработкой или сборкой.
Может использоваться для подготовки материалов из нержавеющей стали для медицинских инструментов и точного оборудования. Требуемая прямолинейность, состояние поверхности и допуски на размеры должны соответствовать применимой спецификации продукта.
Используется для компонентов из нержавеющей стали, метизов, готовых деталей и промышленных изделий, где требуется коррекция изгиба перед дальнейшим изготовлением или отделкой.
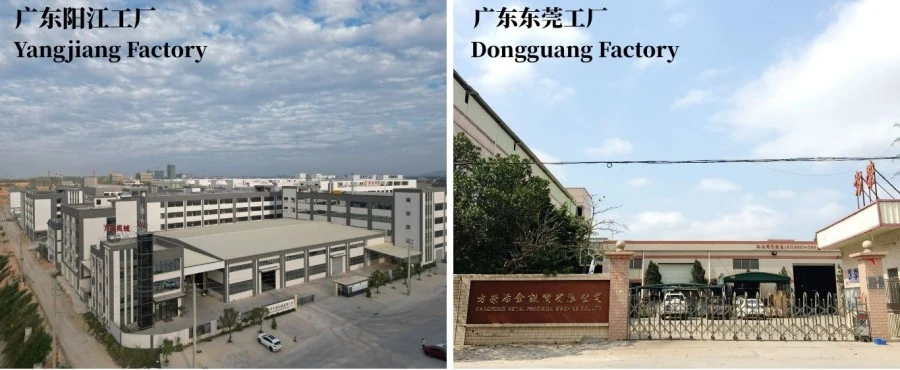
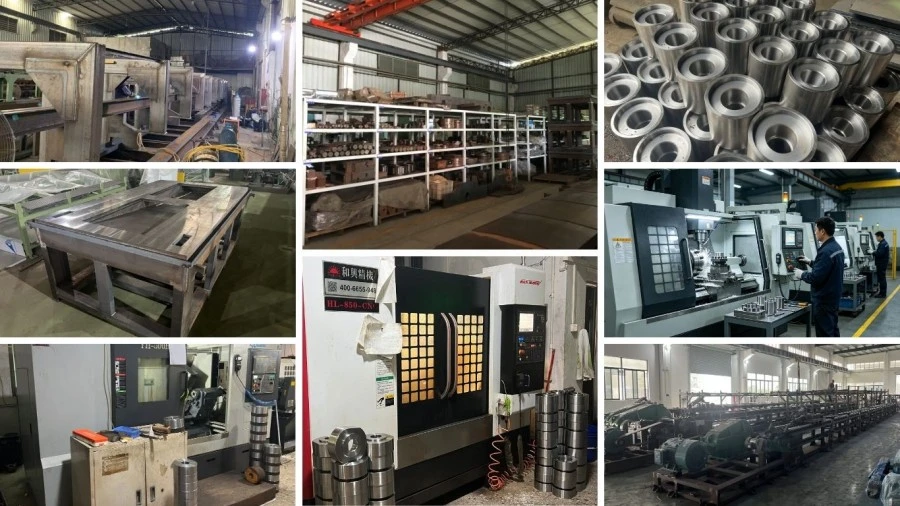
FangRong производит правильные машины, оборудование для холодной вытяжки и сопутствующее металлургическое оборудование с 1998 года. Производственные мощности компании расположены в Дунгуане и Янцзяне, Китай.
Наше оборудование было поставлено более чем 10 000 клиентам в более чем 60 странах и регионах и используется в широком спектре операций по обработке металлов. Конфигурация машины основана на материале клиента, размерах продукта, заданной прямолинейности и производственных требованиях, а не на использовании одной стандартной настройки для каждого применения.
FangRong управляет двумя производственными предприятиями в провинции Гуандун. Завод в Дунгуане специализируется на производстве правильных машин, машин холодной волочения и сопутствующего оборудования для обработки металлов, а завод в Янцзяне обеспечивает дополнительные производственные мощности.
Перед производством инженеры проверяют марку материала, диаметр или размеры трубы, длину, исходную прямолинейность, состояние поверхности, требуемый допуск на готовую продукцию и целевую производительность. Эти параметры определяют модель машины, конфигурацию роликов, мощность привода и диапазон регулировки.
Ключевые компоненты обрабатываются и собираются на месте с последующим выравниванием роликов, механической регулировкой, электрическим осмотром и эксплуатационными испытаниями машины. Если предъявляются строгие требования к прямолинейности или поверхности, перед отправкой можно использовать выборочные испытания для проверки предлагаемой конфигурации.
Руководство по установке, обучение эксплуатации, техническая поддержка и годовая гарантия доступны в соответствии с согласованным объемом проекта.
ИСО 9001:2015:Сертификация системы менеджмента качества, Сертификат № UQ231211R1.
Маркировка CE:Оборудование поставляется с соответствующей документацией соответствия CE в соответствии с конфигурацией машины.
Проверка СГС:Для проверки оборудования доступны сторонние инспекционные услуги.
Патенты:FangRong имеет 32 патента на изобретения и более 100 патентов на полезные модели. Типичные патенты включают 2013207829011, 2008300532117 и ZL2015 2 0842922.7.
Машина подготовлена к отправке в соответствии с ее конструкцией, весом и способом транспортировки. При необходимости крупногабаритное оборудование обычно поставляется секциями, компоненты которого защищены и упакованы в соответствии с согласованными условиями перевозки.
Укажите марку материала, диаметр стержня или трубы, толщину стенки, если применимо, длину, начальную прямолинейность, состояние поверхности, требуемую конечную прямолинейность и производственную мощность. Эти параметры определяют подходящий размер ролика, модель машины и силу выпрямления.
Да. Вертикальная правильная машина с двумя валками из нержавеющей стали может быть сконфигурирована для различных видов прутков, стержней и труб из нержавеющей стали. Для труб, помимо наружного диаметра, необходимо учитывать толщину стенки, овальность и стабильность поперечного сечения, чтобы избежать чрезмерной деформации во время правки.
Геометрия ролика, контактное давление, состояние поверхности ролика и степень коррекции — все это влияет на качество поверхности. Для нержавеющей стали, к которой предъявляются строгие косметические или размерные требования, конфигурацию роликов следует выбирать в соответствии с поверхностью материала и допуском готовой продукции, а не использовать стандартную настройку.
Это зависит от диапазона диаметров и требуемого допуска по прямолинейности. Машина может охватывать несколько размеров в пределах своего рабочего диапазона, но при выборе расположения роликов и системы регулировки следует учитывать частые изменения размеров и жесткие допуски.
Справочные характеристики перечисленных моделей показывают конечную прямолинейность до 0,3 мм/м. Фактические результаты зависят от марки нержавеющей стали, размеров, начальной деформации, настройки роликов и условий процесса. Выборочные испытания рекомендуются, когда требуется строгий допуск по прямолинейности.
Да. Конфигурацию машины можно обсудить в соответствии с материалом, поперечным сечением, диапазоном размеров, уровнем деформации, конечным допуском и производственными требованиями. Для расчета стоимости лучше всего предоставить чертежи или образцы продукции с указанием требуемой прямолинейности и производственной мощности.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта