Whatsapp
Мы предлагаем широкий спектр прецизионного оборудования для обработки металлов, включая станки для правки, холодного волочения, наведения, снятия фасок, резки, резьбонакатные станки и волочильные штампы, специально предназначенные для труб, прутков и проволоки в различных отраслях промышленности.
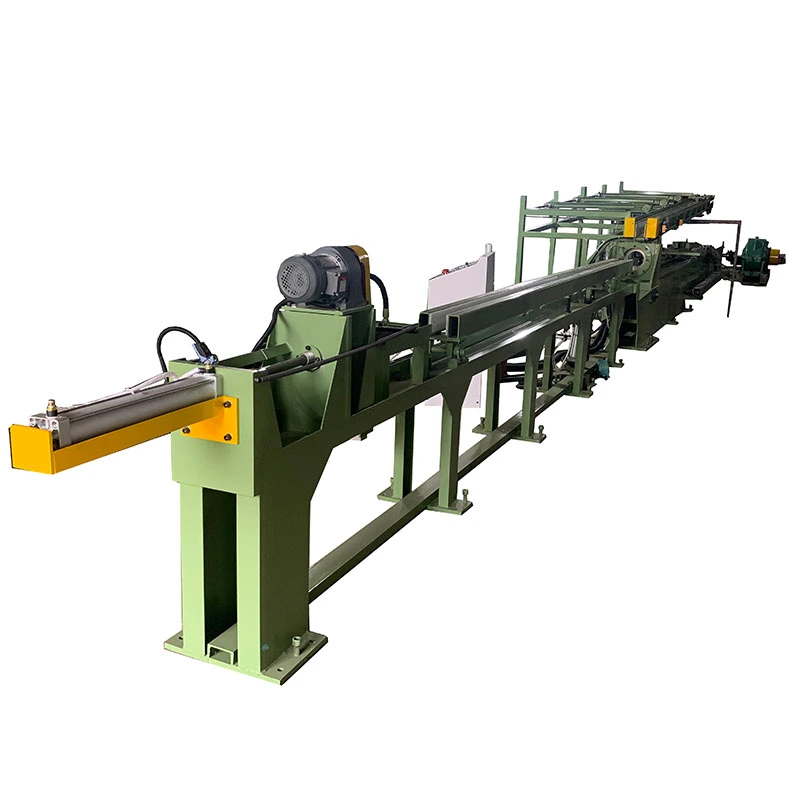
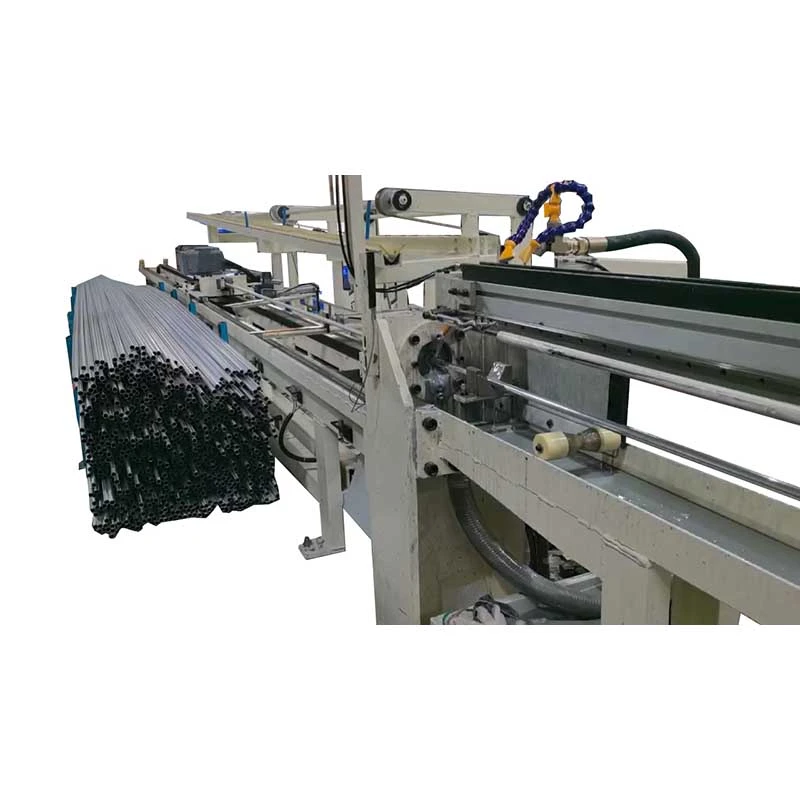
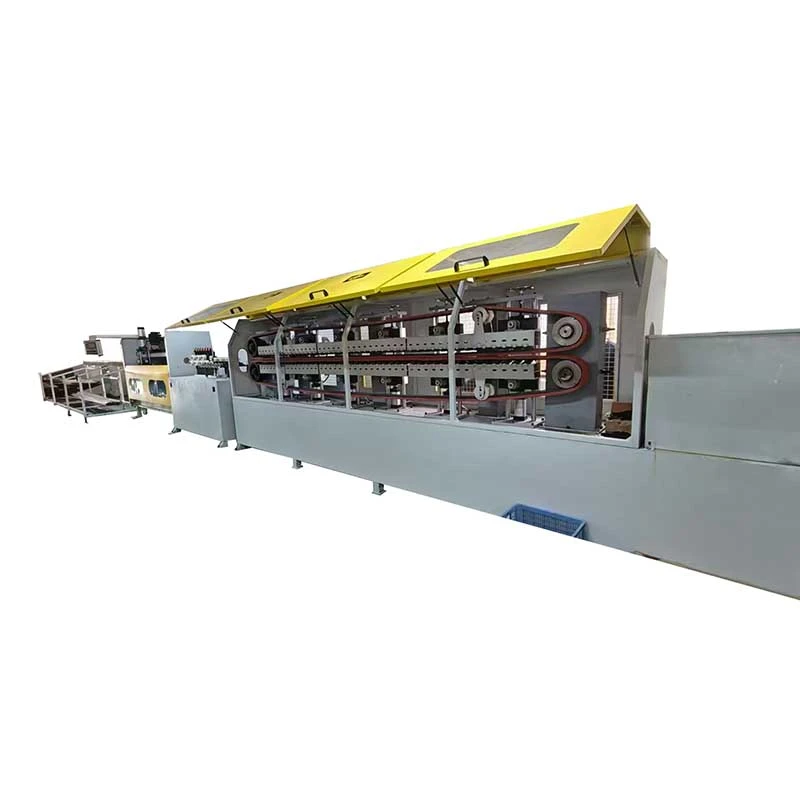
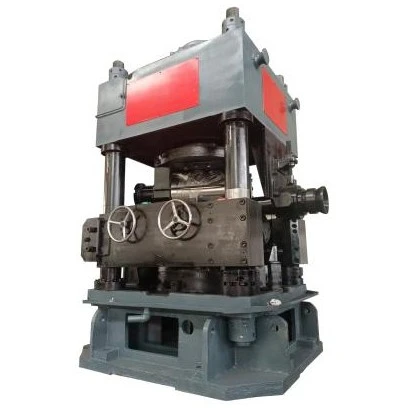
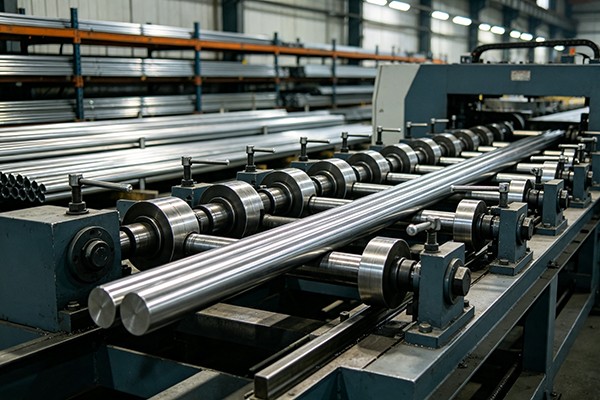
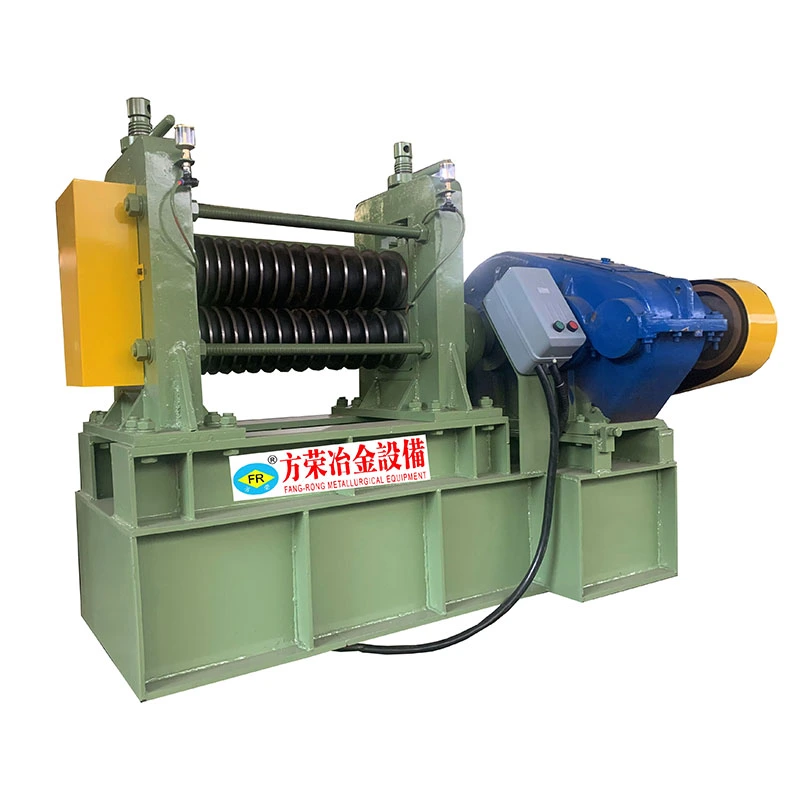
Вертикальная двухвалковая правильная машина для титановых сплавов предназначена для непрерывной правки прутков, стержней и труб из титана и титановых сплавов. Вертикальное расположение двух роликов обеспечивает контролируемый изгиб из нескольких точек контакта при прохождении материала через ролики, корректируя продольный изгиб и улучшая постоянство размеров.
Титановые сплавы широко используются там, где решающее значение имеют соотношение прочности и веса, коррозионная стойкость и эксплуатационные характеристики материала. Однако их высокая материальная ценность также делает повреждение поверхности и отклонения размеров дорогостоящими. Поэтому в процессе правки необходимо контролировать давление роликов, геометрию контакта, условия подачи и деформацию материала, а не просто применять большое выпрямляющее усилие.
В машине используются два гиперболических правильных ролика с активным приводом, расположенные вертикально. Когда титановый стержень или трубка входит в рабочую зону, ролики вращаются и подают материал вперед, оказывая контролируемое радиальное давление.
Материал подвергается многократному изгибу и упругому восстановлению при прохождении через зону контакта роликов. Правильное давление роликов и угол пересечения позволяют постепенно уменьшать первоначальный изгиб вместо того, чтобы вызывать всю деформацию за один проход.
Для изделий из титановых сплавов регулировка роликов особенно важна, поскольку чрезмерное локальное давление может оставить следы на поверхности или повлиять на геометрию поперечного сечения. Рабочее положение выбирается в зависимости от диаметра материала, толщины стенки, прочности материала, исходной прямолинейности и требуемого конечного состояния.
При изготовлении труб в процессе необходимо также учитывать толщину стенок и устойчивость к овализации. Поэтому параметры правки нельзя выбирать только по внешнему диаметру.
Остаточный изгиб после волочения или прокатки
Титановые стержни и трубы могут сохранять продольный изгиб после прокатки, волочения, термообработки, резки или манипуляций. Контролируемая деформация роликов приближает материал к заданной прямолинейности перед механической обработкой или сборкой.
Округлость и стабильность сечения
Сила выпрямления может влиять на поперечное сечение, особенно при обработке тонкостенных труб или изделий прецизионного диаметра. Поэтому геометрия и давление ролика должны соответствовать сечению материала, а не регулироваться только для коррекции изгиба.
Защита поверхности
Титановые изделия часто используются там, где состояние поверхности влияет на последующую обработку, усталостные характеристики, коррозионное поведение или окончательный внешний вид. Правильный материал роликов, обработка поверхности, выравнивание и регулировка процесса помогают снизить ненужные контактные повреждения.
Пружинный возврат
Титановые сплавы могут демонстрировать значительное упругое восстановление. Машина должна компенсировать пружинение за счет контролируемого чрезмерного изгиба и повторной коррекции, а не полагаться на одну фиксированную настройку давления.
Высококачественная обработка материалов
Когда само сырье дорогое, нестабильные условия правки могут увеличить затраты на брак и доработку. Параметры процесса следует устанавливать с учетом фактической марки сплава, размеров, уровня деформации и конечного допуска.
Вертикальная двухроликовая установка
Вертикальная компоновка обеспечивает компактную рабочую конфигурацию, позволяя двум роликам оказывать контролируемое давление на материал с противоположных сторон.
Регулируемое положение ролика
Расстояние между роликами, наклон и рабочее давление можно регулировать в зависимости от диаметра материала и состояния деформации. Это важно, когда на одной производственной линии обрабатываются титановые сплавы разных размеров.
Контролируемая контактная геометрия
Гиперболический профиль ролика определяет, как материал контактирует с рабочей поверхностью. Правильная геометрия роликов помогает распределить нагрузку по материалу и снижает чрезмерную локальную деформацию.
Подходит для стержней и трубок
Оборудование может быть сконфигурировано для работы с цельными титановыми стержнями, стержнями и трубами соответствующих размеров. Обработка труб требует дополнительного учета толщины стенки, овальности и условий внутренней опоры.
Прецизионное выпрямление
Вертикальная двухвалковая правильная машина из титанового сплава предназначена для чистовых операций, где прямолинейность и постоянство размеров важнее, чем простое устранение видимых изгибов.
Регулируемые параметры производства
Рабочую скорость и настройки роликов можно регулировать в зависимости от состояния материала и производственных требований. Правильную настройку следует устанавливать путем испытания материала, а не с использованием одного универсального параметра.
Сменная конфигурация
В зависимости от производственного диапазона можно выбрать различные характеристики роликов и рабочие конфигурации для покрытия различных диапазонов диаметров и условий материалов.
Серия FR охватывает различные диапазоны диаметров прутков из титановых сплавов и другого длинномерного проката. Выбор модели зависит от диаметра материала, прочности на разрыв, состояния поверхности, исходной прямолинейности, требуемого допуска на готовую продукцию и производственной мощности.
| Модель | ФР-20 | ФР-40 | ФР-60 | ФР-80 | ФР-100 | ФР-130 | ФР-160 |
| Диаметр сплошного стержня / мм | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Длина сырья / мм | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Предел прочности / МПа | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Твердость поверхности | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Прямолинейность сырья / мм/м | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Допуск на диаметр | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Округлость | ≤50% диатола | ≤50% диатола | ≤50% диатола | ≤50% диатола | d≤50, ≤50% диатола; 50 |
d≤50, ≤50% диатола; 50 |
| Шероховатость поверхности сырья / Ra | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм | ≤3,2~6,3 мкм |
| Прямолинейность готового материала / мм/м | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Очищенный материал ≤0,3 | Очищенный материал ≤0,3 |
| Допуск на готовый диаметр | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Шероховатость готовой поверхности / Ra | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | Очищенный материал: ≤0,8 мкм; Материал черной кожи: улучшенный. | Очищенный материал: ≤0,8 мкм; Материал черной кожи: улучшенный. |
| Диаметр ролика/мм | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Рабочая скорость / м/мин | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Мощность главного двигателя/кВт | 7,5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Мощность подъемного двигателя / кВт | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Размеры основной машины / м (ссылка) | 4,7×1,7×1,8 | 5,7×2,0×2,2 | 6,6×2,3×2,6 | 6,6×2,3×2,6 | 8,1×3,1×3,6 | 11×5,4×4,3 | 11×5,4×4,3 |
| Вес основной машины/т (ссылка) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Общая установленная мощность/кВт (справочная) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Приведенные выше характеристики являются справочными значениями для серии FR. Окончательный выбор станка и параметры процесса зависят от марки титанового сплава, размеров прутка или трубы, толщины стенки, начальной деформации, состояния поверхности, требуемой прямолинейности, размерных допусков и производственной мощности. Для титановых изделий с жесткими допусками перед завершением настройки рекомендуется предоставить чертеж материала и образец.
Аэрокосмические компоненты
Титановые стержни и трубы используются в конструкционных компонентах, крепежных изделиях, деталях двигателей и других аэрокосмических приложениях. Выпрямление обычно требуется перед механической обработкой, резкой или сборкой, когда выравнивание материала влияет на последующую обработку.
Медицинские титановые изделия
Титан и титановые сплавы, используемые для имплантатов, хирургических компонентов и медицинского оборудования, могут требовать контроля прямолинейности и состояния поверхности перед дальнейшей точной обработкой. Окончательные требования зависят от применимых характеристик материала и медицинского изделия.
Химическое и морское оборудование
Коррозионная стойкость титана делает его пригодным для некоторых теплообменников, химического оборудования, систем морской воды и морского применения. Правка помогает подготовить трубы и прутки к изготовлению и механической обработке.
Прецизионные машины и оборудование
Используется для прутков и труб из титановых сплавов, требующих контроля геометрии перед токарной обточкой, шлифовкой, сверлением, резкой или сборкой.
Отделка цветных металлов
Одна и та же платформа машины может быть сконфигурирована для соответствующих круглых прутков и труб, изготовленных из нержавеющей стали, легированной стали, медных сплавов и других материалов, когда их прочность и размеры находятся в пределах рабочего диапазона машины.
Обработка ценных металлов
Подходит для отделочных линий, где важны рекуперация материала, постоянство размеров и контролируемый контакт с поверхностью, поскольку стоимость обработки сырья относительно высока.
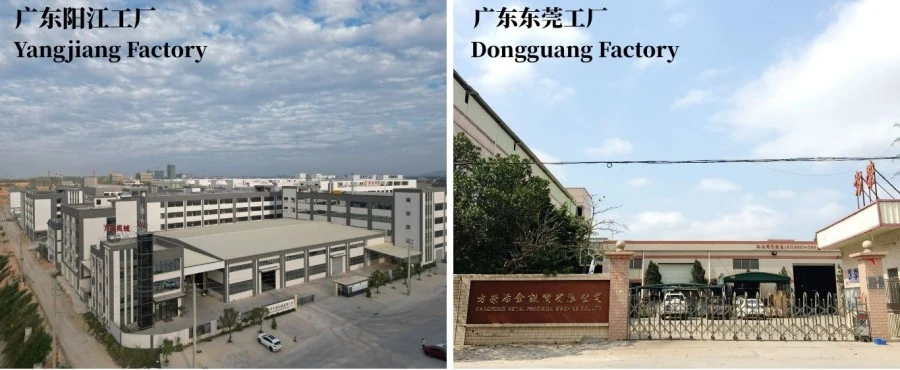
FangRong производит правильные машины, оборудование для холодной вытяжки и сопутствующее металлургическое оборудование с 1998 года. Компания управляет производственными мощностями в Дунгуане и Янцзяне, Китай, и поставляет оборудование для обработки прутков, труб и профилей.
Компания поставила оборудование более чем 10 000 клиентам в более чем 60 странах и регионах. Для применений из титановых сплавов конфигурация машины основана на фактических характеристиках материала и требованиях к готовому изделию, а не только на диаметре.
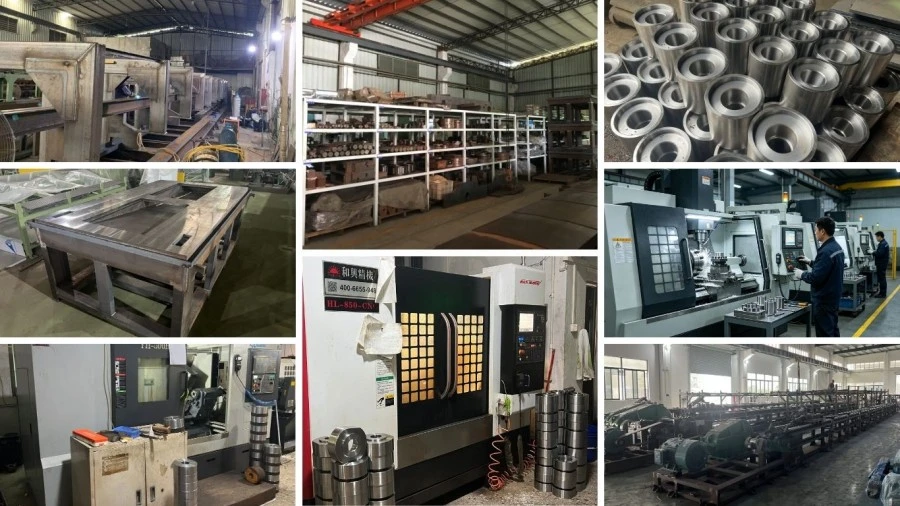
Производственные мощности
Компания Dongguan Fangrong Metallurgical Equipment Co., Ltd. расположена в городе Далан города Дунгуань и специализируется на производстве металлургического оборудования. Компания Yangjiang Fangrong Machinery Co., Ltd. в районе Яндун города Янцзян поддерживает дополнительные производственные мощности.
Производственный процесс правильных машин по индивидуальному заказу начинается с проверки материала и применения, за которым следует механическое проектирование, механическая обработка компонентов, изготовление роликов, сборка, центровка и испытания машины.
Геометрия и выравнивание роликов проверяются перед поставкой, поскольку они напрямую влияют на контакт с материалом и поведение при выпрямлении. Тестирование машины включает в себя рабочее состояние, регулировку роликов, электрическое управление и эффективность правки в соответствии с согласованными техническими требованиями.
FangRong предоставляет рекомендации по установке, обучение операторов, техническую поддержку и стандартную 12-месячную гарантию.
ИСО 9001:2015— Сертификация системы менеджмента качества, Сертификат № UQ231211R1.
Маркировка CE— Применимые требования соответствия для соответствующей конфигурации машины.
СГС инспекция— Независимая проверка может быть организована в соответствии с требованиями проекта.
Патенты— FangRong владеет патентами на изобретения и полезные модели, охватывающими технологии правки и металлургического оборудования, в том числе 2013207829011, 2008300532117 и ZL2015 2 0842922.7.
После испытаний и окончательной проверки машина подготавливается к транспортировке с учетом ее габаритов, веса и способа транспортировки. Основная машина, электрические компоненты, ролики, инструменты и вспомогательные детали защищены и упакованы в соответствии с требованиями к транспортировке.
В1: Какую информацию я должен предоставить при выборе вертикальной двухвалковой правильной машины из титанового сплава?
Укажите марку титанового сплава, диаметр стержня или трубы, толщину стенки трубы, если применимо, длину материала, начальную прямолинейность, прочность на разрыв, состояние поверхности, требуемую конечную прямолинейность, размерный допуск и объем производства. Чертеж или образец материала полезны, когда допуски жесткие.
В2: Может ли машина выпрямлять трубы из титанового сплава, а также цельные прутки?
Да, при условии, что размеры труб и состояние материала соответствуют рабочему диапазону выбранной машины. Выпрямление трубы требует дополнительного учета толщины стенки и овальности, поскольку чрезмерное давление роликов может повлиять на поперечное сечение.
В3: Как предотвратить появление следов роликов на изделиях из титановых сплавов?
Состояние поверхности ролика, геометрия ролика, выравнивание, контактное давление и рабочая скорость — все это влияет на качество поверхности. Для изделий со строгими требованиями к поверхности материал и отделку роликов следует выбирать вместе с маркой титана и спецификациями готовой поверхности. Перед массовым производством рекомендуется пробная обработка.
В4: Может ли одна машина обрабатывать титановые сплавы разных диаметров?
Да. Подходящая модель может охватывать определенный диапазон диаметров, при этом расстояние между роликами и условия работы настраиваются для каждой спецификации. Если диапазон диаметров велик или формы изделий значительно различаются, могут потребоваться другие конфигурации роликов или оснастки.
В5: В чем разница между прямолинейностью и округлостью готового продукта?
Прямолинейность описывает, насколько близко продольная ось или поверхность следует прямой базовой линии, а округлость описывает отклонение поперечного сечения от истинного круга. Прямой стержень не обязательно должен быть круглым, поэтому оба требования следует указывать отдельно, если важна точность размеров.
В6: Может ли машина корректировать материал с сильным начальным изгибом?
Это зависит от величины и направления деформации, прочности материала, диаметра и требуемого допуска готовой продукции. Чрезмерная начальная деформация может потребовать другой стратегии коррекции или процесса предварительного выпрямления. Испытание образцов рекомендуется, когда входящий материал превышает стандартный диапазон прямолинейности.
В7: Какова типичная скорость производства?
Эталонная рабочая скорость варьируется в зависимости от модели: от 2–30 м/мин для FR-20 до 2–10 м/мин для FR-40, тогда как для более крупных моделей обычно указывается скорость 3–15 м/мин. Actual production speed should be determined according to material grade, diameter, deformation, surface requirements, and target straightness.
В8: Предоставляет ли FangRong индивидуальные машины для обработки титановых сплавов?
Да. Конфигурацию можно регулировать в зависимости от диапазона диаметров, прочности материала, размеров труб, производственной мощности, прямолинейности готовой продукции, допусков на размеры, требований автоматизации и других условий процесса. Окончательная конфигурация подтверждается после технической проверки.
В9: какое обычное время доставки?
Для стандартных конфигураций обычно требуется 30–60 дней после технического подтверждения и подтверждения заказа. Оборудование, изготовленное по индивидуальному заказу, может потребовать дополнительного времени на проектирование, производство и испытания. Окончательное время выполнения подтверждается в соответствии с согласованной конфигурацией машины.
В10: Каковы условия гарантии и послепродажного обслуживания?
Стандартная гарантия на машину составляет 12 месяцев. FangRong предоставляет рекомендации по установке, обучение операторов, удаленную техническую поддержку и обслуживание запасных частей. Ввод в эксплуатацию на месте или другие услуги могут быть организованы в соответствии с требованиями проекта.
В11: Какая информация необходима для предложения?
Наиболее полезной информацией является марка титанового сплава, характеристики твердого прутка или трубы, диаметр и толщина стенки, длина материала, входная прямолинейность, состояние поверхности, требуемый допуск готовой продукции, производственная мощность и заводское электропитание. Если возможно, предоставьте чертеж и фотографии материала, чтобы можно было более точно оценить конфигурацию ролика.
Адрес
NO.163, Shatong Road, 2-я промышленная зона Шабу, город Даланг, город Дунгуань, Гуандун, Китай
Тел.
Электронная почта